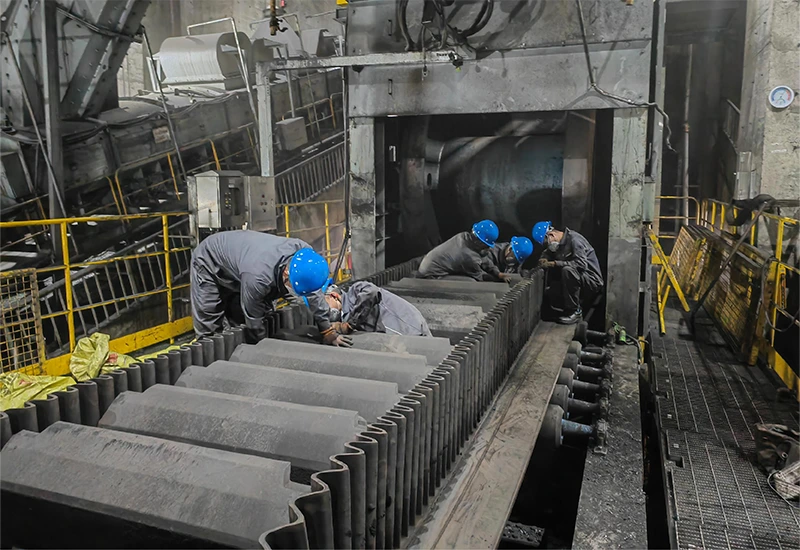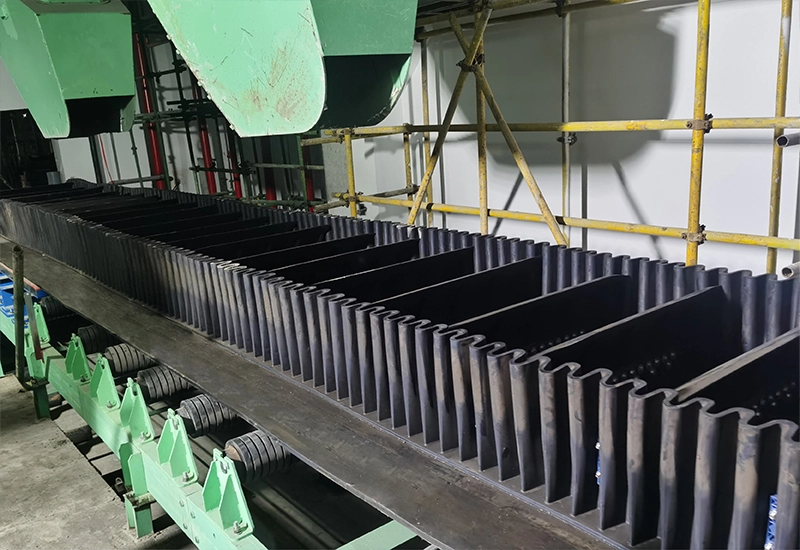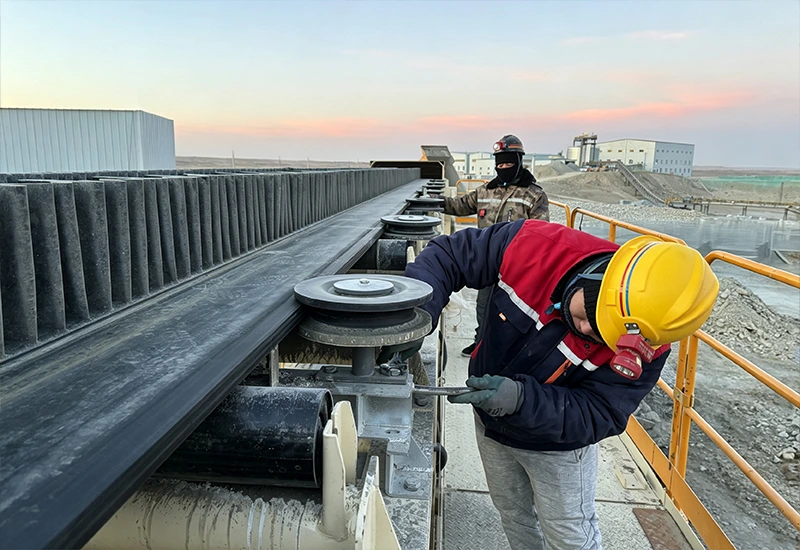
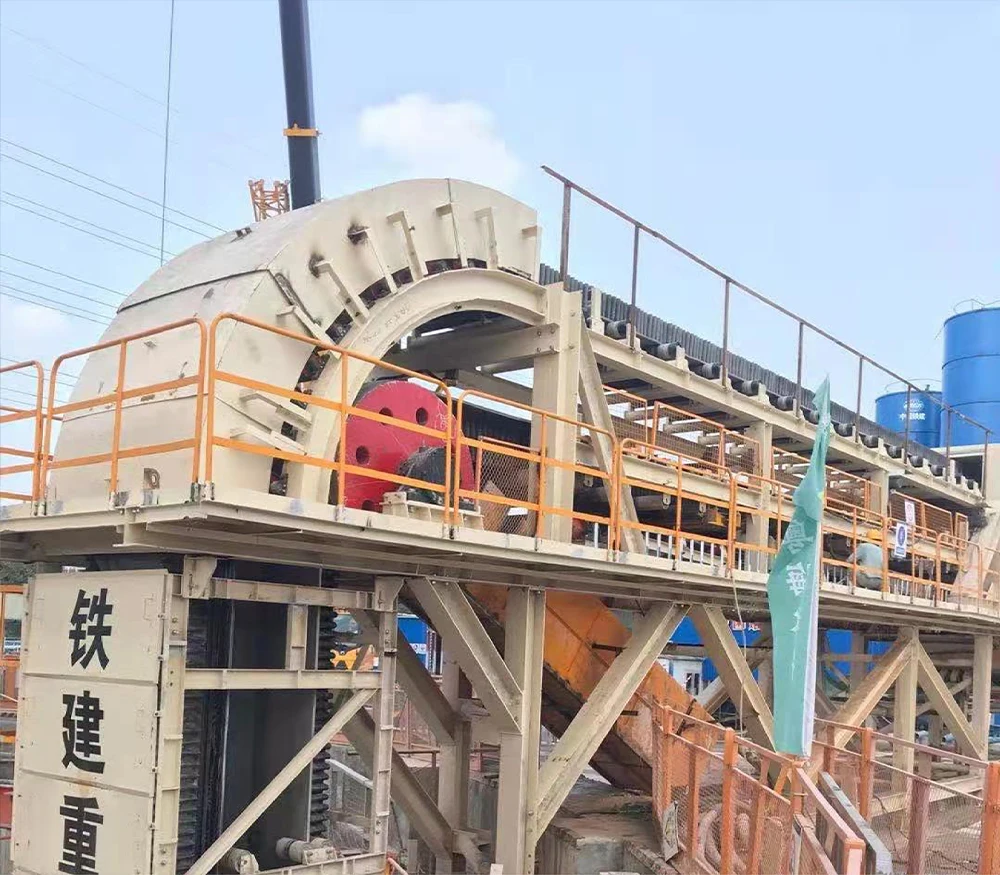
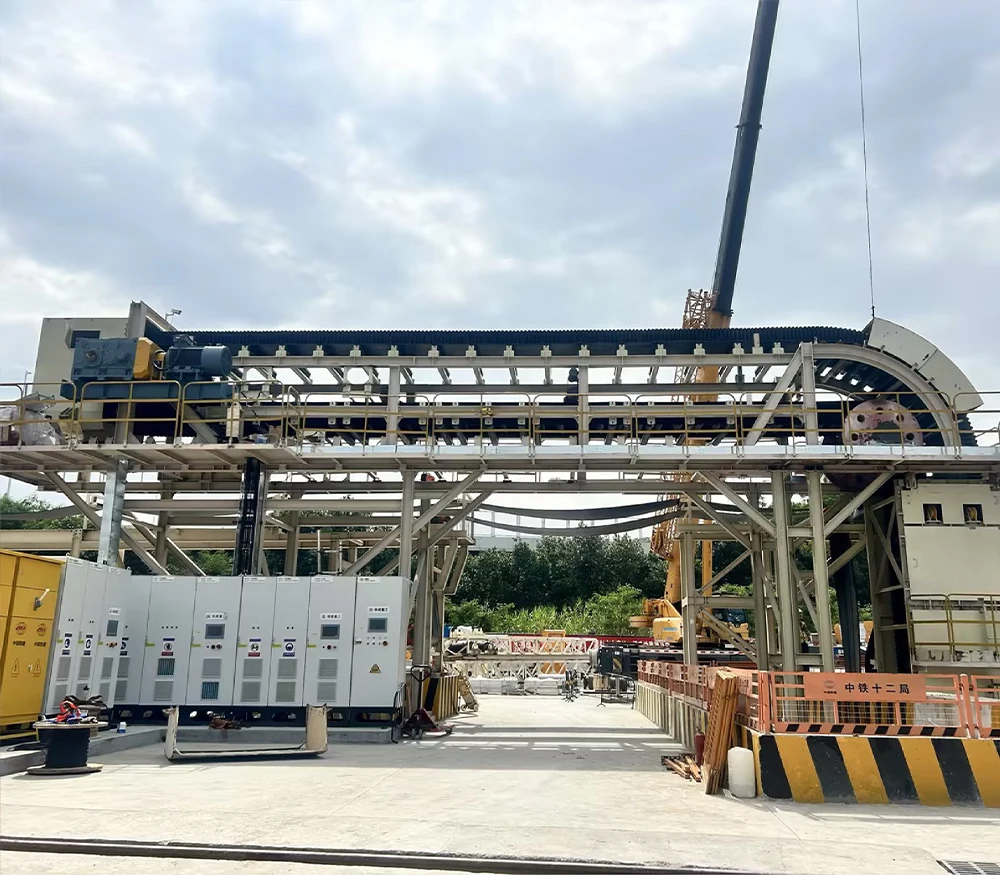
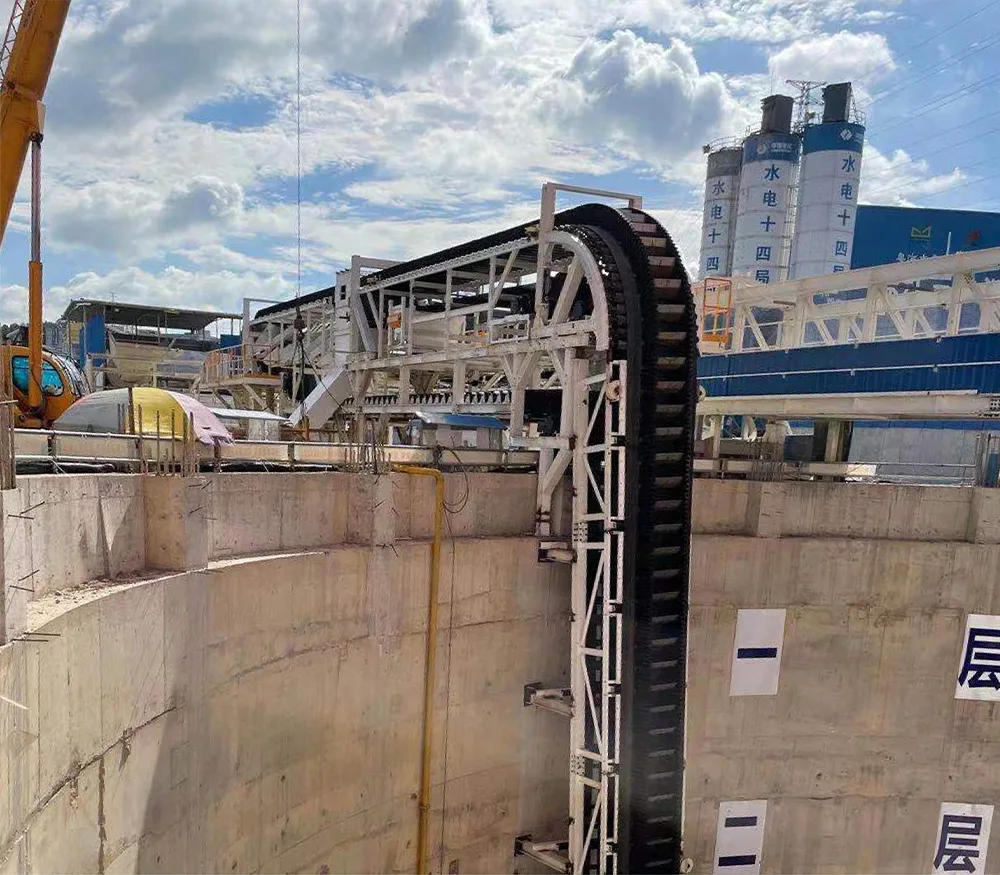
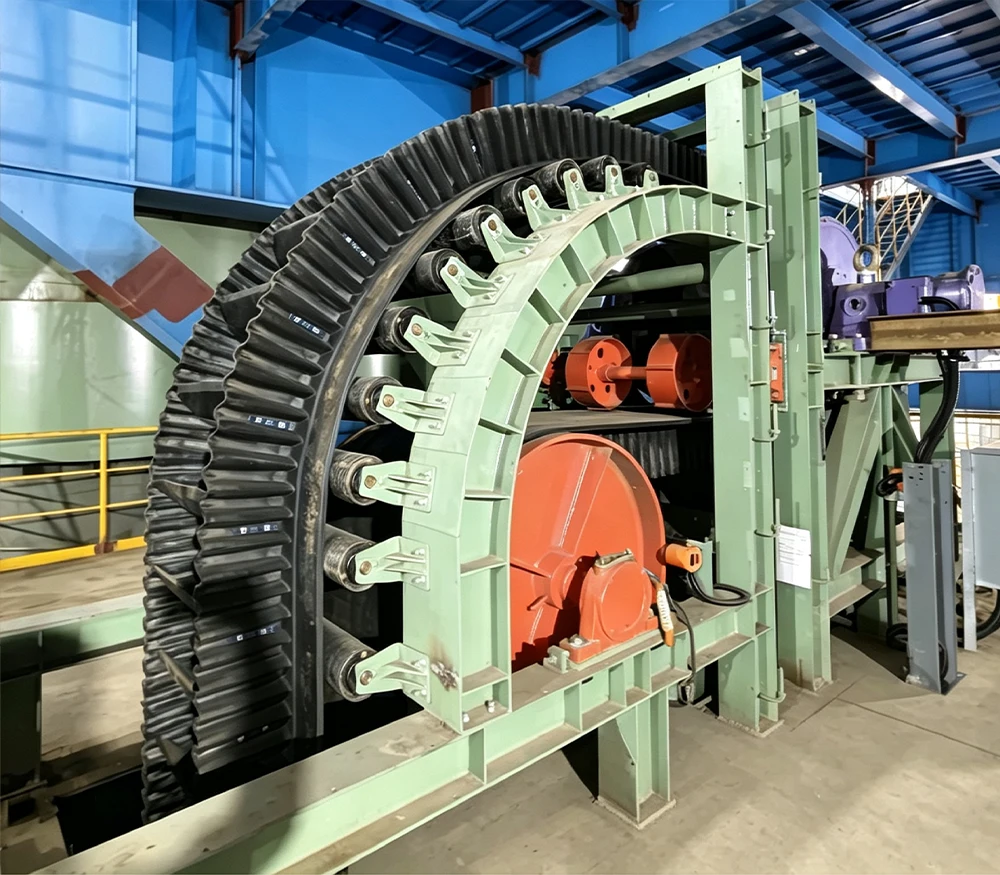
Bande transporteuse à paroi latérale
-
Caractéristiques du caoutchouc QBF
-
Bande transporteuse à paroi latérale
-
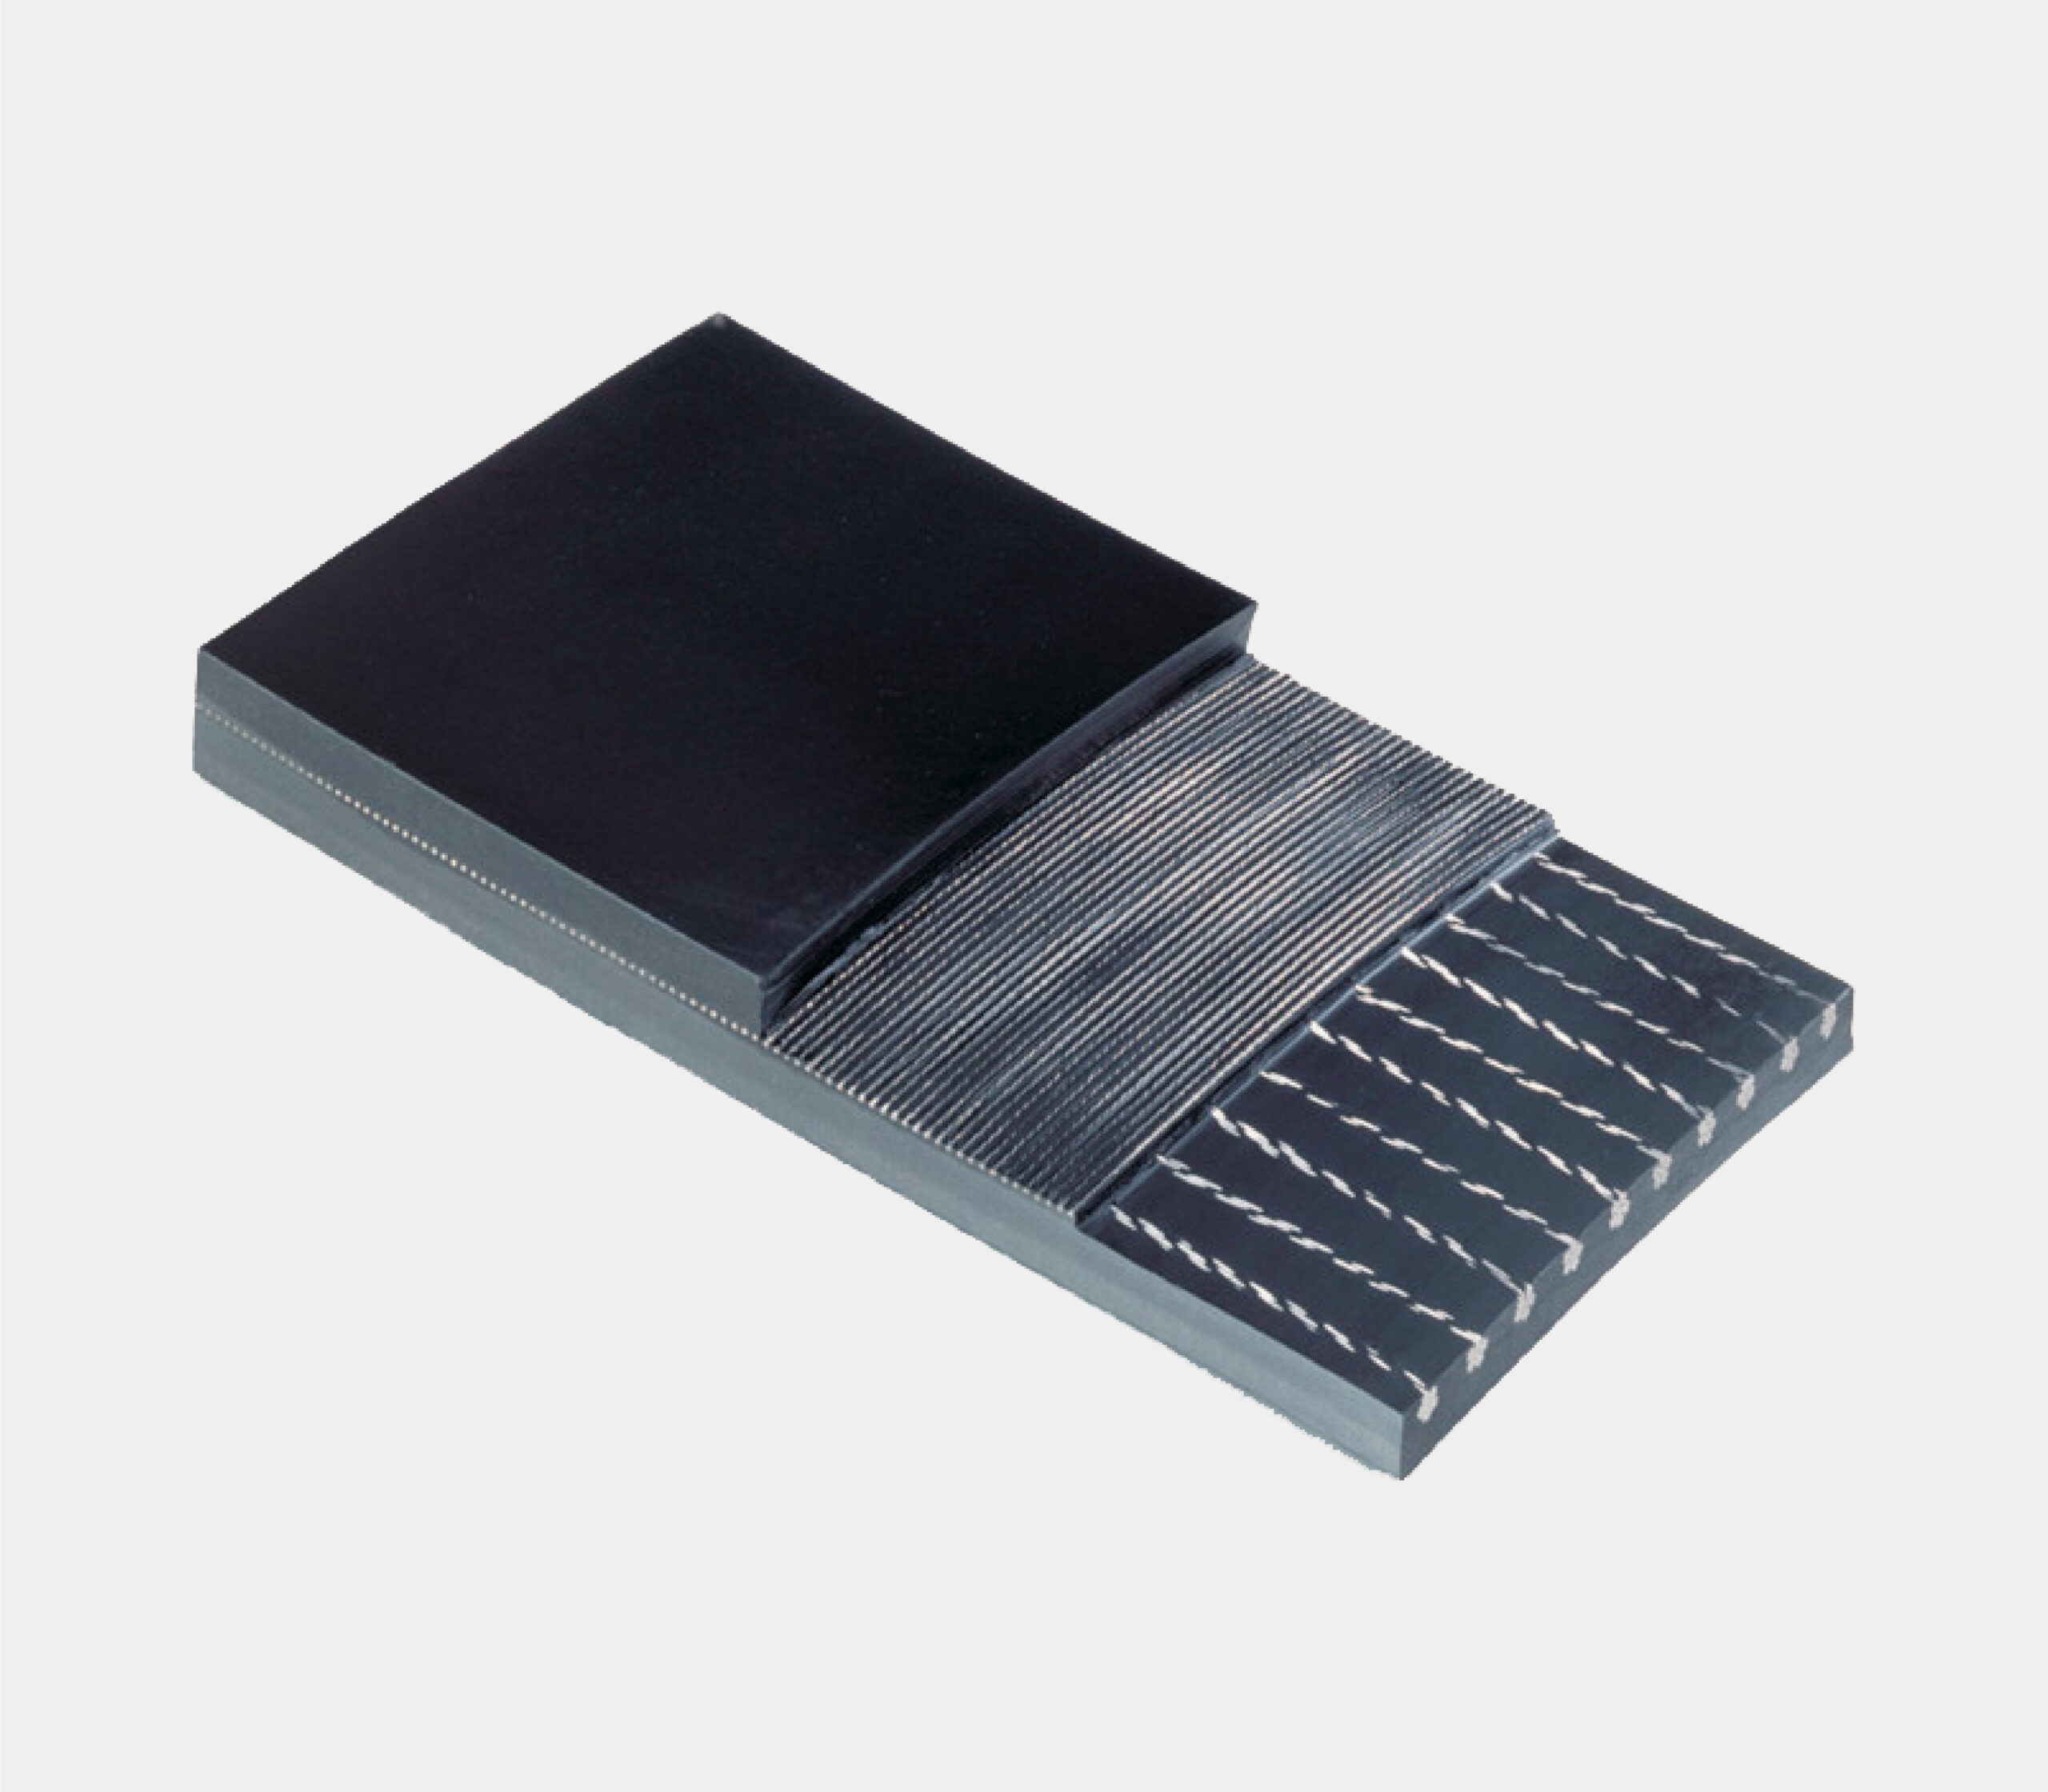
Ceinture de base
-
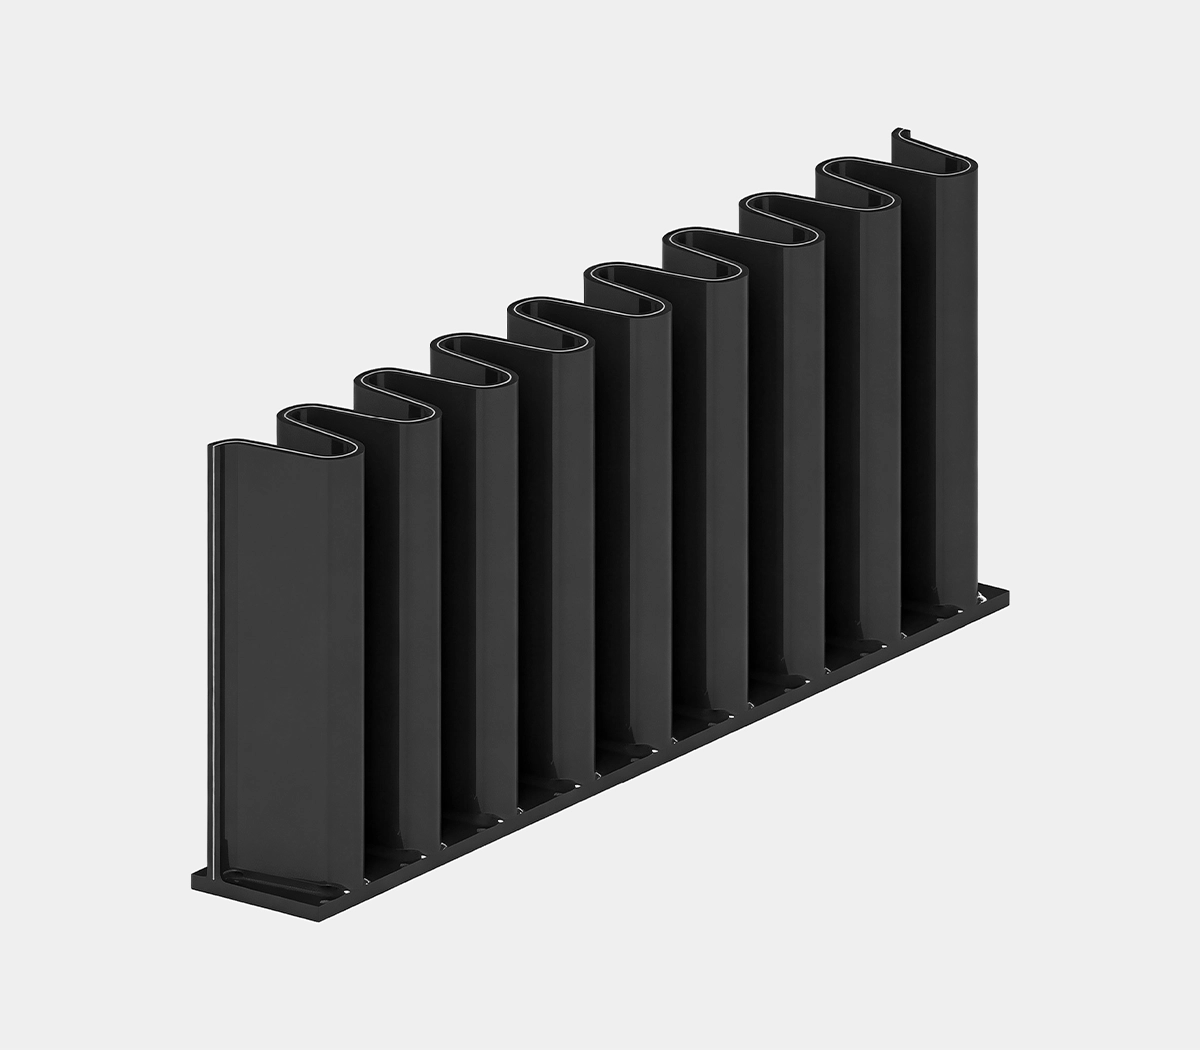
Paroi latérale
-
Taquet
-
FAQ
-
Télécharger
Moules conformes aux normes européennes
Une gamme complète de moules aux normes européennes répond aux diverses exigences des clients.
norme internationale
La fabrication respecte les normes internationales et les technologies européennes. Le savoir-faire en matière de courroies repose sur 50 ans d'expérience dans la production européenne.
Vulcanisation à chaud
Des procédés de vulcanisation à chaud avancés sont adoptés, offrant une force d'adhérence élevée pour garantir la fiabilité du produit.
Recherche et développement professionnels
Une équipe de R&D professionnelle lance en permanence des solutions innovantes pour les conditions de travail difficiles afin de répondre aux besoins changeants des clients.
Capacité de production de classe mondiale
La plus grande usine de fabrication de courroies à parois latérales individuelles au monde bénéficie d'une capacité de production et d'une efficacité exceptionnelles, permettant ainsi des délais de livraison très courts.
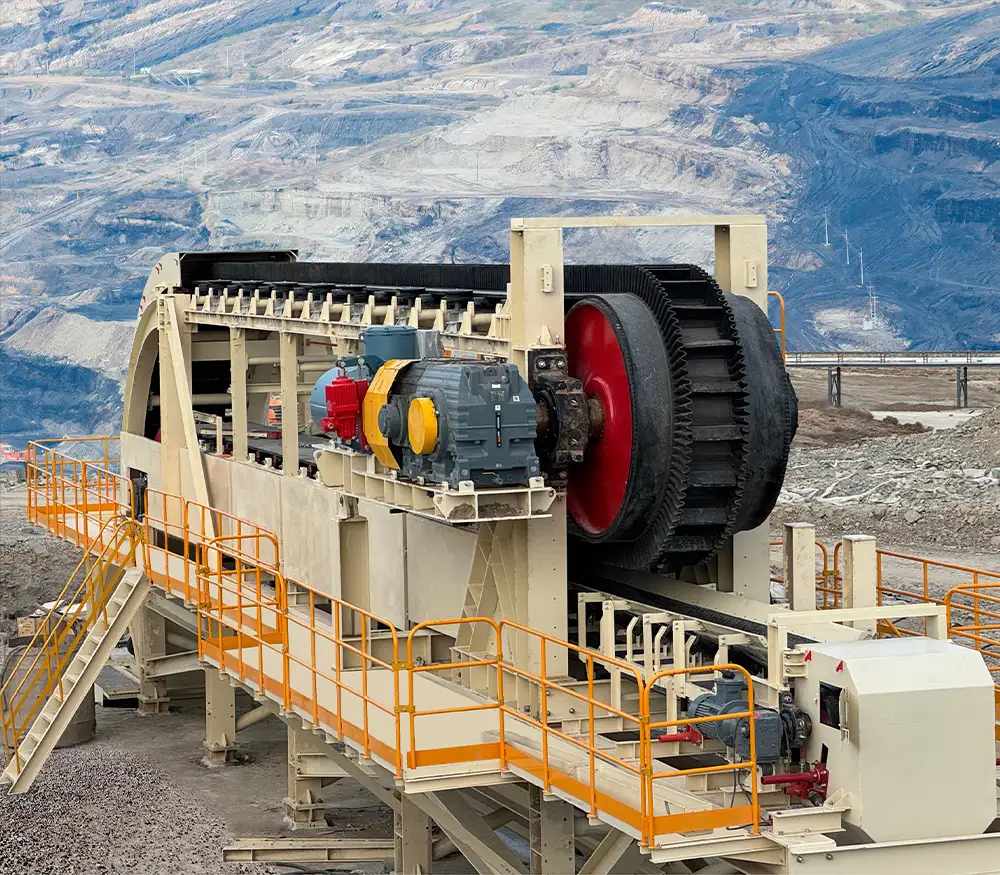
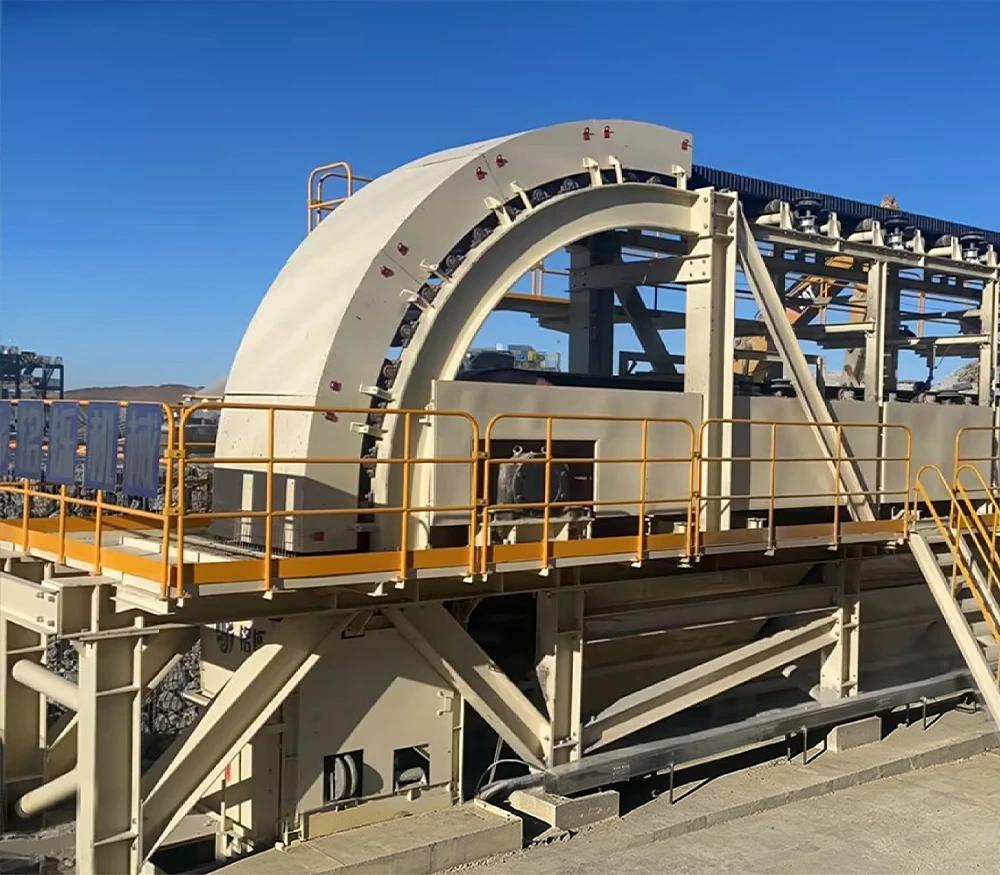
Les convoyeurs à parois latérales sont utilisés pour la manutention de matériaux en vrac dans des applications à forte pente dans les secteurs portuaire, métallurgique, du creusement de tunnels, de l'ingénierie hydraulique, de l'énergie, des mines, des matériaux de construction, des céréales, de la chimie et du ciment.
- Forte pente transportant de 0 à 90°
- Large gamme d'applications pour le transport de matériaux
- Grande capacité de transport, grande plage d'altitude
- empreinte réduite
- Fonctionnement stable, longue durée de vie
- Faibles coûts d'investissement et d'entretien
Capacité de fabrication
- Largeur de la courroie : 300-2800 mm
- Hauteur des parois latérales : 40-630 mm
- Hauteur des cales : 35-600 mm
- Résistance de la courroie : 250-10 000 N/mm
Assemblage de vulcanisation à chaud
La paroi latérale et le crampon sont vulcanisés à chaud sur la ceinture de base pour obtenir une adhérence élevée.
L'adhérence des flancs et des crampons ne sera pas affectée par la haute température du matériau.
| Méthode | Collage à froid | Vulcanisation à chaud |
| Adhésion | ≥10N/mm | >17N/mm |
Découpe et polissage automatiques – La précision au service de l'adhérence
QBF Rubber utilise des machines de polissage et de découpe automatiques brevetées pour garantir que chaque bande de base, flanc et crampon réponde à des normes rigoureuses. Notre procédé de polissage automatique assure une adhérence supérieure pour des assemblages fiables, tandis que la découpe automatique de précision garantit des dimensions exactes, éliminant ainsi les problèmes d'ajustement sur site et prolongeant la durée de vie de la bande.
Caractéristiques du caoutchouc QBF
Élément fondamental de tout système de convoyeur à forte pente, les courroies à base en caoutchouc QBF sont spécialement conçues pour offrir l'équilibre idéal entre résistance à la traction, résistance à l'abrasion et rigidité transversale.
Contrairement aux courroies standard, nos courroies de base présentent une rigidité transversale accrue afin de prévenir toute déformation aux points de flexion, tout en conservant une flexibilité longitudinale pour un fonctionnement optimal autour des poulies. Fabriquées dans le strict respect des normes internationales (DIN/ISO/EN), nos courroies de base garantissent une stabilité à long terme et des performances fiables pour les applications de manutention de produits en vrac les plus exigeantes.

QXE
Cette courroie intègre des cordons monofilaments transversaux en polyester dans le tissu, utilisés pour les applications de petite et moyenne taille.
QXE+2
Les plis rigides transversaux et de tension sont séparés ; dans ce cas, la courroie comporte 2 plis rigides transversaux en monofilament de polyester ; les domaines d'application sont de moyenne à lourde charge.
QXE-SC+2
Cette courroie est composée de brins de tension textiles et d'un brise-lames en acier Bekaert. Sa grande rigidité transversale la rend idéale pour les applications exigeant une rigidité optimale, notamment pour les levages en grande hauteur et les courroies de grande largeur.
QXST-SC*
Cette courroie est équipée d'un système de tension par câble d'acier et d'un brise-lames Bekaert. Sa haute résistance à la traction la rend idéale pour les applications nécessitant un levage vertical important.
| Type de ceinture de base | Résistance (N/mm) | Épaisseur du revêtement (mm) | Poids estimé (kg/m²) | Diamètre minimal de la poulie (mm) | ||
 |
250/2 | 2·2 | 8.60 | 315 | ||
| 400/3 | 4·2 | 12.90 | 400 | |||
 |
400/3+2 | 4·2 | 15.30 | 630 | ||
| 500/3+2 | 4·2 | 15.70 | 630 | |||
| 630/3+2 | 4·2 | 16.30 | 630 | |||
| 630/4+2 | 4·2 | 17.00 | 800 | |||
| 800/4+2 | 4·2 | 17.30 | 800 | |||
| 800/5+2 | 4·2 | 18.40 | 1000 | |||
| 1000/5+2 | 4·2 | 18.90 | 1000 | |||
| 1250/5+2 | 4·2 | 20.55 | 1250 | |||
| 1250/6+2 | 4·2 | 21.70 | 1250 | |||
 |
315/2+2 | 4·2 | 18.40 | 315 | ||
| 400/3+2 | 4·2 | 19.60 | 400 | |||
| 500/3+2 | 4·2 | 19.95 | 400 | |||
| 630/3+2 | 4·2 | 20.60 | 400 | |||
| 630/4+2 | 4·2 | 21.40 | 500 | |||
| 800/4+2 | 4·2 | 21.70 | 500 | |||
| 800/5+2 | 4·2 | 23.00 | 630 | |||
| 1000/5+2 | 4·2 | 23.30 | 800 | |||
| 1250/5+2 | 4·2 | 24.90 | 1000 | |||
| 1250/6+2 | 4·2 | 25.50 | 1000 | |||
| Type de ceinture de base | Résistance (N/mm) | Épaisseur du revêtement (mm) | Poids estimé (kg/m²) | Diamètre minimal de la poulie (mm) | ||
| 315RE | 500RE | 800RE | ||||
 |
1250 | 8·8 | 31.40 | 33.10 | 34.90 | 800 |
| 1600 | 8·8 | 33.20 | 34.80 | 36.60 | 1000 | |
| 2000 | 8·8 | 34.90 | 36.50 | 38.40 | 1000 | |
| 2500 | 8·8 | 38.90 | 40.60 | 42.30 | 1250 | |
| 3150 | 8·8 | 42.30 | 43.80 | 45.80 | 1400 | |
| 3500 | 8·8 | 43.80 | 45.40 | 47.20 | 1400 | |
| 4000 | 8·8 | 45.80 | 47.50 | 49.30 | 1600 | |
| 4500 | 8·8 | 48.60 | 50.20 | 52.10 | 1600 | |
| 5000 | 8·8 | 51.20 | 52.80 | 54.70 | 1600 | |
| 5400 | 8·8 | 53.10 | 54.70 | 56.50 | 1800 | |
| 6000 | 8·8 | 56.10 | 57.70 | 59.60 | 1800 | |
Remarques : Les données ci-dessus sont soumises aux variations normales de la qualité du caoutchouc résistant à l'abrasion.
Qualité du caoutchouc
Résistant à l'abrasion
Résistant aux acides et aux alcalis
Ignifugé
Antiadhésif
Résistance à l'huile élevée/modérée
Résistant au froid
Résistant à la chaleur (100~150℃)
Résistant aux hautes températures (150-250℃)
Autres types personnalisés
Paroi latérale – Renforcée pour une résistance maximale à la flexion
Composé de caoutchouc de qualité supérieure
Le composé de caoutchouc spécialement formulé offre une résistance exceptionnelle à la flexion et à la fatigue.
Assure une longue durée de vie sous contrainte de flexion continue.
Prévention des fissures renforcée par le tissu
Le renfort textile intégré empêche efficacement les fissures au niveau des plis ondulés.
Cible les points de contrainte les plus critiques où les fissures se forment généralement.
Options de renforcement standard et personnalisées
Modèles de type S120/MDSF120 et supérieurs : renfort diagonal en tissu à l'intérieur des ondulations en standard.
Profilés plus petits : cette option est disponible sur demande.
Validé par des essais de fatigue dynamique
Des tests de fatigue dynamique rigoureux simulent les conditions de travail réelles.
Vérifie la fiabilité de chaque flanc de pneu avant sa sortie d'usine.
Qualité du caoutchouc
Résistant à l'abrasion
Résistant aux acides et aux alcalis
Ignifugé
Antiadhésif
Résistance à l'huile élevée/modérée
Résistant au froid
Résistant à la chaleur (100~150℃)
Résistant aux hautes températures (150-250℃)
Autres types personnalisés
| Taper | Hmm) | Sw (mm) | Tw (mm) | P (mm) | Poids estimé (kg/m) | Diamètre minimal de la poulie (mm) |
| S | 40 | 30 | 20 | 25 | 0.48 | 160 |
| 60 | 50 | 45 | 40.7 | 1.38 | 200 | |
| 80 | 50 | 45 | 40.7 | 1.66 | 200 | |
| 100 | 50 | 45 | 40.7 | 2 | 250 | |
| 120 | 50 | 45 | 40.7 | 2.21 | 315 | |
| Un renfort diagonal en tissu est recommandé pour les parois latérales de plus de 120 mm. Ce renfort de carcasse est également disponible pour les parois latérales de moins de 120 mm. | ||||||
| MDSF | 120 | 75 | 65 | 63.5 | 3.61 | 315 |
| 160 | 75 | 65 | 63.5 | 4.18 | 400 | |
| 200 | 75 | 65 | 63.5 | 4.88 | 500 | |
| 240 | 75 | 65 | 63.5 | 5.87 | 630 | |
| 250 | 75 | 65 | 63.5 | 6.1 | 630 | |
| 280 | 75 | 65 | 63.5 | 6.76 | 800 | |
| 300 | 75 | 65 | 63.5 | 6.98 | 800 | |
| HHDF | 300 | 100 | 88 | 84 | 11.98 | 800 |
| 400 | 100 | 88 | 84 | 14.83 | 1000 | |
| 500 | 100 | 88 | 84 | 17.73 | 1250 | |
| 630 | 100 | 88 | 84 | 21.9 | 1600 | |
| Remarques : Les données ci-dessus sont sujettes à l'erreur DINY. | ||||||
Caractéristiques du caoutchouc QBF
Conception de profil optimisée
Les taquets de type « C » et « TC » sont spécialement conçus pour une capacité de convoyage maximale.
Ses excellentes propriétés autonettoyantes réduisent les résidus de matériaux et les besoins d'entretien.
Matériaux et construction durables
Fabriqué à partir de moules aux normes européennes pour une précision et une régularité optimales.
Le composé de caoutchouc spécialement formulé offre une forte résistance à l'abrasion et aux chocs.
Sa grande rigidité assure une excellente tenue de forme, même lors du transport de matériaux à haute densité.
Levage vertical à haute capacité
La configuration optimisée minimise la déformation sous pression.
Permet une capacité de chargement plus élevée lors des opérations de levage vertical.
Clignotements de page
Le clignotant latéral peut être installé entre le profil des crampons transversaux et le flanc du pneu pour assurer l'étanchéité.
Le clignotant latéral est utilisé lorsque le fluide est particulièrement fluide.

application de type crampon
| Type de crampon | Application | Caractéristiques |
| T | Angle de conception ≦ 40 degrés. | |
| C | 40°.<Angle de transport≦90°.
Travail léger. |
Petite capacité, excellentes propriétés autonettoyantes, sans renfort de vis sur la paroi latérale. |
| TC | 40°.<Angle de transport≦90°. | Grande capacité, excellentes propriétés autonettoyantes. |
| TC-XS | 40 degrés.<Angle de transport≦90 degrés.
Usage intensif |
grande capacité, lame de crampon remplaçable. |
| Taper | Hauteur (mm) | Largeur de la base (mm) | Poids estimé (kg/m) | Diamètre minimal de la poulie (mm) |
| C
|
55 | 100 | 1.40 | 125 |
| 75 | 100 | 1.47 | 150 | |
| 90 | 110 | 3.01 | 250 | |
| 110 | 110 | 3.57 | 315 | |
| T
|
55 | 100 | 1.58 | 125 |
| 75 | 100 | 1.82 | 150 | |
| 90 | 110 | 2.53 | 250 | |
| 110 | 110 | 3.11 | 315 | |
| 140 | 160 | 5.70 | 400 | |
| 180 | 160 | 6.81 | 500 | |
| 230 | 160 | 8.71 | 630 | |
| TC
|
55 | 75 | 1.17 | 125 |
| 75 | 100 | 1.93 | 150 | |
| 90 | 110 | 3.57 | 250 | |
| 110 | 110 | 3.72 | 315 | |
| 140 | 150 | 5.70 | 400 | |
| 180 | 150 | 6.81 | 500 | |
| 220 | 160 | 7.75 | 630 | |
| 230 | 160 | 7.85 | 630 | |
| 280 | 180 | 14.34 | 800 | |
| TC XS | 220 | 160 | 10.27 | 630 |
| 230 | 160 | 11.05 | 630 | |
| 280 | 160 | 15.18 | 800 | |
| 360 | 230 | 25.45 | 1000 | |
| 470 | 230 | 30.6 | 1250 | |
| 470 (Lourd) | 230 | 39.05 | 1250 | |
| 600 | 240 | 76.50 | 1600 | |
| Remarques : Les données ci-dessus sont soumises à la qualité DINY.
Un renfort textile est recommandé pour les taquets de plus de 110 mm. Ce renfort de carcasse est également disponible pour les taquets de moins de 110 mm. |
||||
Q1 : Quel est l'angle de convoyage maximal réel pour les bandes transporteuses à parois latérales ?
Nos bandes transporteuses à parois latérales sont conçues pour un levage vertical de 0 à 90°. En pratique, l'angle de travail dépend de la granulométrie du matériau, de son taux d'humidité, du type de taquet et du taux de remplissage. Pour la plupart des matériaux en vrac, nous recommandons un angle de 30° à 75°. Au-delà de 40°, utilisez des taquets renforcés TC ou TC XS pour éviter le recul du matériau.
Q2 : Quelle est la différence pratique entre la vulcanisation à chaud et le collage à froid pour la fixation des flancs et des taquets ?
Chez QBF Rubber, nous utilisons la vulcanisation à chaud pour tous les flancs et crampons montés en usine. Ce procédé crée une liaison moléculaire très résistante, avec une force d'adhérence supérieure à 17 N/mm. Les performances des joints restent stables même lors de la manipulation de matériaux chauds. Le collage à froid, quant à lui, n'atteint qu'une force d'adhérence de 10 N/mm ou plus. Il a tendance à se décoller lorsque la courroie est soumise à des flexions répétées, à des variations de température ou à des charges importantes. Le collage à froid convient uniquement aux réparations rapides sur site, et non à la production initiale de courroies.
Q3 : Comment choisir la bonne qualité de courroie de base : QXE, QXE+2, QXE SC+2 ou QXST SC* ?
QXE : Monofilament de polyester transversal intégré aux couches de tissu, idéal pour les travaux légers à moyens. QXE+2 : Deux plis croisés rigides en monofilament de polyester, adapté aux conditions de travail moyennement lourdes. QXE SC+2 : Plis de tension textiles et brise-roche en acier Bekaert. Excellente rigidité transversale pour les courroies larges et les levages en hauteur. QXST SC* : Carcasse de tension en câble d'acier avec brise-roche en acier Bekaert. Très haute résistance à la traction pour les levages verticaux extrêmes.
Points clés pour la sélection : largeur de la courroie, hauteur de levage, résistance à la traction requise et exigences de rigidité transversale.
Q4 : Pourquoi les parois latérales se fissurent-elles le long des plis de la tôle ondulée pendant le fonctionnement ?
Ce problème est généralement dû à l'une des causes suivantes : une faible résistance à la fatigue en flexion du composé de caoutchouc, l'absence de renfort textile à l'intérieur des ondulations, un diamètre de poulie trop petit pour la courroie ou un espacement incorrect des crampons, engendrant des contraintes de traction et de compression répétées sur les flancs. Pour les flancs de 120 mm et plus, le caoutchouc QBF est équipé de série d'un renfort textile diagonal. Chaque flanc est également soumis à des tests de fatigue dynamique avant expédition afin de réduire ce risque de défaillance.
Q5 : Comment choisir entre les cales T, C, TC et TC XS ?
Type T : Pour le transport d'angles ≤40°, utilisation générale pour les matériaux en vrac légers à moyens.
Type C : angle de 40° à 90°, usage léger. Bon autonettoyage, capacité réduite.
Type TC : angle de 40° à 90°, capacité accrue et performances d’autonettoyage solides.
TC XS : angle de 40° à 90°, service intensif ; lame de crampon remplaçable.
Nous suggérons d'ajouter un renfort en tissu lorsque la hauteur du crampon dépasse 110 mm, afin d'éviter toute déformation et fissuration.
Q6 : Les courroies à flancs latéraux peuvent-elles supporter des températures élevées, des acides, des bases ou des matériaux huileux ?
Oui. QBF Rubber propose plusieurs composés de caoutchouc sur mesure : résistants à la chaleur (100-150 °C), aux hautes températures (150-250 °C), aux acides et aux bases, aux huiles, ignifugés, résistants au froid et antiadhésifs. Veuillez nous communiquer les spécifications de vos matériaux, la température de fonctionnement et les conditions chimiques afin que nous puissions élaborer la formule de caoutchouc adaptée.
Q7 : Que signifie le diamètre minimal de la poulie et pourquoi est-ce important ?
Le diamètre minimal de la poulie est déterminé par la hauteur des parois latérales et la hauteur des tasseaux. Consultez notre fiche technique pour connaître les valeurs exactes. Si vous utilisez une poulie de diamètre inférieur à celui recommandé, la courroie subira des contraintes de flexion excessives. Cela accélère la fissuration des parois latérales, le délaminage des tasseaux et réduit la durée de vie globale de la courroie. La conception de votre convoyeur doit respecter ces exigences minimales concernant les poulies.
Q8 : Comment puis-je réduire le transport de matériaux sur les courroies latérales ?
Le refoulement de matériaux se produit généralement avec des matériaux fins et collants, un mauvais réglage du système de nettoyage, des crampons déformés ou des matériaux coincés dans les cannelures. Solutions possibles : utiliser des crampons autonettoyants de la série TC ; installer des systèmes de nettoyage spécifiques pour les flancs et les crampons ; installer des joints clignotants latéraux pour les matériaux très fluides ; effectuer des inspections et un nettoyage réguliers.
Q9 : Le raccordement sur site des bandes transporteuses latérales est-il autorisé ? Quelle méthode de raccordement dois-je utiliser ?
Oui, le raccordement sur site est acceptable. Le raccordement par vulcanisation à chaud est la meilleure option pour une longue durée de vie. Les fixations mécaniques sont déconseillées. Elles risquent d'endommager les flancs et les tasseaux de la courroie lorsque celle-ci se plie autour des poulies. Veillez à toujours couper les bords du raccordement bien droits afin d'éviter tout désalignement de la courroie et toute accumulation de contraintes localisées.
Q10 : De quelles informations avez-vous besoin de ma part pour une sélection et un devis précis de la courroie ?
Veuillez partager ces principaux paramètres :
- Angle de convoyage, hauteur de levage et débit requis
- Caractéristiques du matériau : granulométrie, température, humidité, propriétés chimiques (abrasif, acide, alcalin, huileux, etc.)
- Configuration du convoyeur : diamètre de la poulie, largeur de la bande et environnement de travail
- Exigences particulières, telles que la résistance à la flamme, au froid ou aux hautes températures.
Q11 : Quels sont les principaux avantages des convoyeurs à parois latérales par rapport aux élévateurs à godets ?
Les convoyeurs à parois latérales assurent un flux de matériaux continu, contrairement aux élévateurs à godets qui déversent des matériaux de manière intermittente. Ils comportent moins de pièces mobiles, engendrent des coûts d'entretien réduits, occupent moins d'espace et sont plus faciles à installer. Les élévateurs à godets restent toutefois plus adaptés aux levages verticaux très importants avec des matériaux extrêmement fins.
Q12 : Quelles pièces dois-je vérifier lors des inspections de routine des courroies latérales ? UN:
- Vérifiez que les racines latérales et les zones de liaison des crampons ne présentent pas de fissures, de délamination ou de décollement.
- Vérifiez le niveau d'usure des flancs, des crampons et du caoutchouc de la jante.
- Surveillez le suivi de la courroie et assurez-vous que les parois latérales ne frottent pas contre le châssis du convoyeur.
- Vérifiez que les sections de jonction ne sont pas ouvertes ou délaminées.
- Évitez de placer des objets étrangers durs dans les alvéoles de la tôle ondulée.
-
Questionnaire Liste des convoyeurs à bande latérale Télécharger
Produits
Ceinture de base
Paroi latérale
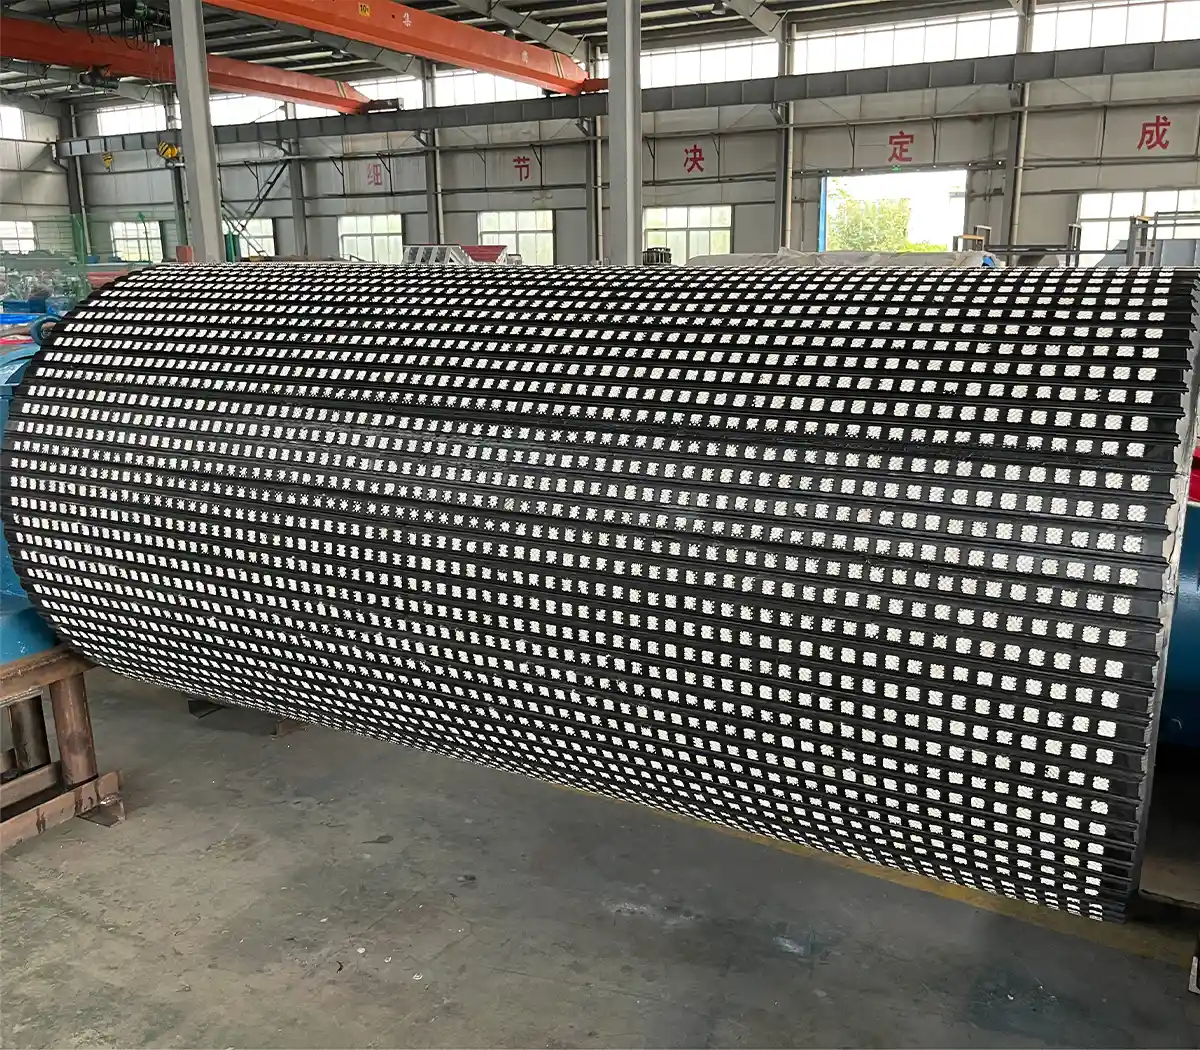
Retard de poulie
Rubber Wear Lining
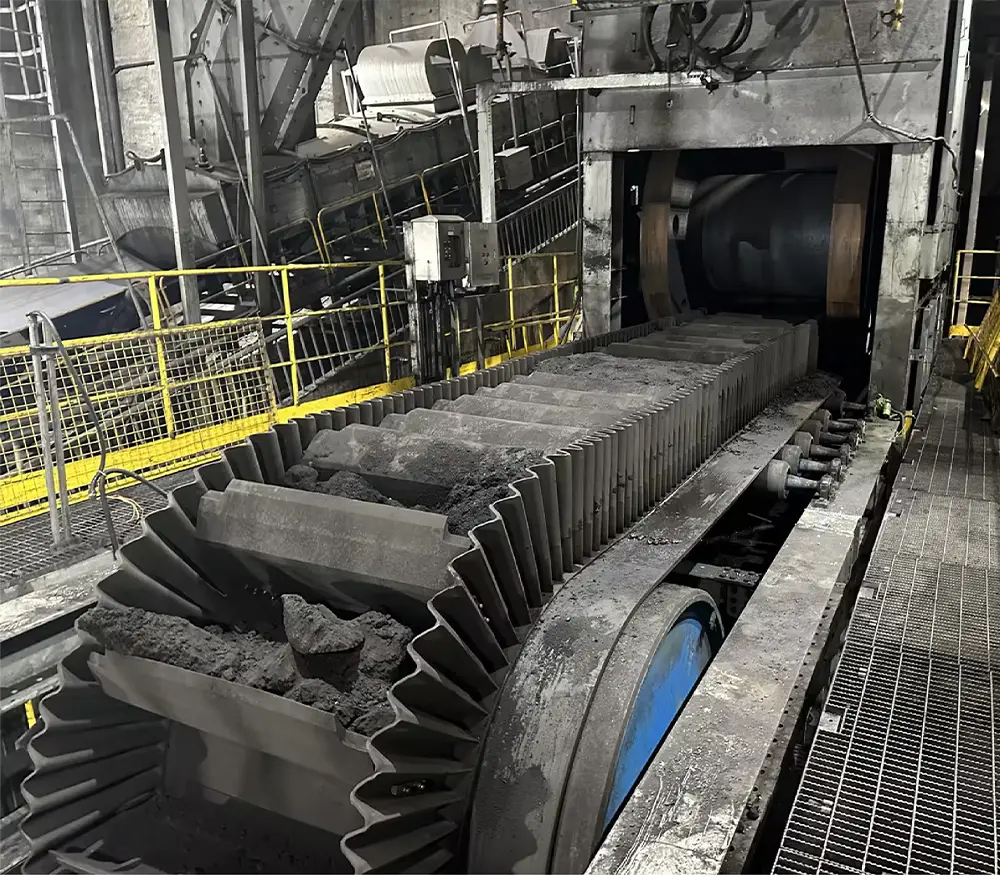
Bande transporteuse à parois latérales haute température en EPDM
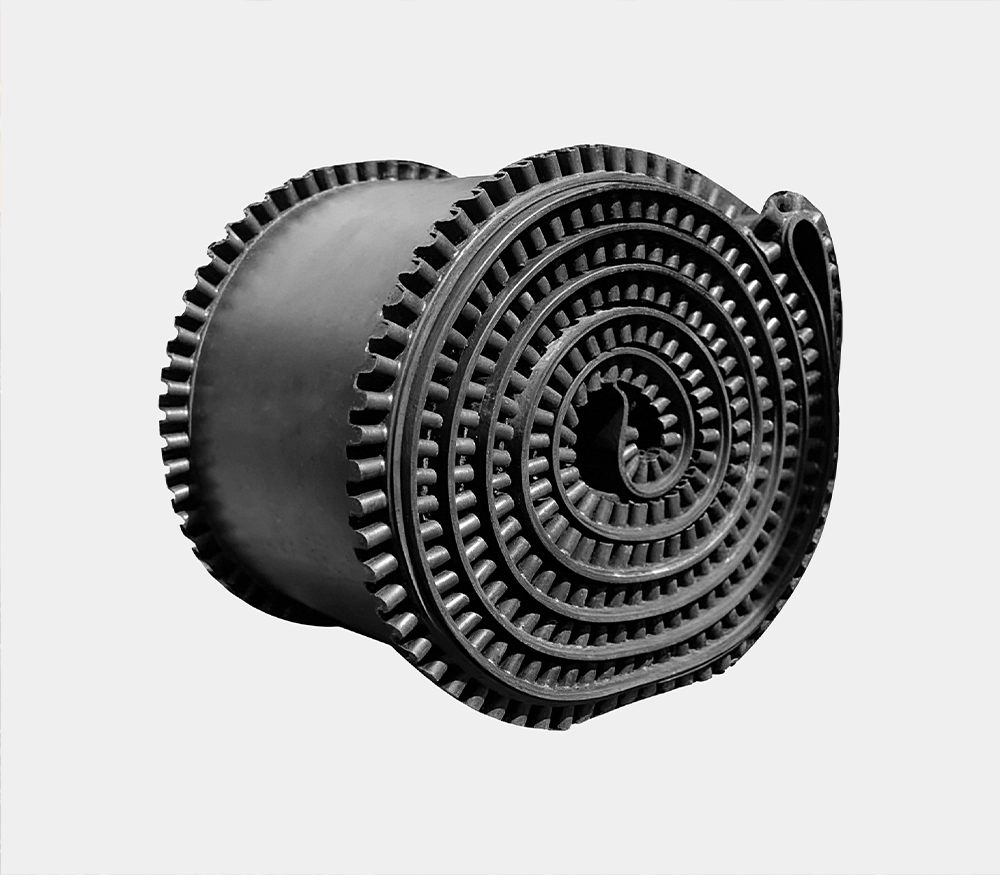
Ceinture véritablement sans fin
Doté de parois latérales ondulées étanches, il assure un transport stable, des surfaces planes et une tension uniforme pour le transport de matériaux en vrac, aussi bien horizontal qu'incliné. Il prévient les défaillances des joints, les fuites de matériau et les restrictions d'angle, et fonctionne de manière fiable sur les doseurs pondéraux pour matériaux en vrac, même dans les environnements industriels les plus exigeants.
Actualités récentes
QBF rubber et MONSHTECH au Forum minier Chine-ASEAN 2026 | Stand B052, Nanning
30 octobre 2026

Courroie à crampons vulcanisée à chaud personnalisée en caoutchouc QBF
29 octobre 2026
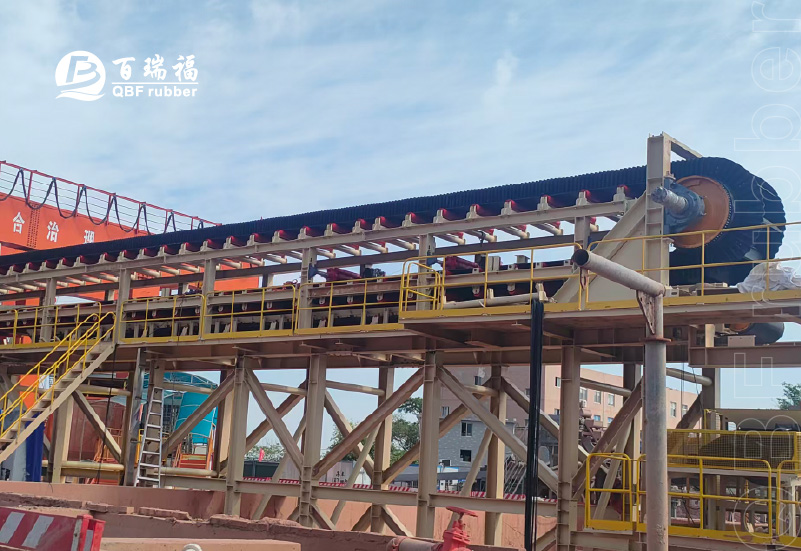
Projet de blindage de tunnel | Service d'installation de bandes transporteuses à parois latérales antiadhésives en caoutchouc QBF
20 octobre 2026
Voir le dernier service