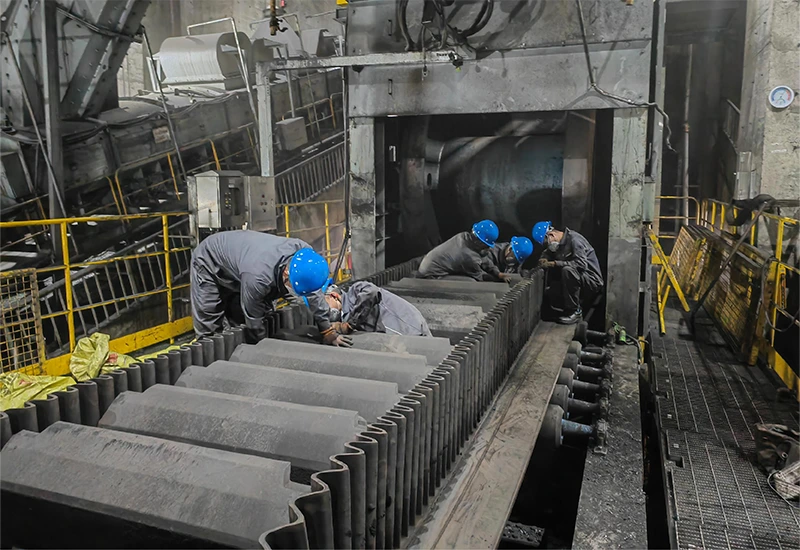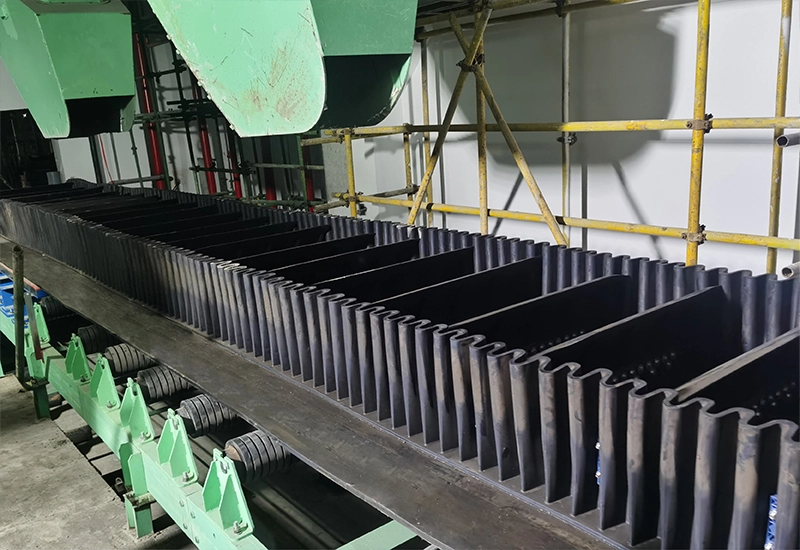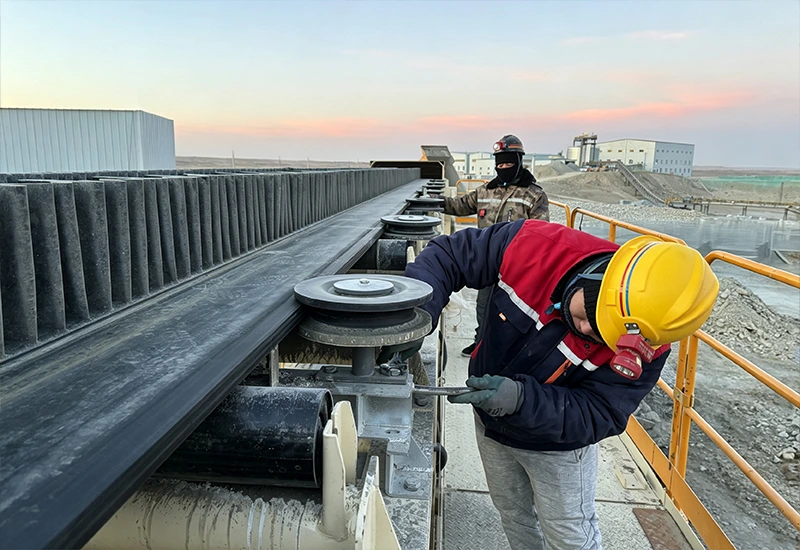
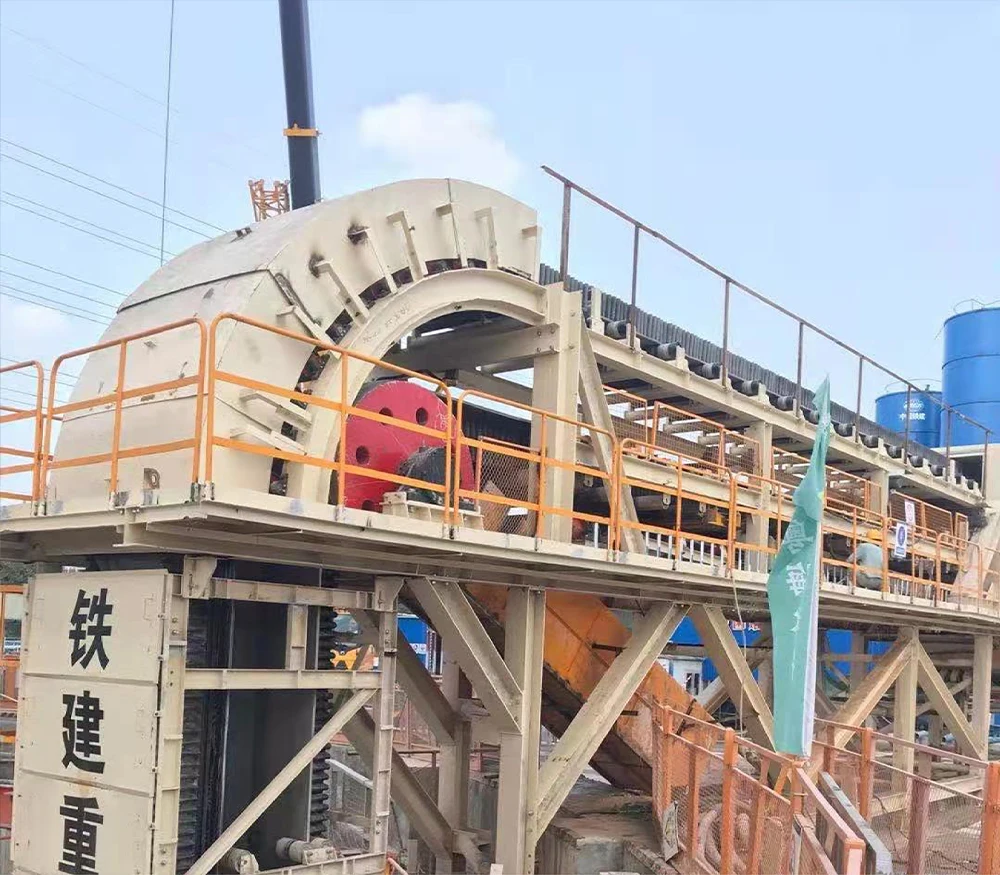
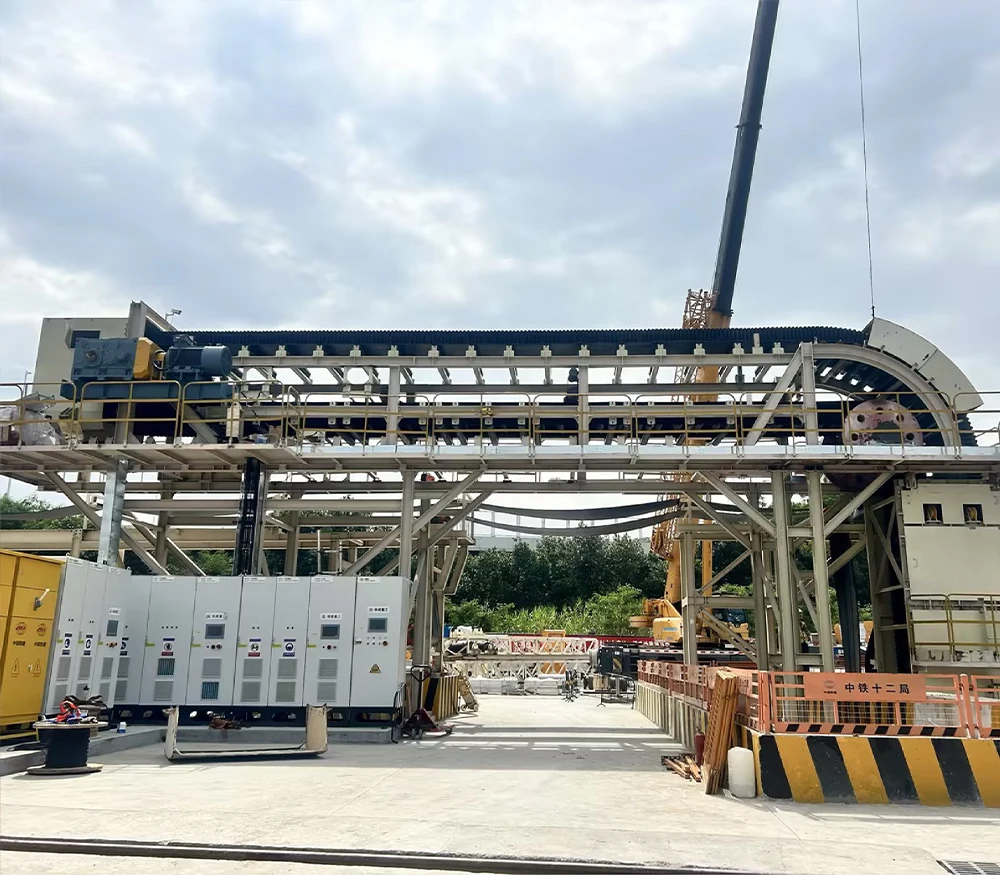
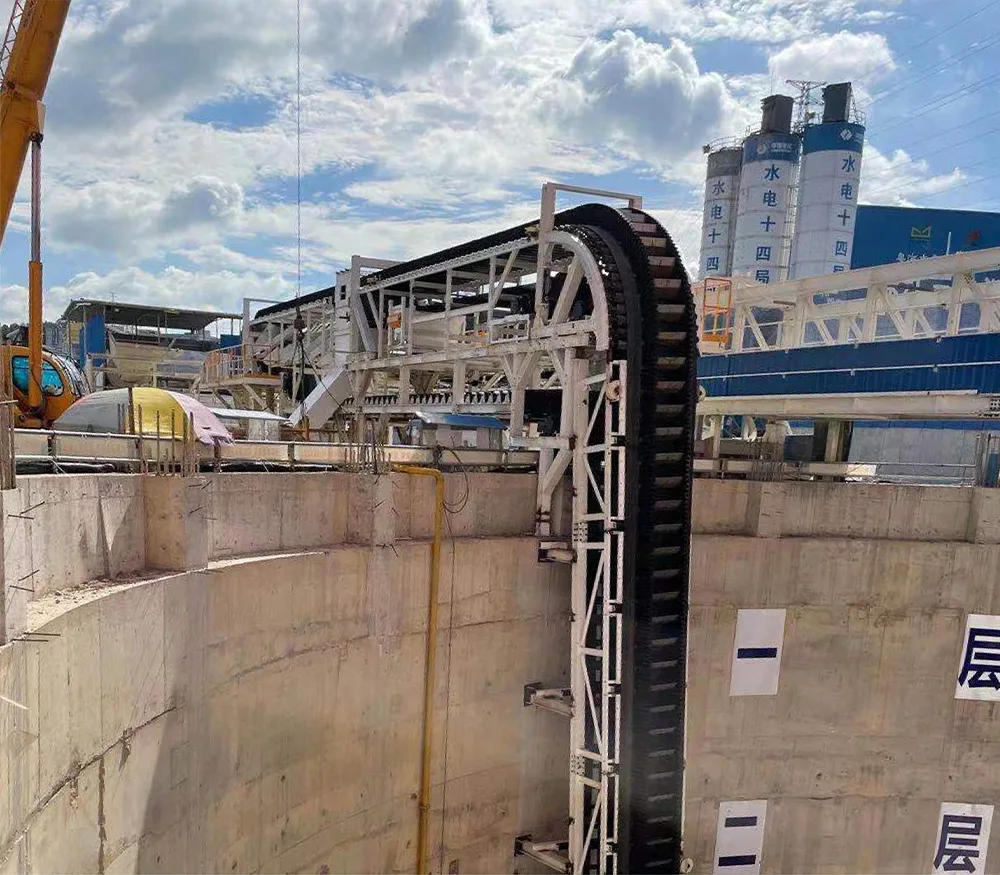
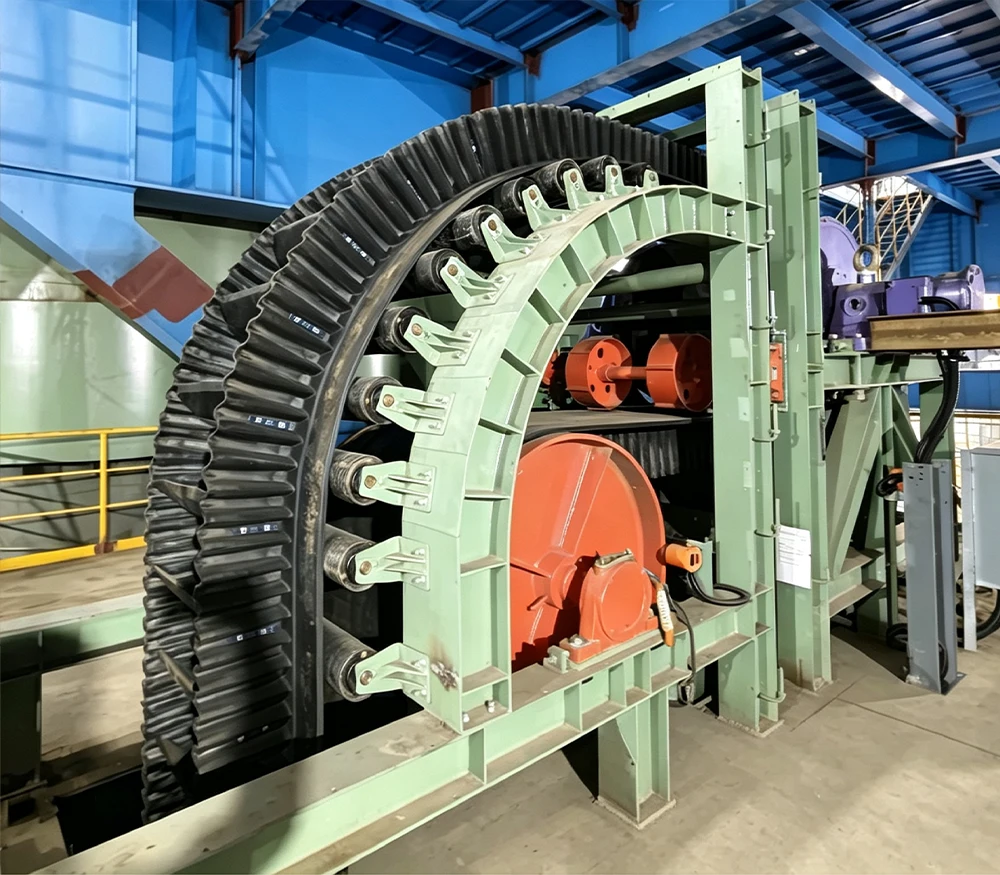
Боковая конвейерная лента
-
Характеристики резины QBF
-
Боковая конвейерная лента
-
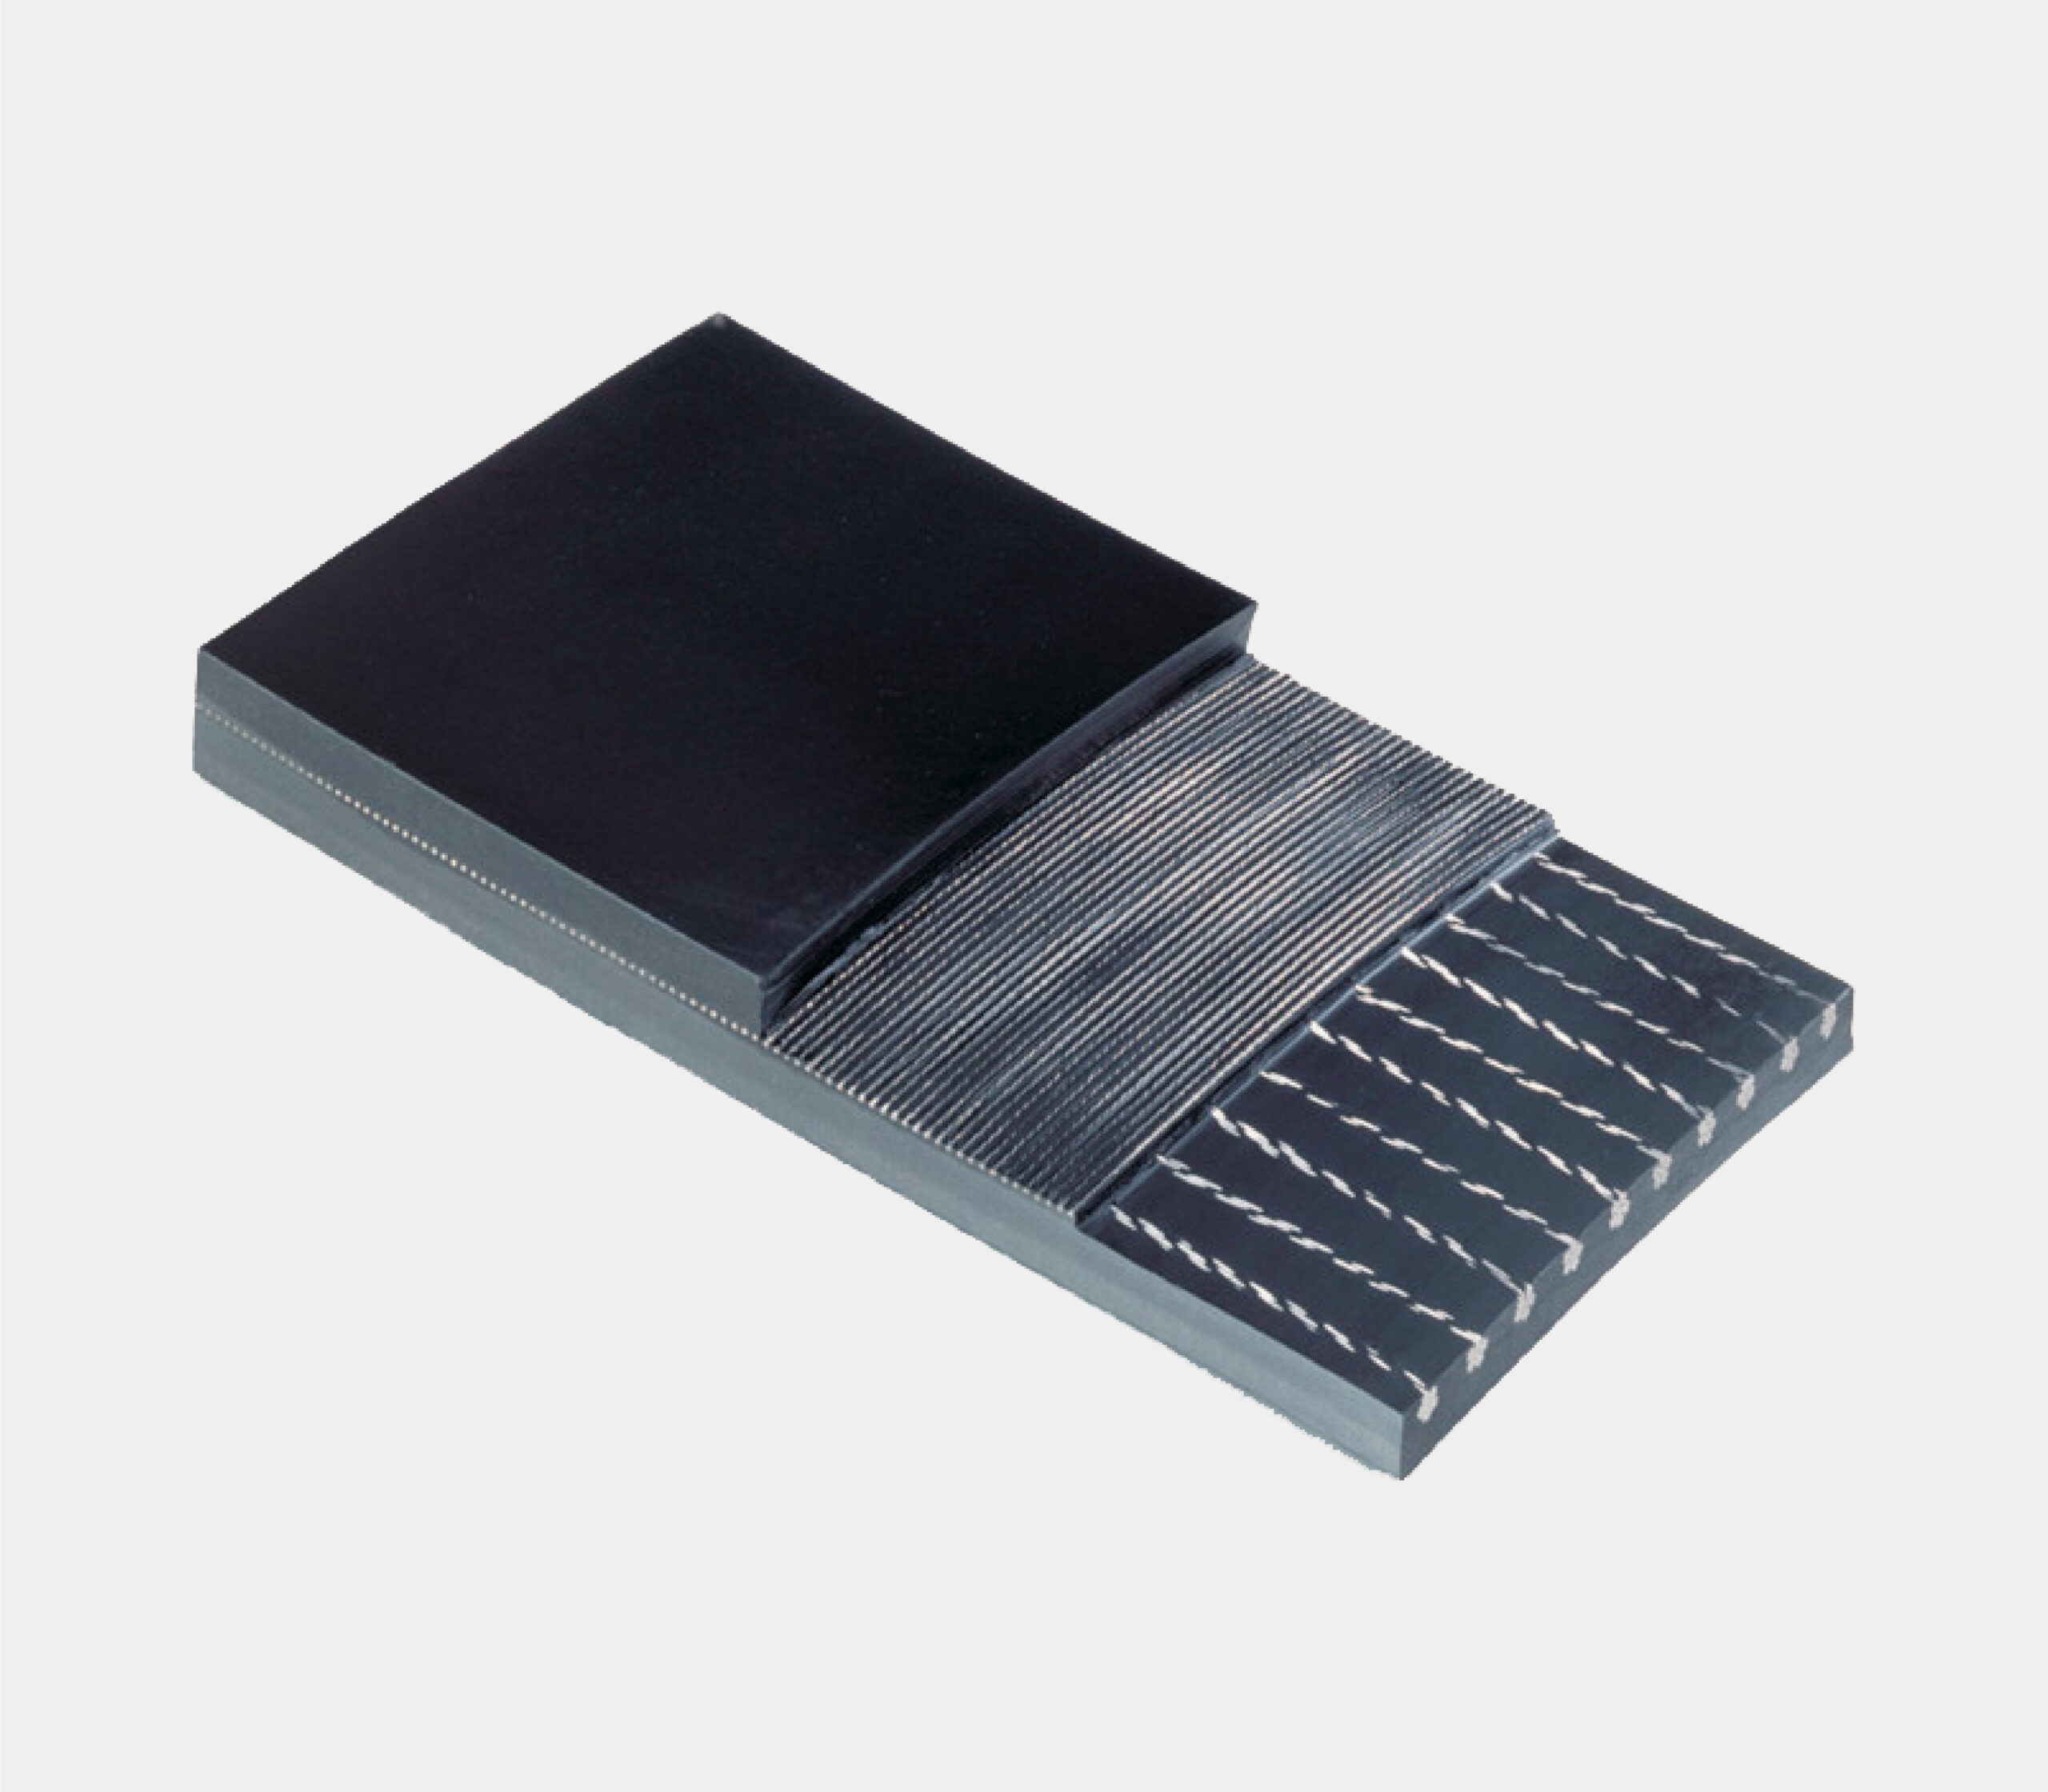
Базовый ремень
-
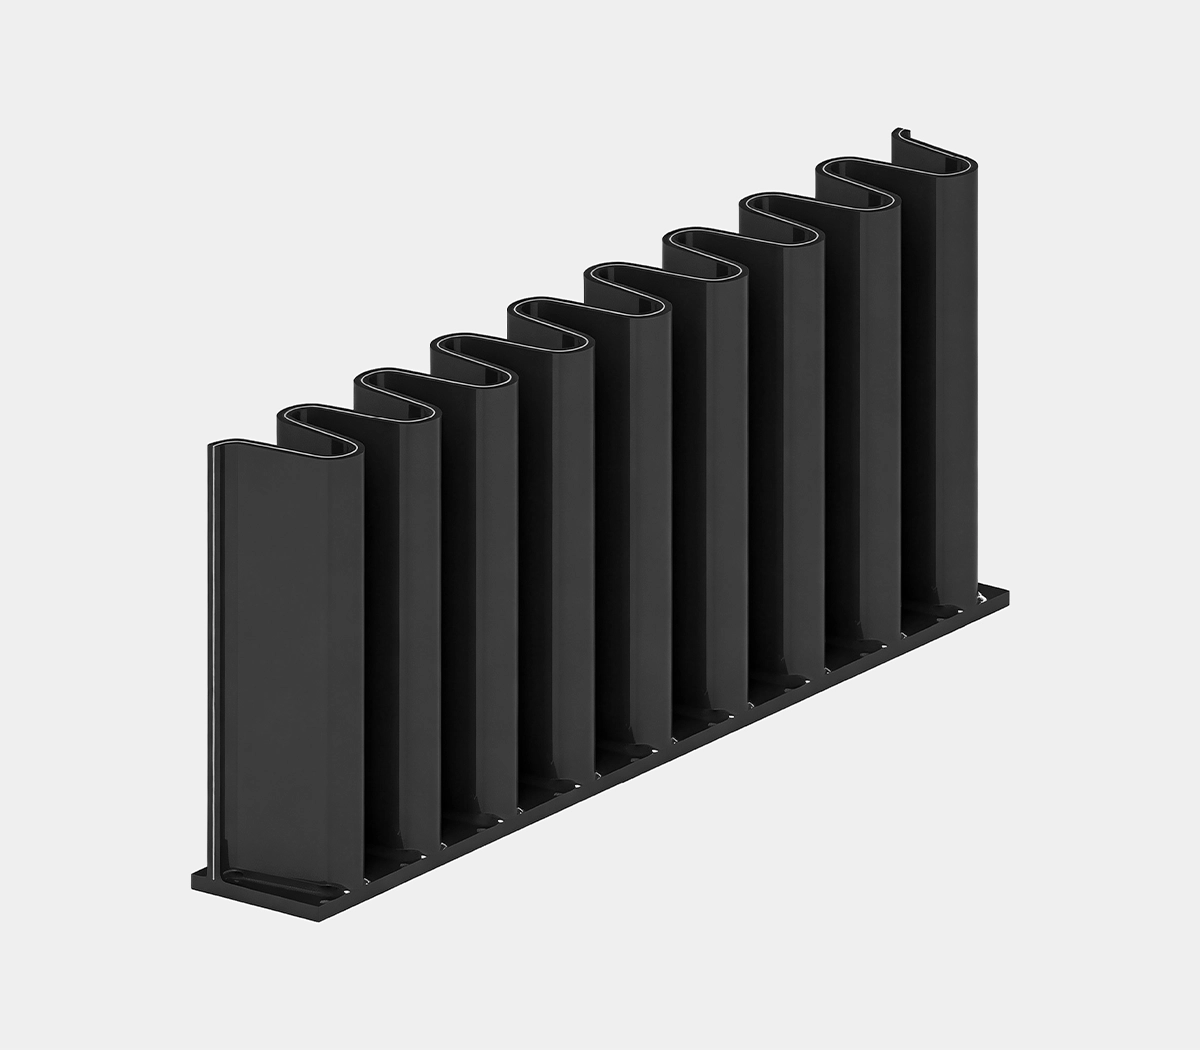
Боковая стенка
-
Шипы
-
Часто задаваемые вопросы
-
Скачать
Формы европейского стандарта
Полный ассортимент пресс-форм, соответствующих европейским стандартам, отвечает разнообразным требованиям заказчиков.
Международный стандарт
Производство соответствует международным стандартам и европейским технологиям. Технология изготовления приводных ремней основана на 50-летнем опыте европейского производства.
Горячая вулканизация
Применяются передовые технологии горячей вулканизации, обеспечивающие высокую прочность сцепления и надежность продукции.
Профессиональные исследования и разработки
Профессиональная команда разработчиков постоянно создает инновационные решения для работы в суровых условиях, чтобы удовлетворить меняющиеся потребности клиентов.
Производственные мощности мирового класса
Крупнейшая в мире база по производству ремней с индивидуальной боковой стенкой обеспечивает огромную производственную мощность и эффективность, что позволяет сократить сроки выполнения заказов.
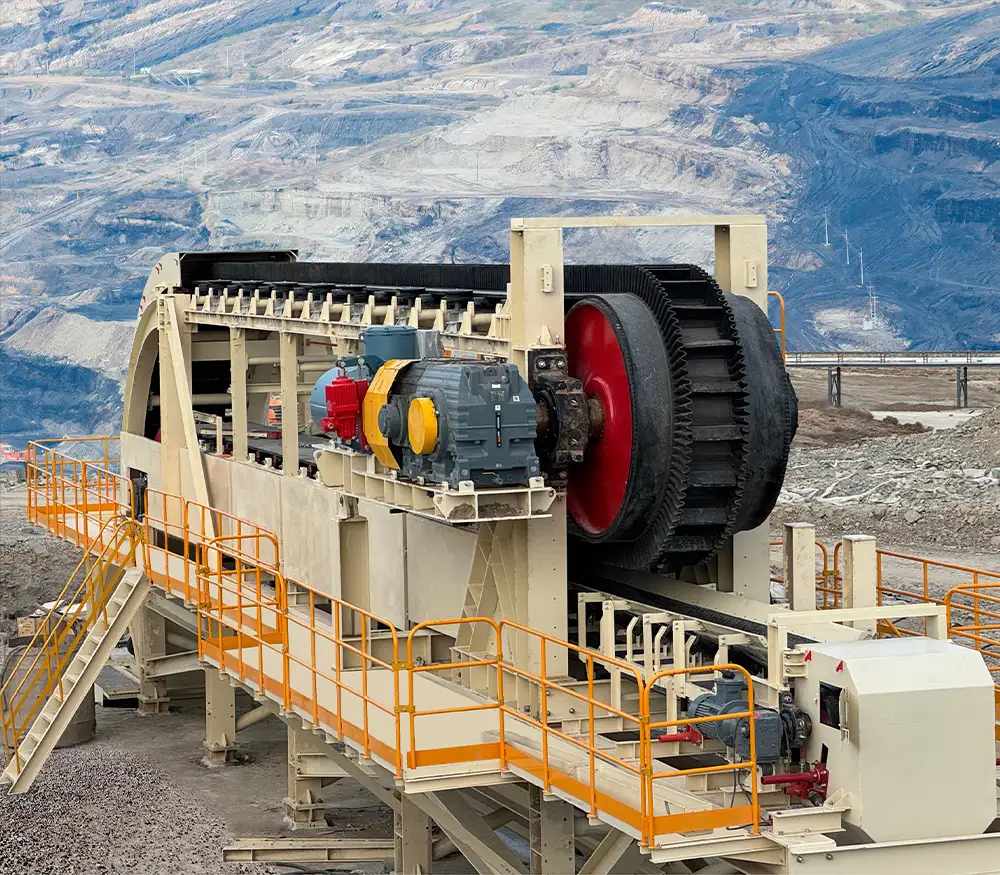
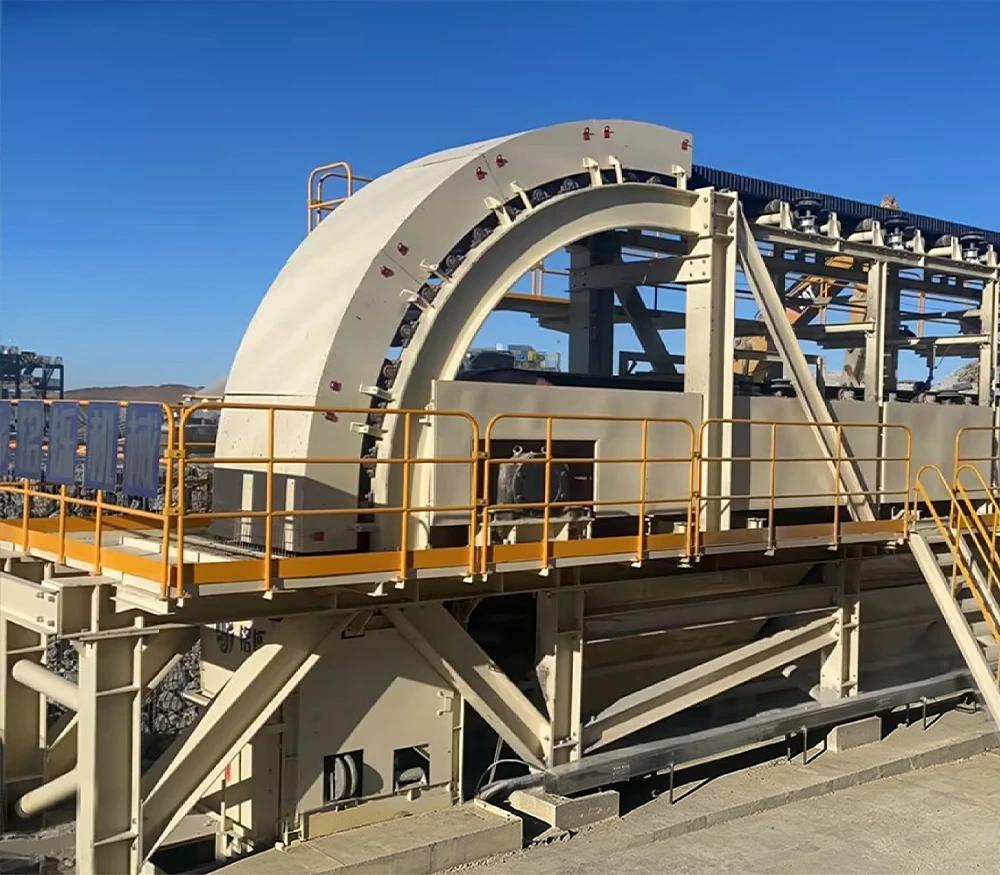
Конвейерные ленты с боковыми стенками используются для транспортировки сыпучих материалов на крутых склонах в портовой, металлургической, тоннельной, гидротехнической, энергетической, горнодобывающей, строительной, зерновой, химической и цементной промышленности.
- Крутой уклон, транспортировка от 0 до 90°
- Широкий спектр применения для транспортировки материалов.
- Большая грузоподъемность, большой диапазон подъема
- Небольшая площадь занимаемого пространства
- Стабильная работа, длительный срок службы
- Низкие инвестиционные и эксплуатационные затраты
Производственные возможности
- Ширина ленты: 300-2800 мм
- Высота боковины: 40-630 мм
- Высота шипов: 35-600 мм
- Прочность ремня: 250-10000 Н/мм
Сборка горячей вулканизации
Боковая стенка и выступ вулканизируются горячим способом к базовому поясу для достижения высокой адгезионной прочности.
Адгезия боковин и шипов не пострадает из-за использования высокотемпературного материала.
| Метод | Холодная склейка | Горячая вулканизация |
| Адгезия | ≥10 Н/мм | >17 Н/мм |
Автоматическая резка и полировка – точность и адгезия.
Компания QBF Rubber использует запатентованные автоматические шлифовальные и режущие станки, чтобы гарантировать соответствие каждого базового ремня, боковины и шипа самым строгим стандартам. Наш автоматический процесс шлифовки обеспечивает превосходную прочность сцепления для надежного соединения, а точная автоматическая резка гарантирует соответствие заданным размерам, исключая проблемы с подгонкой на месте и продлевая срок службы ремня.
Характеристики резины QBF
Резиновые конвейерные ленты QBF, являющиеся основой любой конвейерной системы с крутым наклоном, специально разработаны для обеспечения идеального баланса прочности на разрыв, износостойкости и поперечной жесткости.
В отличие от стандартных ремней, наши базовые ремни обладают повышенной поперечной жесткостью, предотвращающей деформацию в местах прогиба, и при этом сохраняют продольную гибкость для плавной работы вокруг шкивов. Изготовленные в строгом соответствии с международными стандартами (DIN/ISO/EN), наши базовые ремни обеспечивают долговременную стабильность и надежную работу в сложных условиях обработки сыпучих материалов.

QXE
В этом ремне поперечные полиэстерные моноволоконные нити вплетены в ткань, он используется для небольших и средних применений.
QXE+2
Поперечно-жесткий и натяжной слои разделены, в данном случае лента имеет 2 поперечно-жестких моноволоконных слоя из полиэстера, области применения — от средних до тяжелых.
QXE-SC+2
В этой ленте используются текстильные натяжные слои с добавлением стального разделителя Bekaert. Высокая поперечная жесткость позволяет использовать ленту в областях применения, где жесткость является решающим фактором, например, при большой высоте подъема и использовании широких лент.
QXST-SC*
В этой ленте используется стальной корд для натяжения и стальной фиксатор Bekaert. Благодаря высокой прочности на разрыв лента идеально подходит для работы на больших высотах.
| Тип базовой ленты | Прочность (Н/мм) | Толщина покрытия (мм) | Примерный вес (кг/м²) | Минимальный диаметр шкива (мм) | ||
 |
250/2 | 2·2 | 8.60 | 315 | ||
| 400/3 | 4·2 | 12.90 | 400 | |||
 |
400/3+2 | 4·2 | 15.30 | 630 | ||
| 500/3+2 | 4·2 | 15.70 | 630 | |||
| 630/3+2 | 4·2 | 16.30 | 630 | |||
| 630/4+2 | 4·2 | 17.00 | 800 | |||
| 800/4+2 | 4·2 | 17.30 | 800 | |||
| 800/5+2 | 4·2 | 18.40 | 1000 | |||
| 1000/5+2 | 4·2 | 18.90 | 1000 | |||
| 1250/5+2 | 4·2 | 20.55 | 1250 | |||
| 1250/6+2 | 4·2 | 21.70 | 1250 | |||
 |
315/2+2 | 4·2 | 18.40 | 315 | ||
| 400/3+2 | 4·2 | 19.60 | 400 | |||
| 500/3+2 | 4·2 | 19.95 | 400 | |||
| 630/3+2 | 4·2 | 20.60 | 400 | |||
| 630/4+2 | 4·2 | 21.40 | 500 | |||
| 800/4+2 | 4·2 | 21.70 | 500 | |||
| 800/5+2 | 4·2 | 23.00 | 630 | |||
| 1000/5+2 | 4·2 | 23.30 | 800 | |||
| 1250/5+2 | 4·2 | 24.90 | 1000 | |||
| 1250/6+2 | 4·2 | 25.50 | 1000 | |||
| Тип базовой ленты | Прочность (Н/мм) | Толщина покрытия (мм) | Примерный вес (кг/м²) | Минимальный диаметр шкива (мм) | ||
| 315RE | 500RE | 800RE | ||||
 |
1250 | 8,8 | 31.40 | 33.10 | 34.90 | 800 |
| 1600 | 8,8 | 33.20 | 34.80 | 36.60 | 1000 | |
| 2000 | 8,8 | 34.90 | 36.50 | 38.40 | 1000 | |
| 2500 | 8,8 | 38.90 | 40.60 | 42.30 | 1250 | |
| 3150 | 8,8 | 42.30 | 43.80 | 45.80 | 1400 | |
| 3500 | 8,8 | 43.80 | 45.40 | 47.20 | 1400 | |
| 4000 | 8,8 | 45.80 | 47.50 | 49.30 | 1600 | |
| 4500 | 8,8 | 48.60 | 50.20 | 52.10 | 1600 | |
| 5000 | 8,8 | 51.20 | 52.80 | 54.70 | 1600 | |
| 5400 | 8,8 | 53.10 | 54.70 | 56.50 | 1800 | |
| 6000 | 8,8 | 56.10 | 57.70 | 59.60 | 1800 | |
Примечание: Приведенные выше данные относятся к резине с нормальными показателями износостойкости.
Качество резины
Износостойкий
Устойчив к кислотам и щелочам
Огнестойкий
Антипригарное покрытие
Высокая/умеренная маслостойкость
Морозостойкий
Термостойкость (100–150℃)
Высокая термостойкость (150-250℃)
Другие типы, изготовленные на заказ
Боковая стенка – усилена для максимальной устойчивости к изгибу.
Высококачественная резиновая смесь
Специально разработанная резиновая смесь обеспечивает исключительную устойчивость к изгибу и усталости.
Обеспечивает длительный срок службы при постоянных изгибающих нагрузках.
Предотвращение растрескивания с помощью армирующей ткани
Встроенное армирование ткани эффективно предотвращает образование трещин в местах сгибов гофрирования.
Воздействует на наиболее критические точки напряжения, где обычно зарождаются трещины.
Стандартные и нестандартные варианты усиления
Модели типа S120/MDSF120 и выше: диагональное усиление ткани внутри гофрированных элементов в стандартной комплектации.
Уменьшение размера профиля: эта функция доступна по запросу.
Подтверждено динамическими испытаниями на усталость.
Тщательные динамические испытания на усталость имитируют реальные условия эксплуатации.
Проверяет надежность каждой боковины шины перед отправкой с завода.
Качество резины
Износостойкий
Устойчив к кислотам и щелочам
Огнестойкий
Антипригарное покрытие
Высокая/умеренная маслостойкость
Морозостойкий
Термостойкость (100–150℃)
Высокая термостойкость (150-250℃)
Другие типы, изготовленные на заказ
| Тип | Хм) | Св (мм) | Тв (мм) | П (мм) | Примерный вес (кг/м²) | Минимальный диаметр шкива (мм) |
| С | 40 | 30 | 20 | 25 | 0.48 | 160 |
| 60 | 50 | 45 | 40.7 | 1.38 | 200 | |
| 80 | 50 | 45 | 40.7 | 1.66 | 200 | |
| 100 | 50 | 45 | 40.7 | 2 | 250 | |
| 120 | 50 | 45 | 40.7 | 2.21 | 315 | |
| Диагональное усиление тканью рекомендуется для боковин высотой более 120 мм. Это усиление каркаса также доступно для боковин высотой менее 120 мм. | ||||||
| МДСФ | 120 | 75 | 65 | 63.5 | 3.61 | 315 |
| 160 | 75 | 65 | 63.5 | 4.18 | 400 | |
| 200 | 75 | 65 | 63.5 | 4.88 | 500 | |
| 240 | 75 | 65 | 63.5 | 5.87 | 630 | |
| 250 | 75 | 65 | 63.5 | 6.1 | 630 | |
| 280 | 75 | 65 | 63.5 | 6.76 | 800 | |
| 300 | 75 | 65 | 63.5 | 6.98 | 800 | |
| HHDF | 300 | 100 | 88 | 84 | 11.98 | 800 |
| 400 | 100 | 88 | 84 | 14.83 | 1000 | |
| 500 | 100 | 88 | 84 | 17.73 | 1250 | |
| 630 | 100 | 88 | 84 | 21.9 | 1600 | |
| Примечание: Приведенные выше данные могут отличаться от данных DINY quarit. | ||||||
Характеристики резины QBF
Оптимизированная конструкция профиля
Зажимы типов «C» и «TC» имеют специальную форму для обеспечения максимальной грузоподъемности.
Превосходные самоочищающиеся свойства снижают количество отходов и потребность в техническом обслуживании.
Прочные материалы и конструкция
Изготовлено с использованием пресс-форм, соответствующих европейским стандартам, для обеспечения точности и стабильности.
Специально разработанная резиновая смесь обеспечивает высокую износостойкость и ударопрочность.
Высокая жесткость обеспечивает превосходное сохранение формы даже при транспортировке материалов высокой плотности.
Вертикальный подъемный механизм большой грузоподъемности
Оптимизированная конфигурация минимизирует деформацию под давлением.
Обеспечивает более высокую грузоподъемность при вертикальном подъеме.
Страница мигает
Боковой указатель поворота можно установить между профилем поперечных выступов и боковиной для обеспечения герметичности.
Боковой указатель поворота используется, когда материал обладает особенно высокой сыпучестью.

Применение типа шипов
| Тип шипов | Приложение | Функции |
| Т | Угол зачатия ≦ 40 градусов. | |
| С | 40 град.<Угол транспортировки≦90 град.
Легкий режим работы. |
Небольшая вместимость, отличные самоочищающиеся свойства, отсутствие усиления боковых стенок винтами. |
| ТК | 40 град.<Угол транспортировки≦90 град. | Большая вместимость, отличные самоочищающиеся свойства. |
| TC-XS | 40 град.<Угол транспортировки≦90 град.
Уход с работы |
Большая вместимость, сменное лезвие для крепления. |
| Тип | Высота (мм) | Ширина основания (мм) | Примерный вес (кг/м²) | Минимальный диаметр шкива (мм) |
| С
|
55 | 100 | 1.40 | 125 |
| 75 | 100 | 1.47 | 150 | |
| 90 | 110 | 3.01 | 250 | |
| 110 | 110 | 3.57 | 315 | |
| Т
|
55 | 100 | 1.58 | 125 |
| 75 | 100 | 1.82 | 150 | |
| 90 | 110 | 2.53 | 250 | |
| 110 | 110 | 3.11 | 315 | |
| 140 | 160 | 5.70 | 400 | |
| 180 | 160 | 6.81 | 500 | |
| 230 | 160 | 8.71 | 630 | |
| ТК
|
55 | 75 | 1.17 | 125 |
| 75 | 100 | 1.93 | 150 | |
| 90 | 110 | 3.57 | 250 | |
| 110 | 110 | 3.72 | 315 | |
| 140 | 150 | 5.70 | 400 | |
| 180 | 150 | 6.81 | 500 | |
| 220 | 160 | 7.75 | 630 | |
| 230 | 160 | 7.85 | 630 | |
| 280 | 180 | 14.34 | 800 | |
| TC XS | 220 | 160 | 10.27 | 630 |
| 230 | 160 | 11.05 | 630 | |
| 280 | 160 | 15.18 | 800 | |
| 360 | 230 | 25.45 | 1000 | |
| 470 | 230 | 30.6 | 1250 | |
| 470 (Тяжелый) | 230 | 39.05 | 1250 | |
| 600 | 240 | 76.50 | 1600 | |
| Примечание: Приведенные выше данные могут отличаться от актуальных в зависимости от квартиля DINY.
Для кнехтов высотой более 110 мм рекомендуется усиление тканью. Это усиление каркаса также доступно для кнехтов высотой менее 110 мм. |
||||
В1: Каков максимальный угол наклона боковых конвейерных лент в реальных условиях?
Наши конвейерные ленты с боковыми стенками технически рассчитаны на вертикальный подъем под углом от 0 до 90°. В реальных условиях эксплуатации рабочий угол зависит от размера частиц материала, уровня влажности, типа зажимов и степени загрузки ленты. Для большинства сыпучих материалов мы рекомендуем работать под углом от 30° до 75°. Если рабочий угол превышает 40°, используйте усиленные зажимы TC или TC XS, чтобы предотвратить обратное скатывание материала.
В2: В чем практическая разница между горячей вулканизацией и холодной вулканизацией при креплении боковин и шипов?
В компании QBF Rubber мы используем горячую вулканизацию для всех боковин и шипов, устанавливаемых на заводе. Горячая вулканизация создает прочную молекулярную связь с прочностью сцепления более 17 Н/мм. Рабочие характеристики соединения остаются стабильными даже при работе с горячими материалами. Холодная вулканизация обеспечивает прочность сцепления только ≥10 Н/мм. Она склонна к отслаиванию при многократных изгибах ленты, перепадах температуры или при работе с большими нагрузками. Холодная вулканизация подходит только для быстрого ремонта на месте, а не для производства лент.
В3: Как выбрать правильный базовый класс ремней: QXE, QXE+2, QXE SC+2 или QXST SC*?
QXE: Поперечно расположенные полиэстеровые мононити, вплетенные в слои ткани, подходят для легких и средних работ. QXE+2: Два поперечно жестких слоя полиэстеровых мононитей, подходят для работ средней и высокой сложности. QXE SC+2: Текстильные натяжные слои плюс стальной брекер Bekaert. Высокая поперечная жесткость для широких лент и большой высоты подъема. QXST SC*: Стальной корд натяжного каркаса со стальным брекером Bekaert. Очень высокая прочность на разрыв для экстремальных вертикальных подъемов.
Ключевые параметры выбора: ширина ленты, высота подъема, требуемая прочность на разрыв и поперечная жесткость.
Вопрос 4: Почему боковые стенки трескаются вдоль складок гофрирования во время эксплуатации?
Эта проблема обычно возникает по одной из следующих причин: низкая износостойкость резиновой смеси при изгибе, отсутствие тканевого армирования внутри гофрированных участков, слишком малый диаметр шкива для ремня или неправильное расположение шипов, создающее повторяющиеся нагрузки на корни боковин при растяжении и сжатии. Для боковин высотой 120 мм и более резина QBF стандартно оснащается диагональным тканевым армированием. Каждая боковина также проходит динамические испытания на усталость перед отгрузкой, чтобы снизить риск этого отказа.
В5: Как выбрать между бутсами T, C, TC и TC XS?
Тип Т: Для транспортировки под углом ≤40°, общее применение для легких и средних сыпучих материалов.
Тип C: угол 40°-90°, для легких нагрузок. Хорошая самоочистка, небольшой объем.
Тип TC: угол 40°-90°, большая вместимость и отличные самоочищающиеся свойства.
TC XS: угол 40° 90°, для тяжелых условий эксплуатации; сменное лезвие защелки.
Мы рекомендуем добавлять тканевое усиление, если высота планки превышает 110 мм, чтобы избежать деформации и растрескивания.
В6: Могут ли конвейерные ленты с боковыми стенками выдерживать высокие температуры, воздействие кислот, щелочей или масел?
Да. Компания QBF Rubber предлагает широкий выбор резиновых смесей на заказ: термостойкие (100–150℃), высокотемпературные (150–250℃), кислото-щелочестойкие, маслостойкие, огнестойкие, морозостойкие и антипригарные. Пришлите нам технические характеристики материала, рабочую температуру и химические условия, чтобы мы могли подобрать подходящую формулу резины.
В7: Что означает минимальный диаметр шкива и почему это важно?
Минимальный диаметр шкива определяется высотой боковой стенки и высотой защелок; точные значения смотрите в нашем техническом паспорте. Если использовать шкив меньшего размера, чем рекомендованный, возникнет чрезмерное изгибающее напряжение. Это ускорит растрескивание боковых стенок, отслоение защелок и сократит общий срок службы ленты. Конструкция вашего конвейера должна соответствовать этим минимальным требованиям к диаметру шкива.
В8: Как уменьшить перенос материала на боковинах конвейерных лент?
Обратный перенос материала обычно происходит из-за липких мелких материалов, неправильной настройки очистителя, деформированных защелок или застревания материала в гофрированных карманах. Возможные решения: использовать самоочищающиеся защелки серии TC; установить специальные очистители для боковых стенок и защелок; установить боковые уплотнители для материалов с высокой сыпучестью; проводить регулярный осмотр и очистку.
В9: Разрешено ли соединение боковых стенок конвейерных лент на месте? Какой метод соединения следует использовать?
Да, соединение ремней на месте эксплуатации допустимо. Горячая вулканизация – лучший вариант для обеспечения длительного срока службы. Использование механических крепежных элементов НЕ рекомендуется. Крепежные элементы повредят боковые стенки и выступы ремня при его изгибе вокруг шкивов. Всегда обрезайте края соединения ровно, чтобы предотвратить смещение ремня и локальное накопление напряжений.
В10: Какая информация вам от меня необходима для точного подбора и расчета стоимости ремня?
Пожалуйста, предоставьте следующие основные параметры:
- Угол наклона конвейера, высота подъема и требуемая производительность.
- Характеристики материала: размер частиц, температура, влажность, химические свойства (абразивный, кислотно-щелочной, маслянистый и т. д.).
- Настройка конвейера: диаметр шкива, ширина ленты и условия работы.
- Особые требования, такие как огнестойкость, морозостойкость или термостойкость.
В11: Каковы основные преимущества ленточных конвейеров с боковыми стенками по сравнению с ковшовыми элеваторами?
Ленточные конвейеры с боковыми стенками обеспечивают непрерывный поток материала, в отличие от прерывистой выгрузки, характерной для ковшовых элеваторов. У них меньше движущихся частей, ниже затраты на техническое обслуживание, они занимают меньше места и проще в установке. Ковшовые элеваторы по-прежнему лучше подходят для подъема материалов на очень большую высоту и для особо мелких материалов.
В12: Какие детали следует проверять во время планового осмотра боковины приводного ремня? А:
- Проверьте корни боковых стенок и места крепления крепежных элементов на наличие трещин, расслоения или отслоения.
- Проверьте степень износа боковин, шипов и защитной резины.
- Следите за движением ленты, убедитесь, что боковые стенки не трутся о раму конвейера.
- Проверьте места соединения на наличие разрывов или расслоений.
- Не допускайте попадания твердых посторонних предметов в гофрированные карманы.
-
Анкета. Список компонентов конвейерной ленты с боковой стенкой. Скачать
Продукты
Базовый ремень
Боковая стенка
Обшивка шкива
Rubber Wear Lining
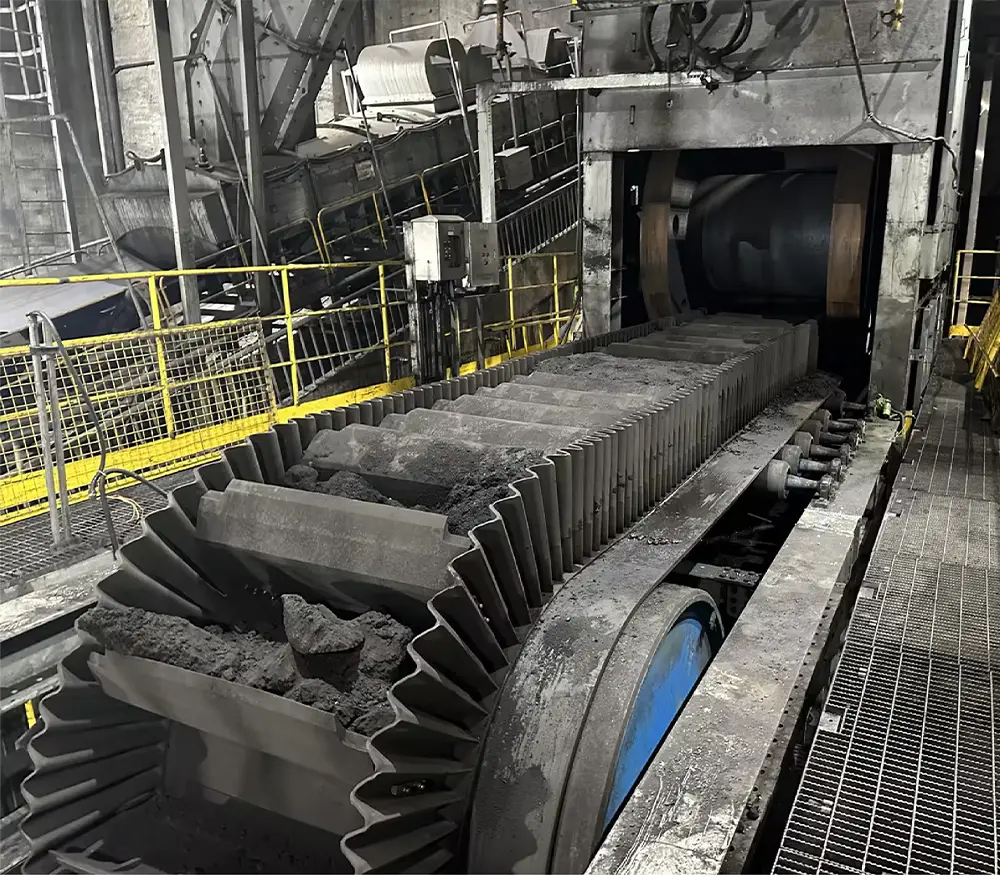
Конвейерная лента с высокотемпературными боковыми стенками из EPDM
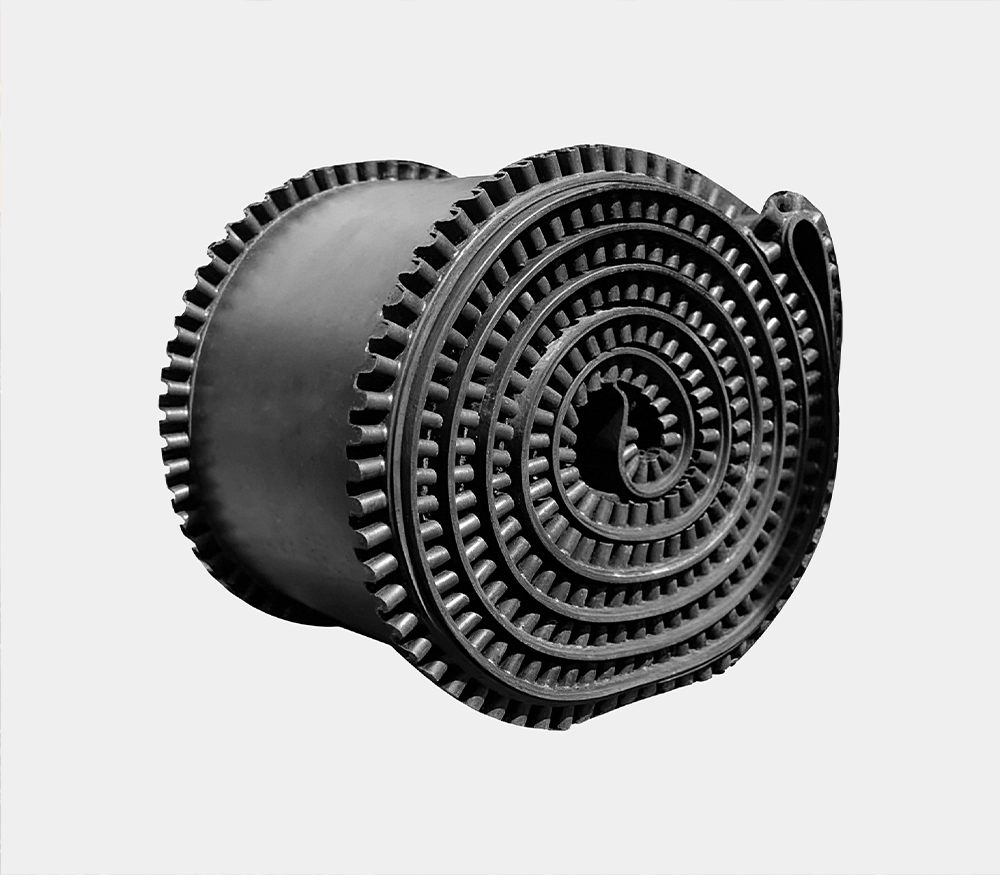
Поистине бесконечный пояс
Оснащенная гофрированными боковыми стенками, предотвращающими проливание, она обеспечивает стабильную транспортировку, ровные поверхности и равномерное натяжение при горизонтальной и наклонной транспортировке сыпучих материалов. Она предотвращает поломки соединений, утечки материала и ограничения по углу наклона, надежно работая на весовых питателях для сыпучих материалов в суровых промышленных условиях.
Последние новости
Компания QBF rubber&MONSHTECH на Китайско-АСЕАНском горнодобывающем форуме 2026 | Стенд B052, Наньнин
Окт 30, 2026

Ремень QBF с рифленой поверхностью, изготовленный на заказ методом горячей вулканизации.
Окт 29, 2026
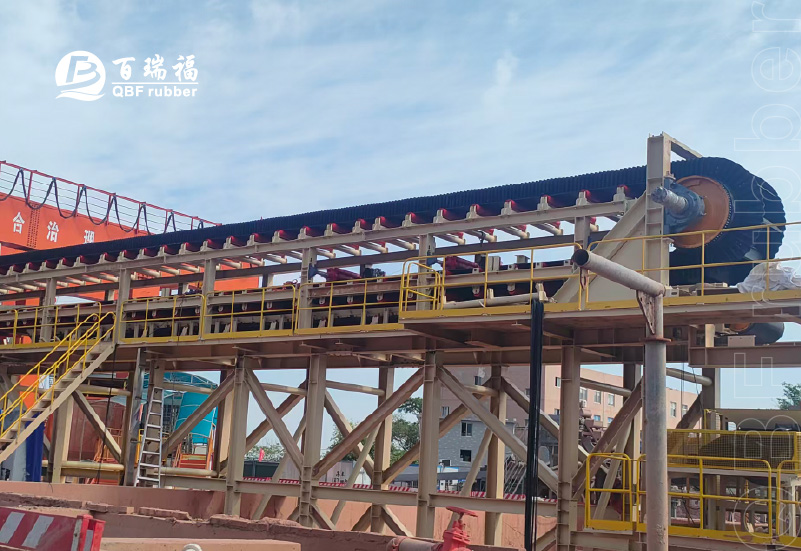
Проект тоннельного щита | Услуги по установке резиновой антипригарной боковой стенки конвейерной ленты QBF
Окт 20, 2026
См. последние обновления сервиса.