Cold Bonding Glue
-
Description
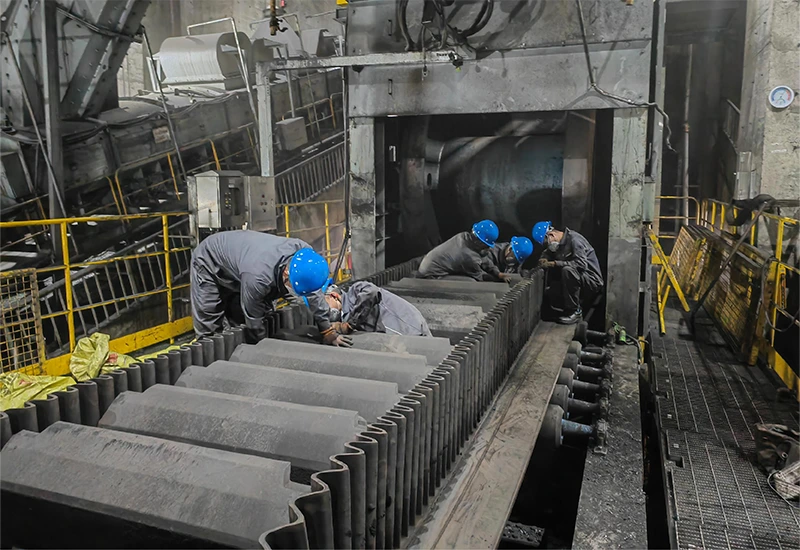
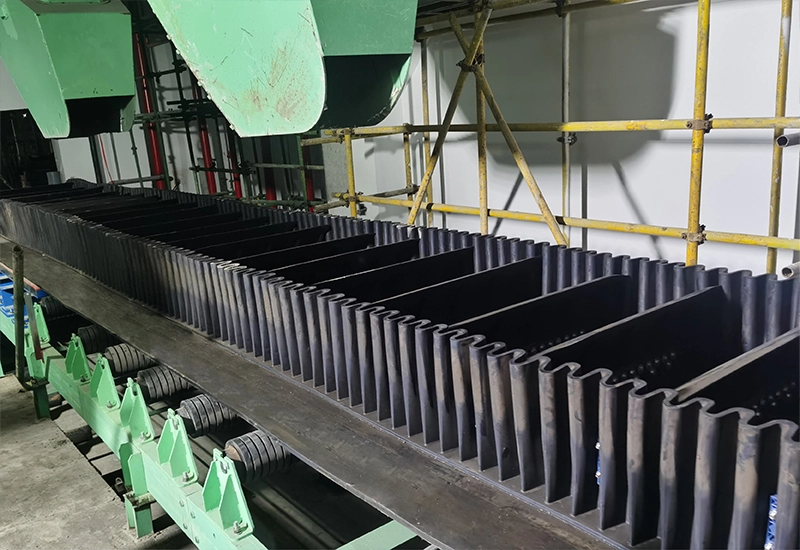
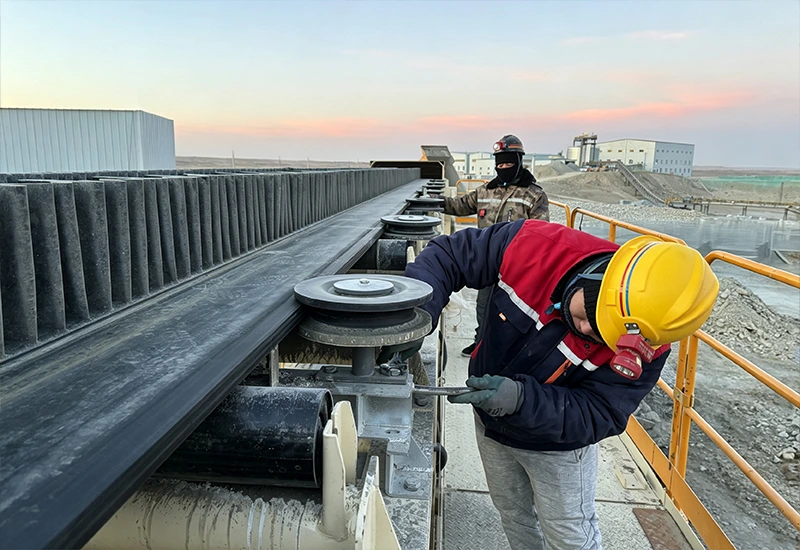
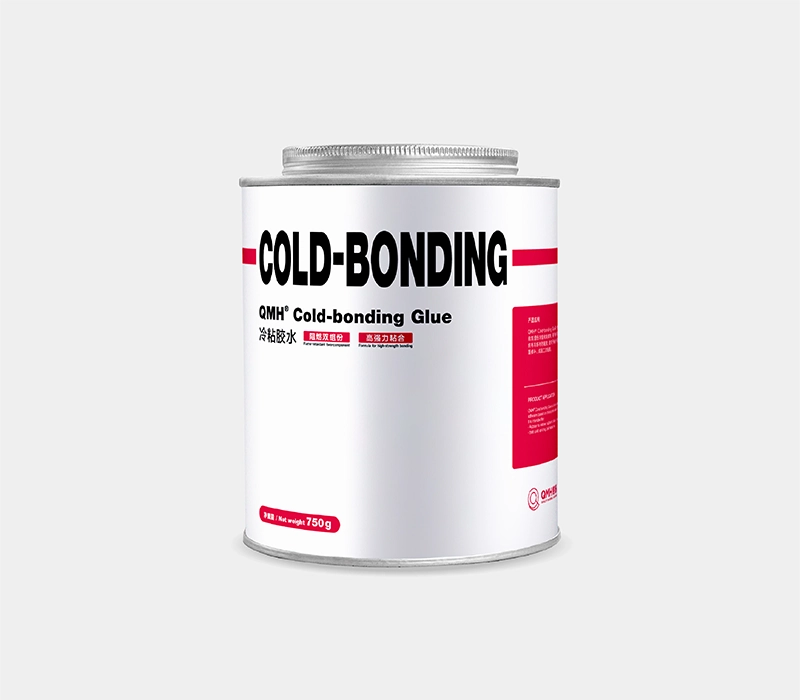
QMH® Cold Bonding Glue is a two component cold vulcanizing adhesive built on chloroprene rubber (neoprene CR). This cold bonding glue works great for on site jobs: conveyor belt splicing, emergency belt fixes, and multi material bonding. Maintenance crews from mines, quarries, cement plants, port terminals and bulk material handling workshops rely on this product day to day.
La plupart des procédés de vulcanisation à chaud traditionnels nécessitent des presses de vulcanisation encombrantes et des équipements lourds. Notre colle de collage à froid vous dispense de cet équipement lourd. Les techniciens n'ont besoin que d'outils manuels simples, et le collage peut être réalisé même dans des espaces restreints. Fini les préparatifs complexes ! Vous remettez rapidement en service les pièces en caoutchouc et les bandes transporteuses endommagées, ce qui réduit les temps d'arrêt et les pertes financières évitables.
Fabriqué à partir de caoutchouc chloroprène, cet adhésif à vulcanisation à froid possède des propriétés ignifuges naturelles. Il convient aussi bien aux travaux en atelier qu'aux applications minières souterraines soumises à des normes de sécurité incendie. Comparé aux adhésifs à froid importés, souvent onéreux, la colle QMH offre des performances de collage fiables équivalentes à un prix plus avantageux pour vos projets.
Applications concrètes
Mélangez toujours cette colle avec le durcisseur QMH® H02 correspondant avant de commencer le collage. Elle convient aux applications courantes suivantes :
- Assemblages collés multi-matériaux : caoutchouc sur caoutchouc, caoutchouc sur tissu, tissu sur tissu, caoutchouc sur métal.
- Installation du revêtement de poulie et de la garniture résistante à l'usure : construction de surfaces métalliques en caoutchouc robustes, résistantes à l'abrasion et à la corrosion.
- Réparation sur site de bandes transporteuses à froid : réparation des fissures, remise en état des bords usés et réfection des joints défectueux.
- Réparation des revêtements en caoutchouc des goulottes, trémies et points de transfert de matériaux.
Données techniques du produit
| Article | Spécification |
| Matériau de base | Caoutchouc chloroprène (néoprène / CR) |
| Couleur | Noir |
| Densité | Environ 1,45 g/cm³ |
| Temps de durcissement de la surface | ~10 minutes (à 20℃) |
| Pot Life | ~2 heures (à 20℃, juste après mélange avec le durcisseur H02) |
| durée de conservation | 48 mois pour l'emballage d'origine non ouvert |
| Conditions de stockage | Bien fermer les fûts et les stocker dans un endroit frais et sec. Maintenir une température de 20 à 25 °C et une humidité relative inférieure ou égale à 50 %. |
| Emballage standard | 750 g par boîte |
Performance de la résistance des liaisons
| Combinaison de liaison | Force d'adhérence après 24 heures | Force d'adhérence finale après 72 heures |
| Du caoutchouc contre du caoutchouc | ≥6 N/mm | ≥8 N/mm |
| Tissu à tissu | ≥5 N/mm | ≥7 N/mm |
| Du caoutchouc au métal | ≥8 N/mm | ≥12 N/mm |
Remarque : Les chiffres proviennent de tests standard en laboratoire. Les résultats réels sur le terrain varient en fonction de la préparation de la surface, de la température ambiante et du taux d’humidité.
Étapes pratiques d'opération sur site
Une mauvaise préparation de la surface ou un mélange incorrect compromettront l'adhérence finale. Suivez ces conseils pratiques pour une utilisation sur le terrain.
1. Vérifiez l'environnement et les matériaux avant de commencer.
Vérifiez d'abord la température et l'humidité de votre lieu de travail. Maintenez l'humidité relative inférieure ou égale à 80 %. Assurez-vous que la température du support soit supérieure d'au moins 5 °C au point de rosée. Cela empêche la condensation sur les surfaces à coller ; la condensation est l'une des principales causes de défaillance des joints collés à froid.
2. Préparer les surfaces de collage
Toutes les surfaces à coller doivent être propres, sèches et exemptes de graisse, de peinture, de saleté et de résidus. En cas de présence d'huile ou de contaminants, nettoyez soigneusement les surfaces avec le solvant de nettoyage QMH. Laissez le solvant s'évaporer complètement avant de passer à l'étape suivante.
- Caoutchouc sans couche de pré-collage
Utilisez une meuleuse pour rendre les surfaces en caoutchouc rugueuses. Une texture plus grossière favorise une meilleure adhérence. Important : ne brûlez pas le caoutchouc pendant le meulage. Le caoutchouc brûlé ne peut pas former de liaisons solides. Soufflez ou brossez la poussière de meulage une fois terminé. N'ajoutez pas de solvant pour nettoyer le caoutchouc meulé.
- Caoutchouc muni d'une couche de pré-collage
Couche de liaison neuve et intacte : Nettoyer avec un solvant de nettoyage et attendre le séchage complet. Ancienne couche de liaison desséchée : Traiter comme pour du caoutchouc sans couche de liaison, puis effectuer un ponçage complet et un dépoussiérage.
- Substrats métalliques (poulies, plaques de revêtement en acier)
Dégraisser et nettoyer la surface. En cas de forte contamination, utiliser le SOLVANT DE NETTOYAGE QMH. Poncer à la meuleuse d'angle avec un disque à polir jusqu'à obtenir une rugosité de surface comprise entre 90 et 140 µm. Essuyer à nouveau avec le solvant de nettoyage pour éliminer toute trace de particules métalliques et de poussière. Pour une adhérence optimale du caoutchouc au métal : appliquer une fine couche d'APPRÊT MÉTALLIQUE QMH au pinceau. Laisser sécher l'apprêt pendant environ 30 minutes avant d'appliquer la colle.
- substrats textiles
Adaptez vos préparatifs au poids et au type de tissage du tissu. Veillez à ce que le tissu reste sec, exempt de poussière et de graisse.
3. Mélanger la colle et le durcisseur
Rapport pondéral du mélange : Colle à froid QMH : Durcisseur QMH H02 = 100 : 4. Versez le durcisseur dans le pot de colle à froid. Remuez vigoureusement pendant au moins 2 minutes, jusqu’à obtention d’un mélange homogène.
Important : Bien refermer le récipient après mélange. Utiliser la colle mélangée dans les 2 heures. Jeter le reste de colle une fois le pot périmé ; la colle mélangée périmée perd son pouvoir adhésif.
4. Appliquer les couches adhésives
- Surfaces en caoutchouc et en tissu : Appliquer 3 couches fines et séparées.
- Surfaces avec pré-revêtement CN : Une seule couche suffit
- Première couche : Appliquer une fine couche uniforme au pinceau. Laisser sécher pendant au moins 30 minutes.
- Deuxième couche : Appliquez une autre couche fine et uniforme. Attendez à nouveau au moins 30 minutes pour un séchage complet.
- Troisième couche : Appliquez une dernière couche fine. Attendez environ 10 minutes. Testez l’adhérence : touchez légèrement la surface avec votre ongle. Arrêtez d’attendre dès que vous sentez une légère adhérence, sans que la colle ne colle à votre ongle.
5. Assembler et presser les surfaces collées
Une fois les deux surfaces traitées prêtes, pressez-les fermement. Compactez soigneusement l'ensemble du joint. Sur le terrain, on utilise souvent un rouleau manuel, un maillet en caoutchouc manuel ou un maillet pneumatique pour tasser les joints. Chassez les bulles d'air emprisonnées entre les surfaces à assembler pour obtenir une adhérence optimale.
Rappels importants concernant les travaux sur site
- Lors d'un collage à froid, la température du matériau et de l'air doit rester supérieure à 10 °C et l'humidité de travail inférieure à 90 %.
- Conservez les solvants de nettoyage dans des récipients hermétiques, dans un endroit frais et sec. Les solvants sont facilement inflammables ; tenez-les éloignés des flammes nues.
- Évitez tout contact de la colle non polymérisée avec la peau. En cas de contact accidentel, rincez abondamment à l'eau et lavez soigneusement au savon. Portez des gants de travail et des lunettes de sécurité pendant toute la durée de l'opération.
- Suivez scrupuleusement toutes les étapes de l'opération. Omettre les étapes de meulage, de séchage ou de compactage réduira la résistance du joint.
- Pour les travaux extérieurs par temps froid, nuageux ou pluvieux, installez des abris temporaires ou utilisez le chauffage à air chaud. Maintenez des conditions de travail optimales pour l'adhérence.
FAQ
Q1 : Pourquoi choisir la colle à froid plutôt que la vulcanisation à chaud pour les réparations sur le terrain ?
A : Le collage à froid permet de se passer de presses de vulcanisation lourdes et d'équipements de chauffage. Vous effectuez les épissures de courroies et les réparations de caoutchouc directement sur site, à l'aide d'outils manuels simples. Cela permet de réaliser des économies sur le transport du matériel et de réduire les temps d'arrêt des lignes de production. À noter : les joints collés à froid n'atteignent la même résistance que les joints vulcanisés à chaud que si les règles de préparation de surface et de mélange sont scrupuleusement respectées.
Q2 : Puis-je utiliser un durcisseur d'autres marques à la place du QMH H02 ?
A : Nous déconseillons fortement l'utilisation d'un durcisseur tiers. La formule de la colle à froid QMH est conçue pour être utilisée avec le durcisseur H02. Un durcisseur non compatible modifie la vitesse de polymérisation, la résistance de l'adhérence et les performances ignifuges, et peut entraîner une dégradation ultérieure du joint.
Q3 : Ma colle mélangée a dépassé sa durée de vie en pot de 2 heures, puis-je encore l’utiliser ?
A : Ne pas utiliser. Une fois la date limite d'utilisation prévue dépassée, les réactions chimiques internes sont partiellement terminées. La colle s'épaissit, perd son adhérence et ne peut plus atteindre la force de collage annoncée. Jetez la colle mélangée périmée ; ne la diluez pas et ne la réutilisez pas.
Q4 : Mon joint collé à froid a cédé après l’installation. Quelle en est la cause ?
A : La plupart des échecs de collage sont dus à une mauvaise préparation du chantier : humidité ou condensation sur les surfaces du support, ponçage incomplet, résidus d’huile ou de poussière, temps de séchage insuffisant entre les couches de colle, dosage incorrect du durcisseur ou travail à une température trop basse. Vérifiez soigneusement l’environnement et chaque étape de préparation pour votre prochain collage.
Q5 : Quand pourrai-je remettre en marche mon convoyeur réparé à pleine charge ?
R : Vous pouvez faire fonctionner la bande transporteuse sous charge légère immédiatement après le compactage. Pour une production à pleine charge, attendez 72 heures afin d'atteindre la résistance d'adhérence maximale.
À qui s'adresse ce produit ?
Équipes de maintenance sur site, entreprises de convoyage, exploitants de mines et de carrières, cimenteries, plateformes logistiques portuaires, usines de traitement de matériaux en vrac : utilisez cet adhésif vulcanisable à froid pour les réparations d'urgence de courroies, le revêtement régulier de poulies, la pose de garnitures en caoutchouc et le collage de matériaux multiples.
Produits
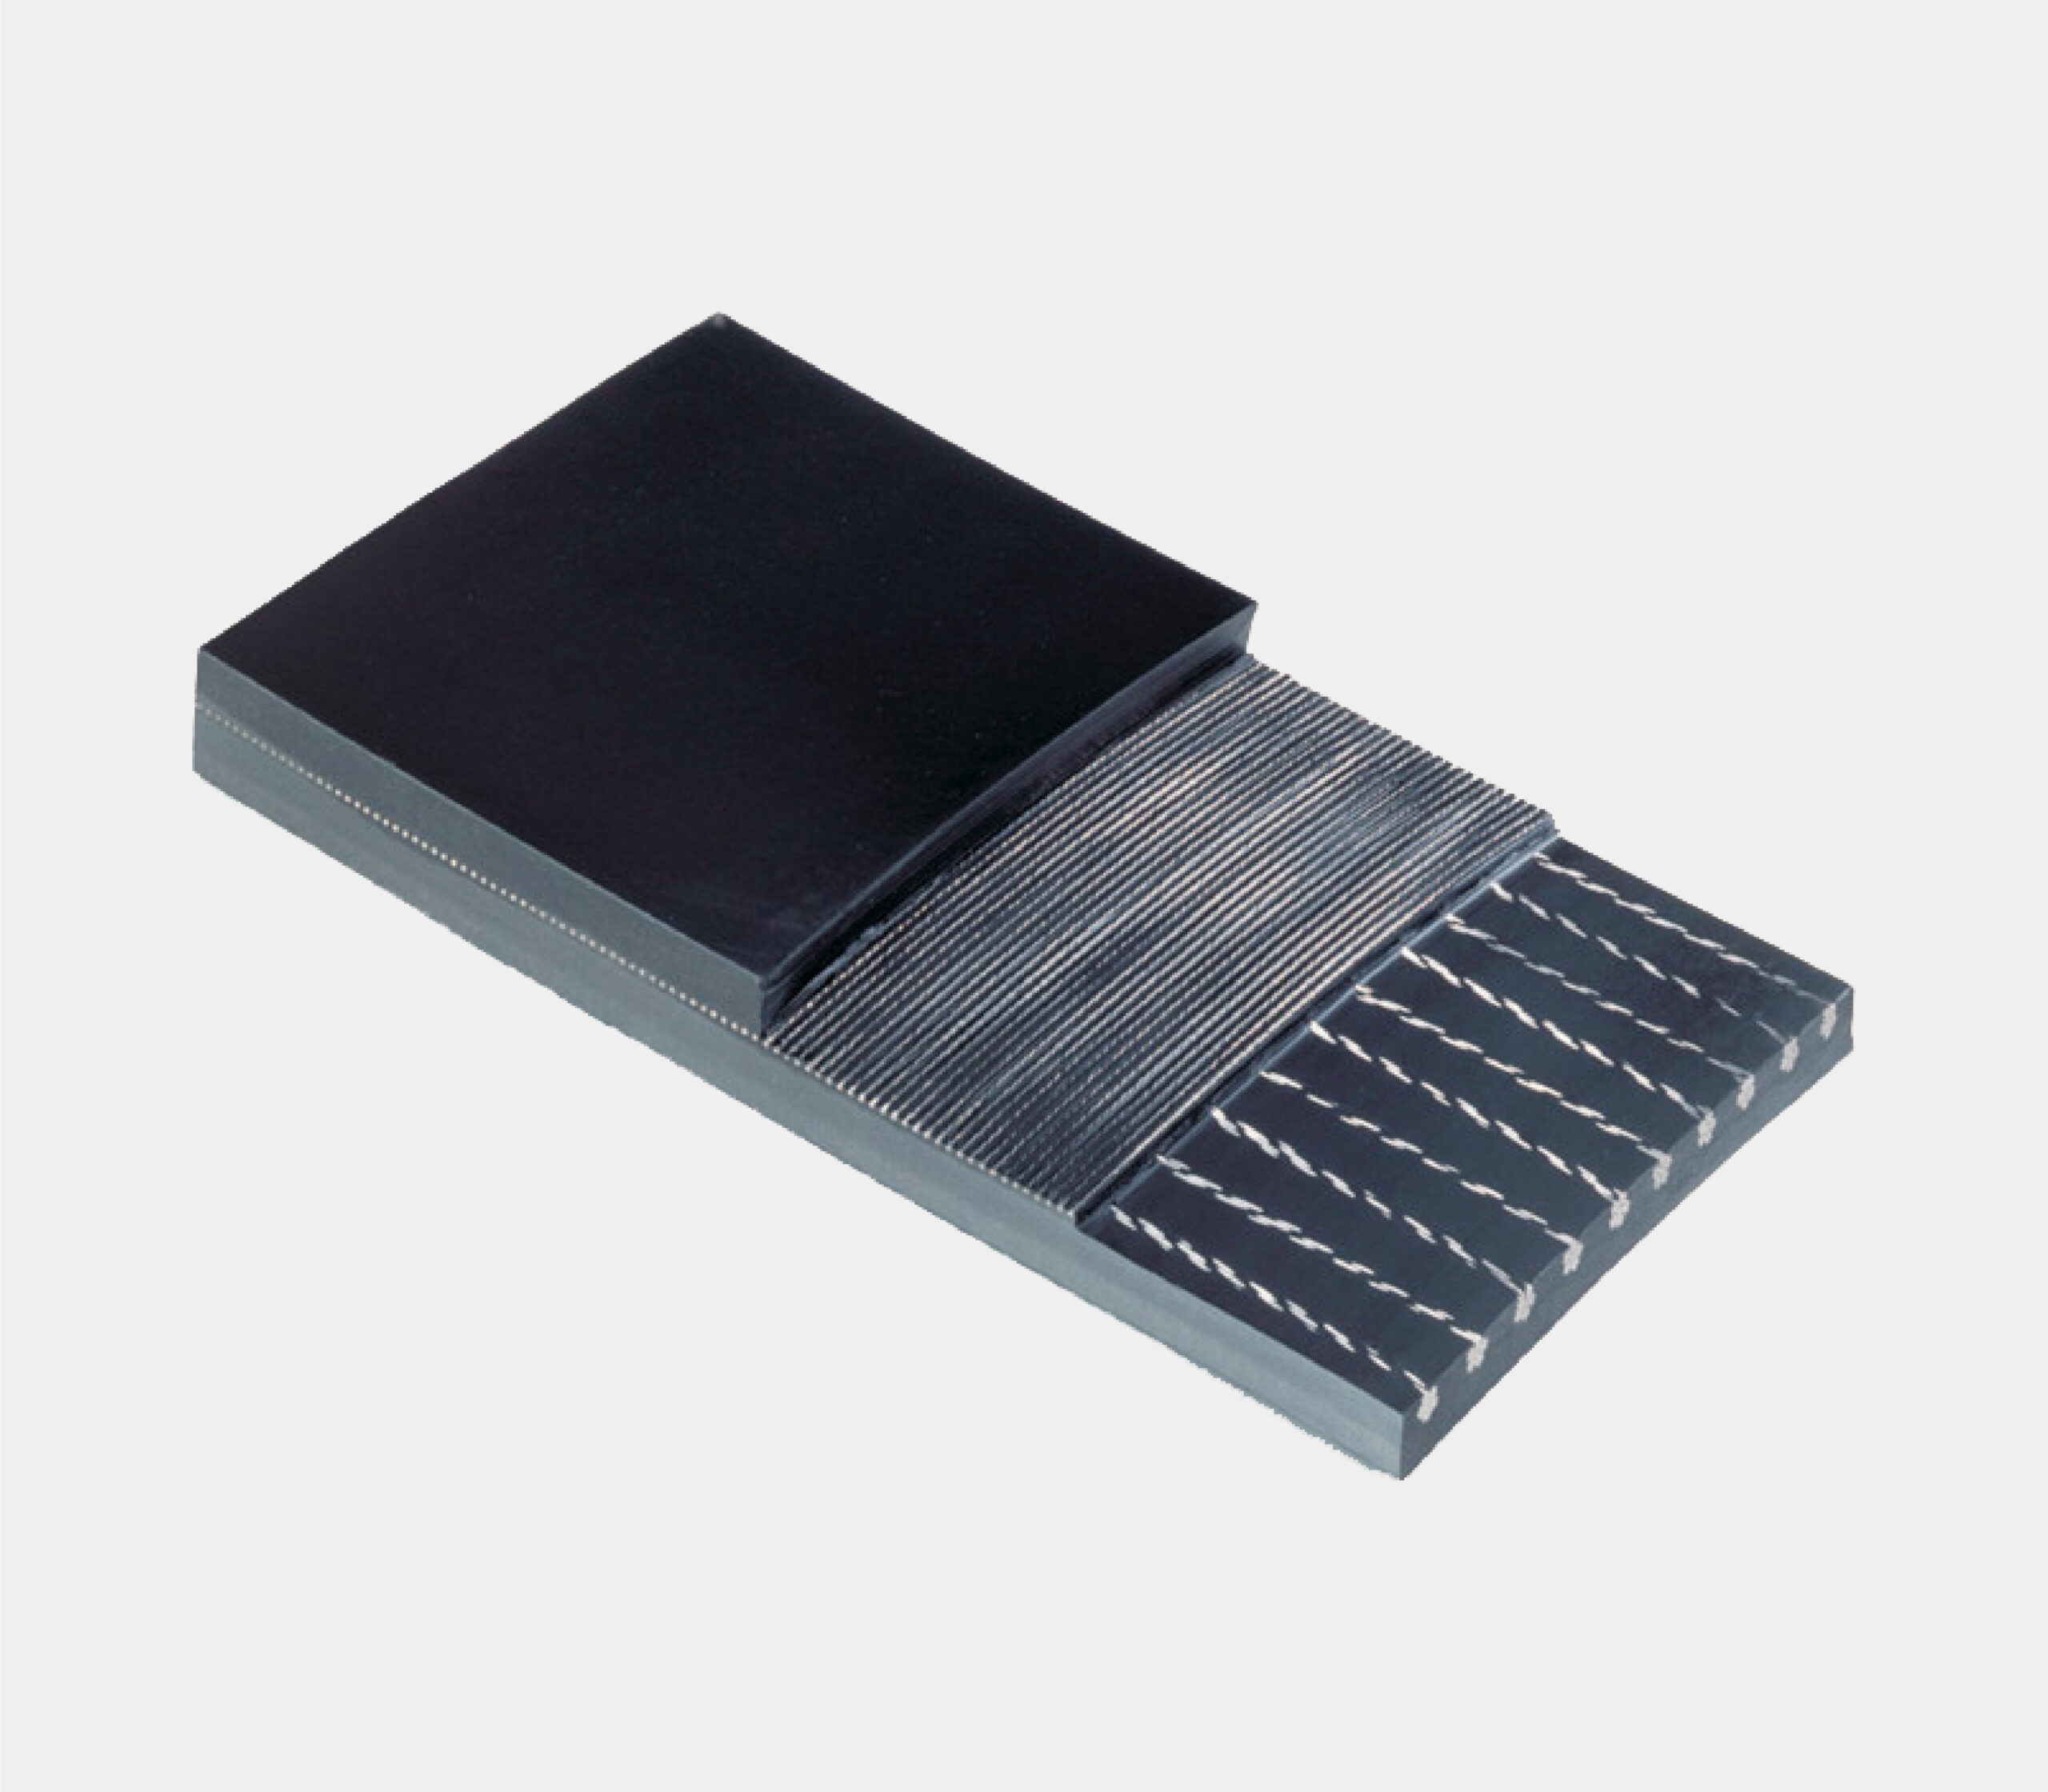
Ceinture de base
Paroi latérale
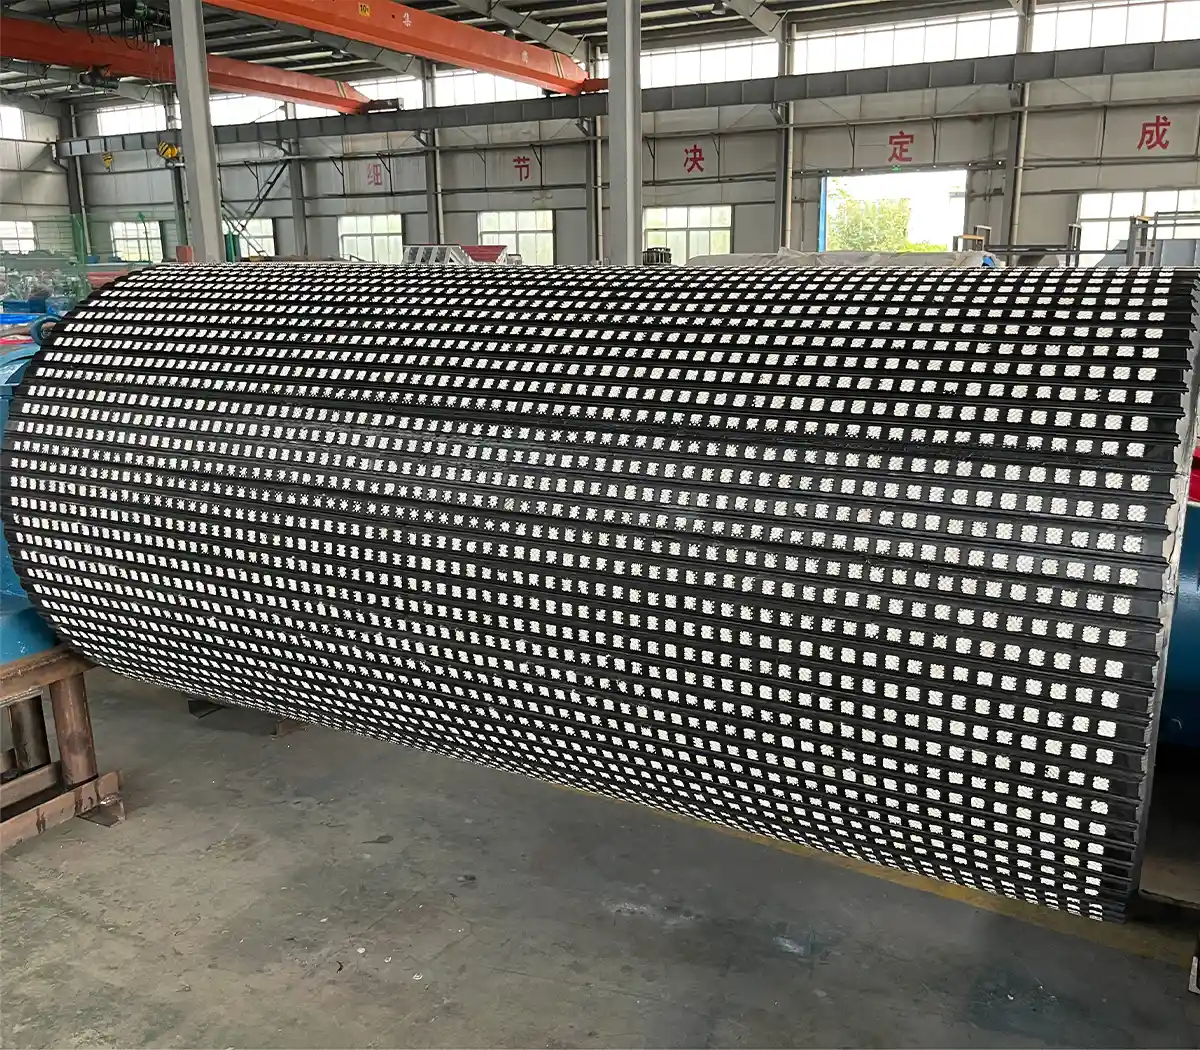
Retard de poulie
Rubber Wear Lining
Bande transporteuse à paroi latérale
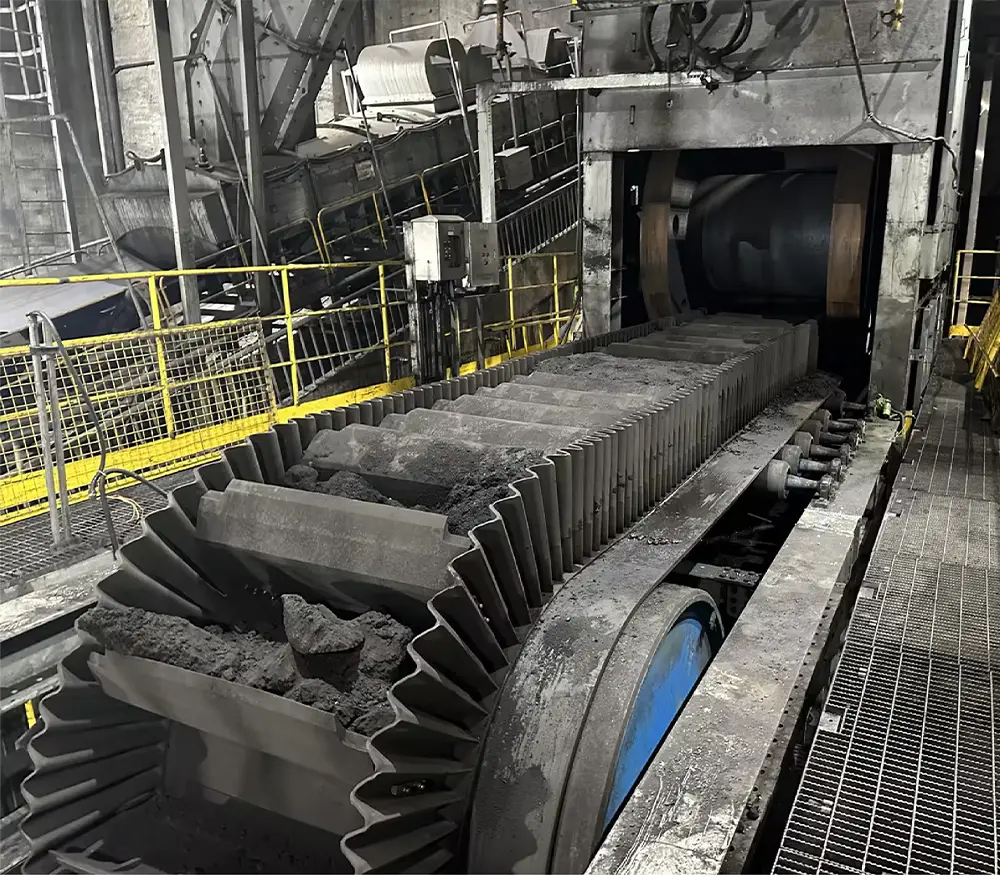
Bande transporteuse à parois latérales haute température en EPDM
Actualités récentes
QBF rubber et MONSHTECH au Forum minier Chine-ASEAN 2026 | Stand B052, Nanning
30 octobre 2026

Courroie à crampons vulcanisée à chaud personnalisée en caoutchouc QBF
29 octobre 2026
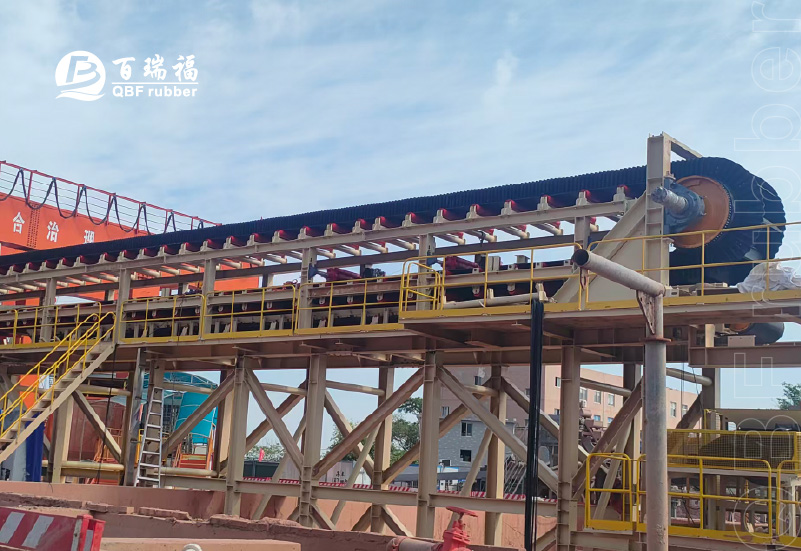
Projet de blindage de tunnel | Service d'installation de bandes transporteuses à parois latérales antiadhésives en caoutchouc QBF
20 octobre 2026
Voir le dernier service