Cold Bonding Glue
-
Keterangan
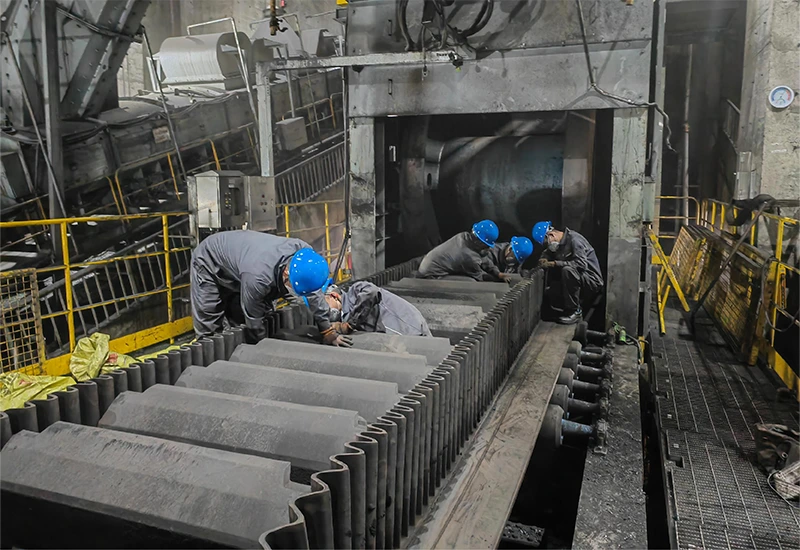
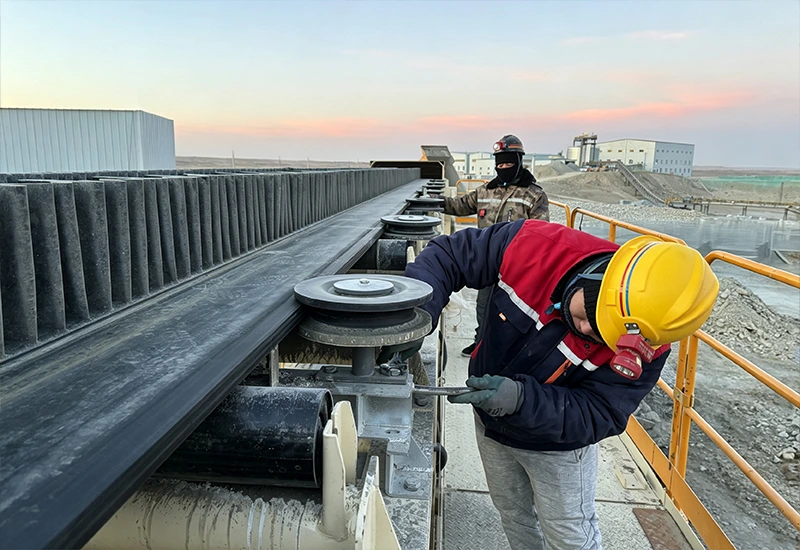
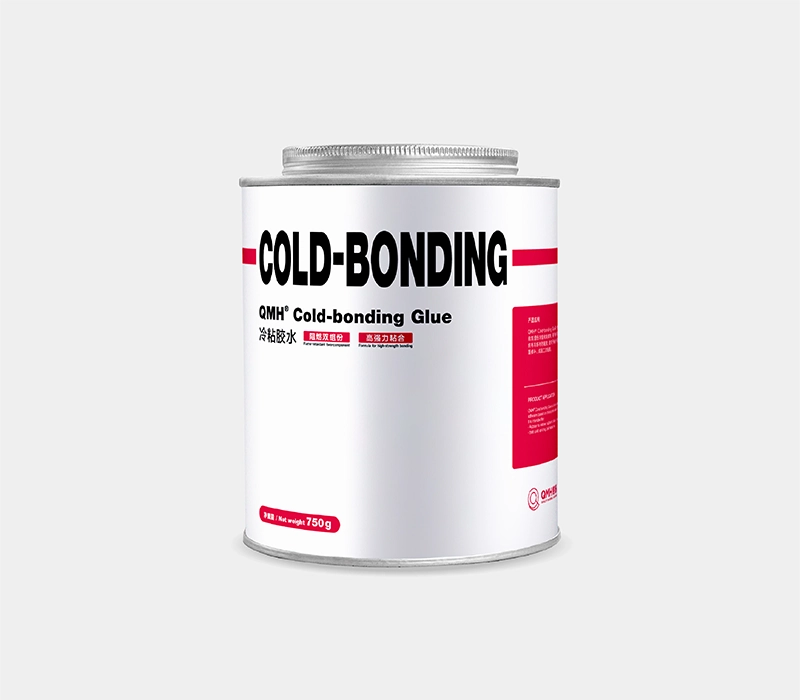
QMH® Cold Bonding Glue is a two component cold vulcanizing adhesive built on chloroprene rubber (neoprene CR). This cold bonding glue works great for on site jobs: conveyor belt splicing, emergency belt fixes, and multi material bonding. Maintenance crews from mines, quarries, cement plants, port terminals and bulk material handling workshops rely on this product day to day.
Sebagian besar pekerjaan vulkanisasi panas tradisional membutuhkan mesin vulkanisasi besar dan peralatan pendukung yang berat. Anda tidak memerlukan peralatan berat tersebut dengan lem perekat dingin kami. Teknisi hanya perlu membawa peralatan tangan sederhana, dan Anda dapat menyelesaikan pekerjaan perekatan bahkan di lokasi lapangan yang sempit. Ini mempersingkat pekerjaan penyiapan yang rumit. Anda dapat memperbaiki bagian karet dan sabuk konveyor yang rusak dengan cepat, sehingga Anda kehilangan lebih sedikit waktu produksi dan mengurangi kerugian bisnis yang dapat dihindari.
Terbuat dari karet kloroprena, perekat vulkanisasi dingin ini memiliki sifat tahan api alami. Perekat ini cocok untuk pekerjaan di bengkel permukaan maupun pekerjaan pertambangan bawah tanah di mana standar material tahan api berlaku. Jika dibandingkan dengan perekat ikatan dingin impor berbiaya tinggi yang dijual di pasaran, lem ikatan dingin QMH memberikan kinerja pengikatan yang andal dengan biaya yang lebih terjangkau untuk proyek Anda.
Penggunaan Aplikasi di Dunia Nyata
Selalu campurkan lem ini dengan pengeras QMH® H02 yang sesuai sebelum Anda mulai pekerjaan perekatan. Lem ini dapat digunakan untuk pekerjaan umum berikut:
- Sambungan perekat multi material: karet ke karet, karet ke kain, kain ke kain, karet ke logam.
- Pemasangan pelapis puli dan lapisan tahan aus: menciptakan permukaan logam karet yang kuat, tahan abrasi, dan anti korosi.
- Penyambungan dingin sabuk konveyor di lokasi, memperbaiki retakan sabuk, menambal tepi sabuk yang aus, memperbaiki sambungan lama yang rusak.
- Memperbaiki lapisan karet untuk saluran, corong, dan titik transfer material.
Data Teknis Produk
| Barang | Spesifikasi |
| Bahan Dasar | Karet kloroprena (neoprena / CR) |
| Warna | Hitam |
| Kepadatan | Sekitar 1,45 g/cm³ |
| Waktu Pengeringan Permukaan | ~10 menit (pada suhu 20℃) |
| Kehidupan Pot | ~2 jam (pada suhu 20℃, tepat setelah dicampur dengan pengeras H02) |
| Masa Simpan | 48 bulan untuk kemasan asli yang belum dibuka. |
| Kondisi Penyimpanan | Tutup drum rapat-rapat, simpan di tempat yang kering dan sejuk. Jaga suhu 20-25℃, kelembapan ≤50%. |
| Kemasan Standar | 750g per kaleng |
Kinerja Kekuatan Ikatan
| Kombinasi Ikatan | Kekuatan Ikatan 24 Jam | Kekuatan Ikatan Akhir 72 Jam |
| Karet ke Karet | ≥6 N/mm | ≥8 N/mm |
| Kain ke Kain | ≥5 N/mm | ≥7 N/mm |
| Karet ke Logam | ≥8 N/mm | ≥12 N/mm |
Catatan: Angka-angka berasal dari pengujian laboratorium standar. Hasil lapangan sebenarnya dapat berubah tergantung pada persiapan permukaan, suhu lingkungan, dan tingkat kelembapan di lokasi.
Langkah-Langkah Operasional Praktis di Lokasi
Persiapan permukaan yang buruk atau pencampuran yang salah akan melemahkan daya rekat akhir Anda. Ikuti panduan kerja lapangan praktis ini.
1. Periksa Lingkungan & Bahan Sebelum Anda Mulai
Periksa suhu dan kelembapan di tempat kerja Anda terlebih dahulu. Jaga kelembapan lokasi kerja ≤80%. Pastikan suhu substrat setidaknya 5℃ di atas titik embun. Ini mencegah kondensasi uap air pada permukaan perekat — kondensasi adalah salah satu penyebab utama kegagalan sambungan perekat dingin.
2. Siapkan Permukaan yang Akan Direkatkan
Semua permukaan yang akan direkatkan harus tetap bersih, kering, bebas dari minyak, cat, kotoran, dan sisa-sisa residu lama. Jika terdapat minyak atau kontaminan pada permukaan, bersihkan semuanya secara menyeluruh dengan QMH CLEANING SOLVENT. Biarkan pelarut menguap 100% sebelum melanjutkan ke langkah berikutnya.
- Karet tanpa lapisan pra-perekat
Gunakan mesin gerinda untuk menghaluskan permukaan karet. Tekstur yang lebih kasar memberikan hasil perekatan yang lebih baik. Penting: Jangan membakar atau menghanguskan karet selama proses penggerindaan. Karet yang terbakar tidak dapat membentuk ikatan yang kuat. Tiup atau sikat semua debu hasil penggerindaan setelah selesai. Jangan menambahkan pelarut tambahan untuk membersihkan karet yang telah digerinda.
- Karet yang dilengkapi dengan lapisan pra-perekat
Lapisan perekat baru yang utuh: Usap dengan pelarut pembersih, tunggu hingga benar-benar kering. Lapisan perekat lama yang sudah kering: Perlakukan persis seperti karet tanpa lapisan perekat, selesaikan seluruh pekerjaan pengamplasan dan pembersihan debu.
- Substrat logam (katrol, pelat pelapis baja)
Bersihkan terlebih dahulu lemak dan kotoran permukaan. Gunakan QMH CLEANING SOLVENT untuk kontaminasi berat. Jalankan gerinda sudut dengan cakram pemoles untuk mencapai kekasaran permukaan antara 90-140 μm. Lap semua serpihan logam dan debu lagi dengan pelarut pembersih. Untuk mencapai kekuatan ikatan karet ke logam maksimum: Oleskan satu lapisan tipis QMH METAL PRIMER. Biarkan sekitar 30 menit agar primer benar-benar kering sebelum pengaplikasian lem.
- Substrat kain
Sesuaikan persiapan Anda dengan berat dan gaya tenun kain. Jaga agar kain tetap kering, bebas debu, dan bebas minyak.
3. Campur Lem dan Pengeras
Perbandingan berat campuran: Lem Perekat Dingin QMH : Pengeras QMH H02 = 100 : 4 Tuangkan pengeras ke dalam kaleng lem perekat dingin. Aduk kuat dan terus aduk selama minimal 2 menit penuh, hingga Anda mendapatkan campuran yang halus dan merata.
Pengingat penting: Tutup wadah setelah pencampuran. Anda harus menggunakan semua lem yang telah dicampur dalam waktu 2 jam. Buang sisa lem setelah masa pakainya habis; lem yang telah dicampur dan kedaluwarsa akan kehilangan kemampuan merekatnya.
4. Oleskan Lapisan Perekat
- Permukaan karet & kain: Oleskan 3 lapisan tipis secara terpisah.
- Permukaan dengan lapisan awal CN: Satu lapisan saja sudah cukup.
- Lapisan pertama: Oleskan lapisan tipis dan merata. Biarkan mengering setidaknya selama 30 menit.
- Lapisan kedua: Oleskan lapisan tipis dan merata lagi. Tunggu minimal 30 menit hingga benar-benar kering.
- Lapisan ketiga: Oleskan lapisan tipis terakhir. Tunggu sekitar 10 menit. Uji daya rekat: sentuh permukaan dengan ringan menggunakan kuku jari Anda. Berhenti menunggu ketika Anda merasakan sedikit lengket, tanpa ada lem basah yang menempel pada kuku Anda.
5. Gabungkan dan Tekan Permukaan yang Terikat
Tekan kedua permukaan yang telah diolah dengan rapat setelah siap. Padatkan seluruh sambungan secara menyeluruh. Pekerja lapangan sering menggunakan rol tangan, palu karet tangan, atau palu karet pneumatik untuk memadatkan sambungan. Dorong keluar gelembung udara yang terjebak di antara permukaan yang saling bersentuhan untuk mendapatkan kinerja perekatan yang stabil.
Pengingat Penting untuk Pekerjaan di Lokasi
- Baik suhu material maupun suhu udara harus tetap di atas 10℃, dan kelembapan kerja di bawah 90% saat melakukan pekerjaan pengikatan dingin.
- Simpan cairan pembersih di dalam wadah tertutup rapat di tempat yang sejuk dan kering. Cairan pembersih mudah terbakar; jauhkan dari api terbuka.
- Hindari kontak langsung lem yang belum mengering dengan kulit. Jika lem secara tidak sengaja mengenai kulit, segera bilas dengan banyak air dan cuci bersih menggunakan sabun. Kenakan sarung tangan kerja dan kacamata pengaman sepanjang waktu selama pengoperasian.
- Ikuti semua langkah pengoperasian dengan cermat. Melewatkan langkah penggilingan, pengeringan, atau pemadatan akan mengurangi kekuatan sambungan.
- Untuk pekerjaan di luar ruangan yang dingin, berawan, atau hujan, dirikan tempat berteduh sementara atau nyalakan pemanas udara hangat. Jaga kondisi kerja yang layak untuk keselamatan.
Pertanyaan yang Sering Diajukan (FAQ)
Q1: Mengapa memilih lem ikatan dingin daripada vulkanisasi panas untuk perbaikan di lapangan?
A: Pengerjaan sambungan dingin tidak memerlukan mesin vulkanisasi berat dan peralatan pemanas. Anda menyelesaikan sambungan sabuk dan perbaikan karet di lokasi hanya dengan alat tangan sederhana. Ini menghemat biaya transportasi peralatan dan mengurangi waktu henti untuk menjalankan lini produksi. Satu hal yang perlu diperhatikan: sambungan ikatan dingin hanya akan mencapai kekuatan vulkanisasi panas jika Anda benar-benar mengikuti aturan persiapan permukaan dan pencampuran.
Q2: Bisakah saya menggunakan pengeras dari merek lain selain QMH H02?
A: Kami sangat tidak menyarankan penggunaan pengeras pihak ketiga. Formula lem ikatan dingin QMH dirancang untuk dipasangkan dengan pengeras H02. Pengeras yang tidak sesuai akan mengubah kecepatan pengeringan, kekuatan ikatan akhir, dan kinerja tahan api, serta dapat memicu kerusakan sambungan di kemudian hari.
Q3: Lem campuran saya sudah melewati batas waktu pakai 2 jam, apakah masih bisa digunakan?
A: Jangan digunakan. Setelah masa pakai habis, reaksi kimia internal sebagian telah selesai. Lem akan mengental, kehilangan daya rekat, dan tidak dapat mencapai kekuatan rekat yang diiklankan. Buang lem campuran yang sudah kedaluwarsa; jangan diencerkan atau digunakan kembali dari batch lama.
Q4: Sambungan cold bond saya gagal setelah pemasangan. Apa penyebab masalah ini?
A: Sebagian besar kegagalan perekatan disebabkan oleh penanganan lokasi yang buruk: kelembapan atau kondensasi pada permukaan substrat, penggerindaan yang tidak sempurna, sisa minyak atau debu, waktu pengeringan yang tidak cukup antara lapisan lem, rasio pencampuran pengeras yang salah, atau bekerja pada suhu yang terlalu rendah. Periksa kembali lingkungan dan setiap langkah persiapan untuk pekerjaan perekatan Anda berikutnya.
Q5: Kapan saya dapat menjalankan kembali sabuk konveyor yang telah diperbaiki dengan beban penuh?
A: Anda dapat menjalankan sabuk konveyor dalam kondisi beban ringan segera setelah pemadatan. Untuk produksi beban penuh yang berat, tunggu 72 jam hingga mencapai kekuatan ikatan maksimum yang ditentukan.
Produk ini ditujukan untuk siapa?
Kru pemeliharaan di lokasi, kontraktor sistem konveyor, operator tambang dan penggalian, pabrik semen, lokasi logistik pelabuhan, pabrik pengolahan material curah. Gunakan perekat vulkanisasi dingin ini untuk perbaikan sabuk darurat, pekerjaan pelapisan puli rutin, pemasangan lapisan karet, dan tugas pengikatan multi material.
Produk
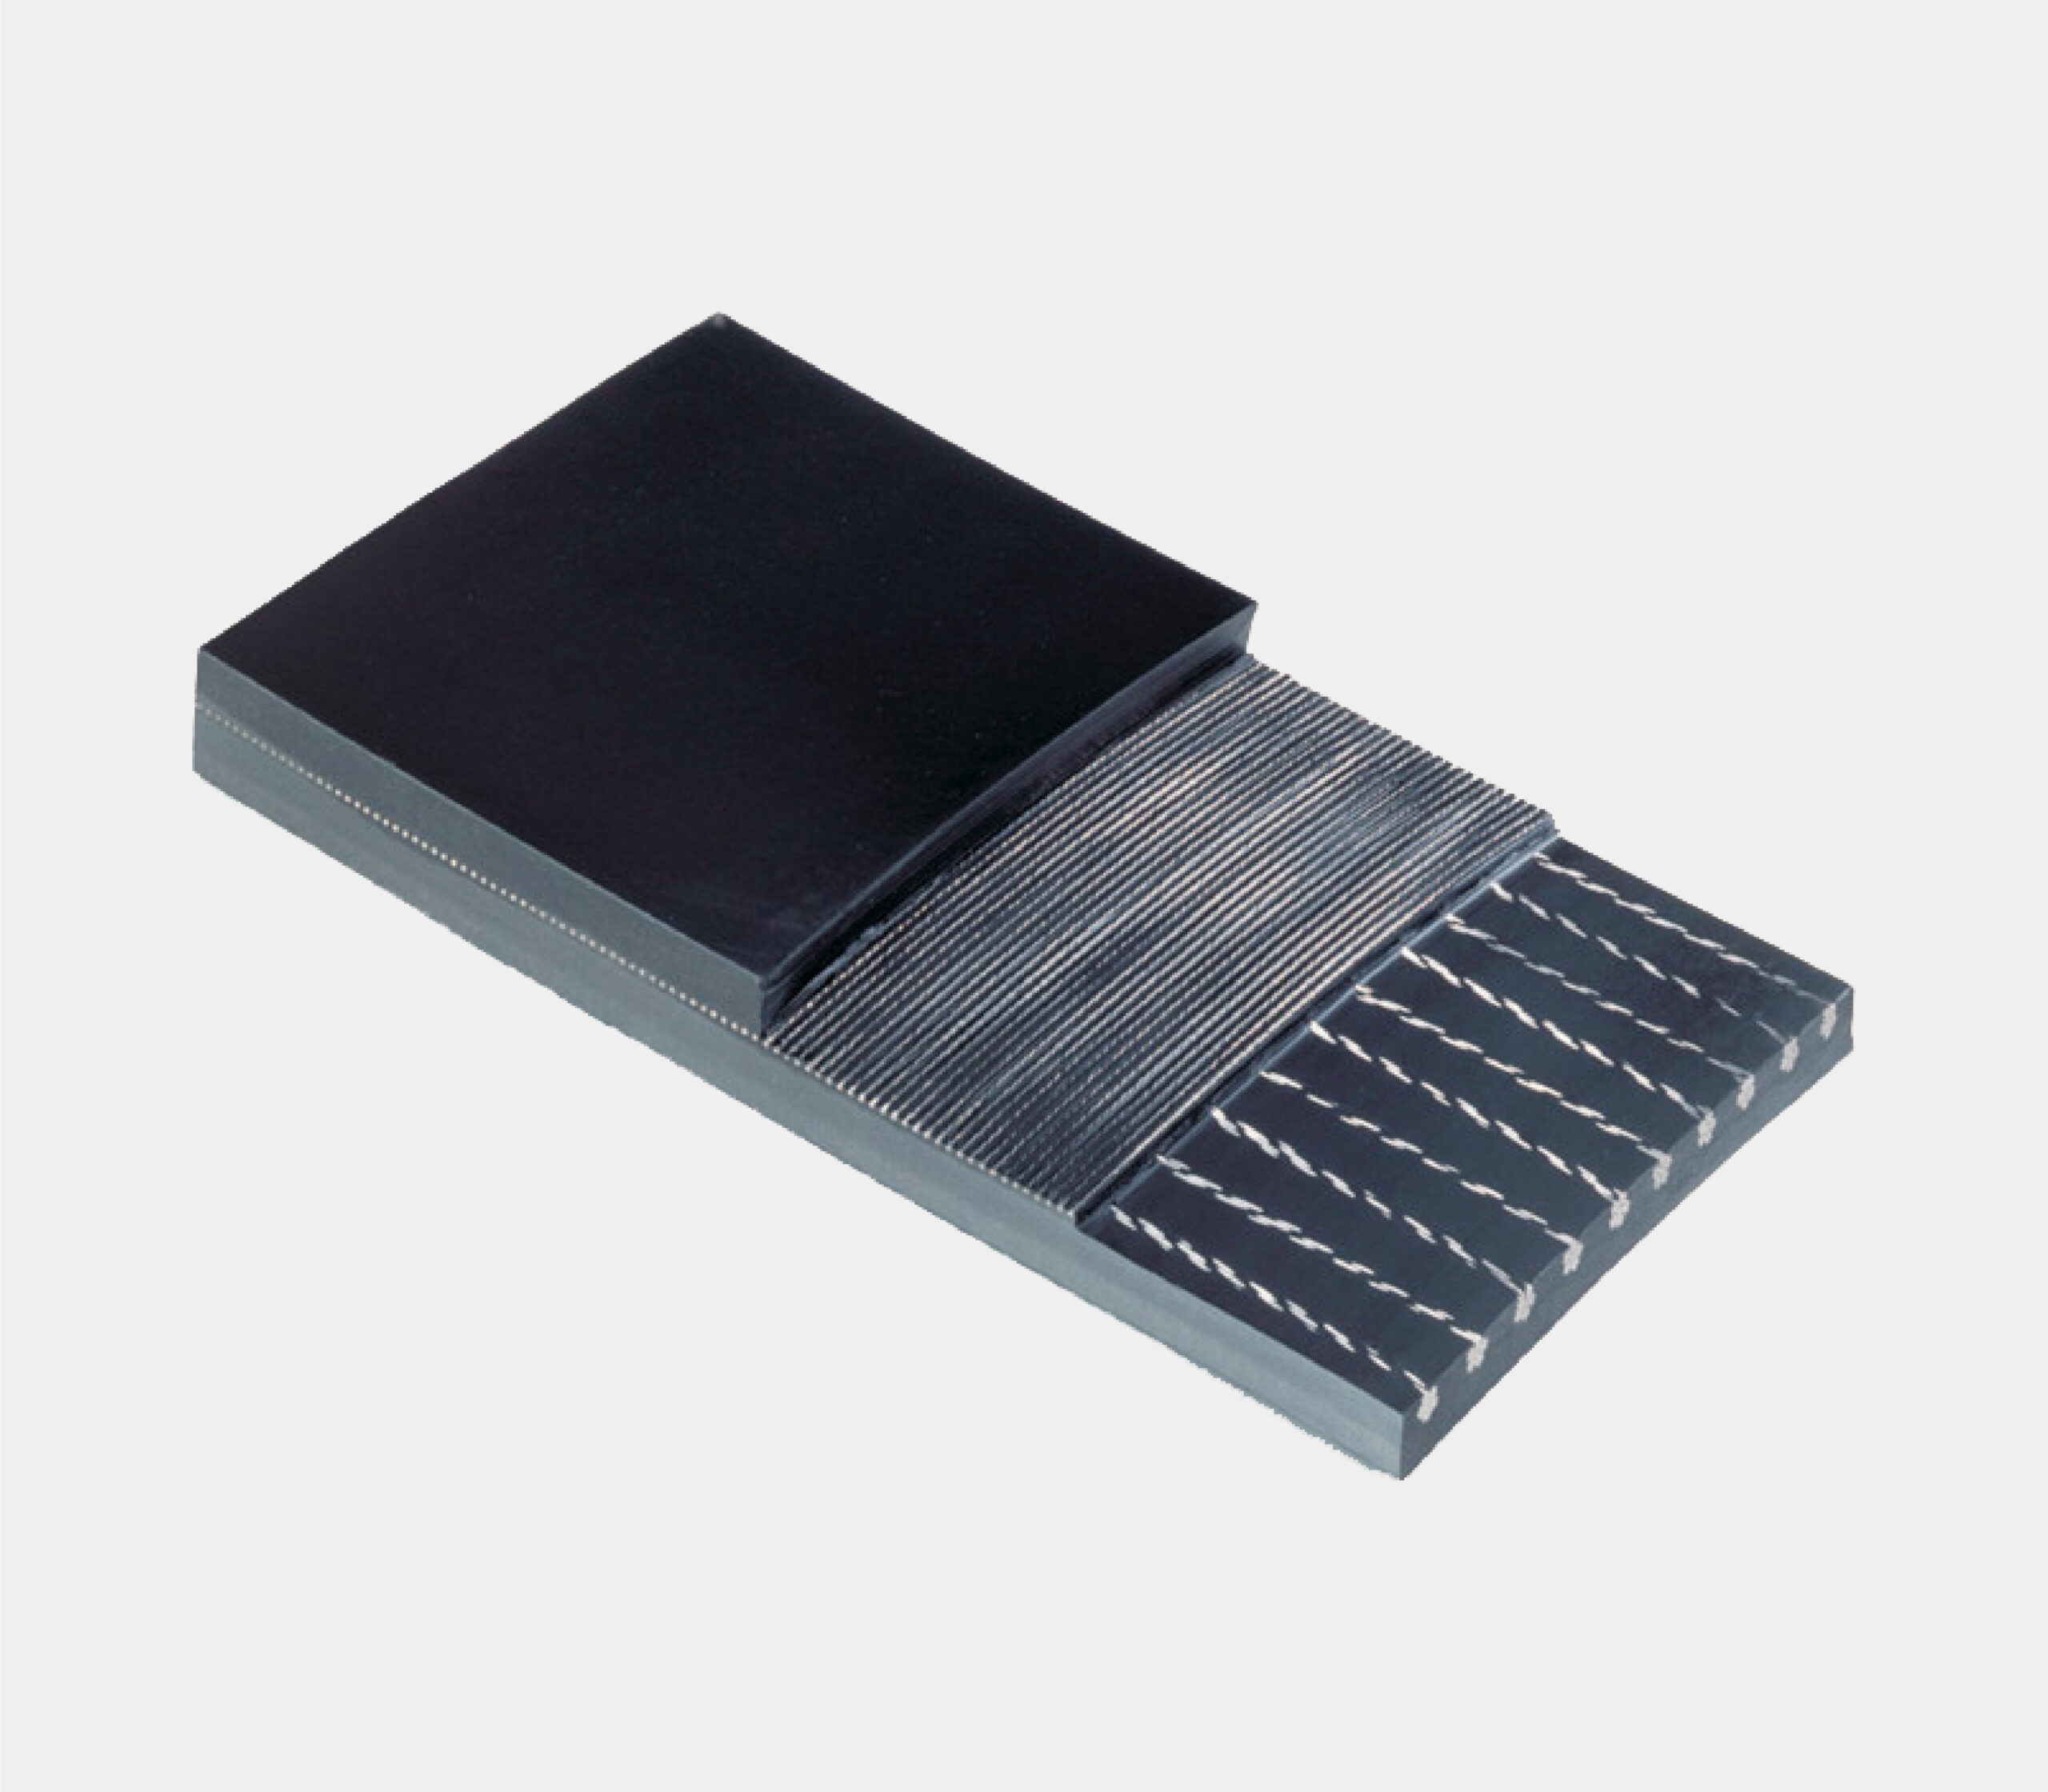
Sabuk dasar
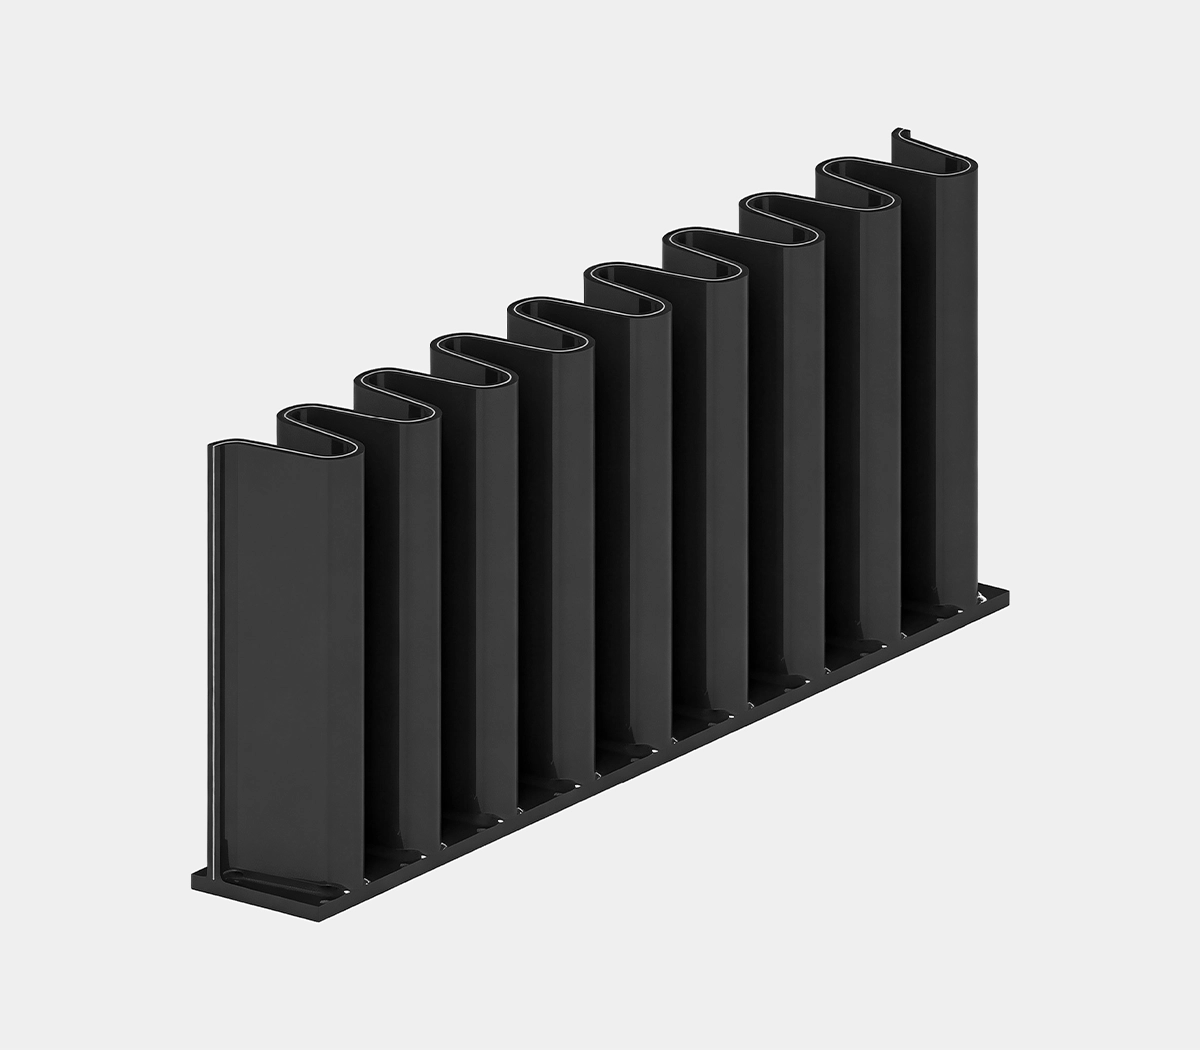
Sisi luar ban
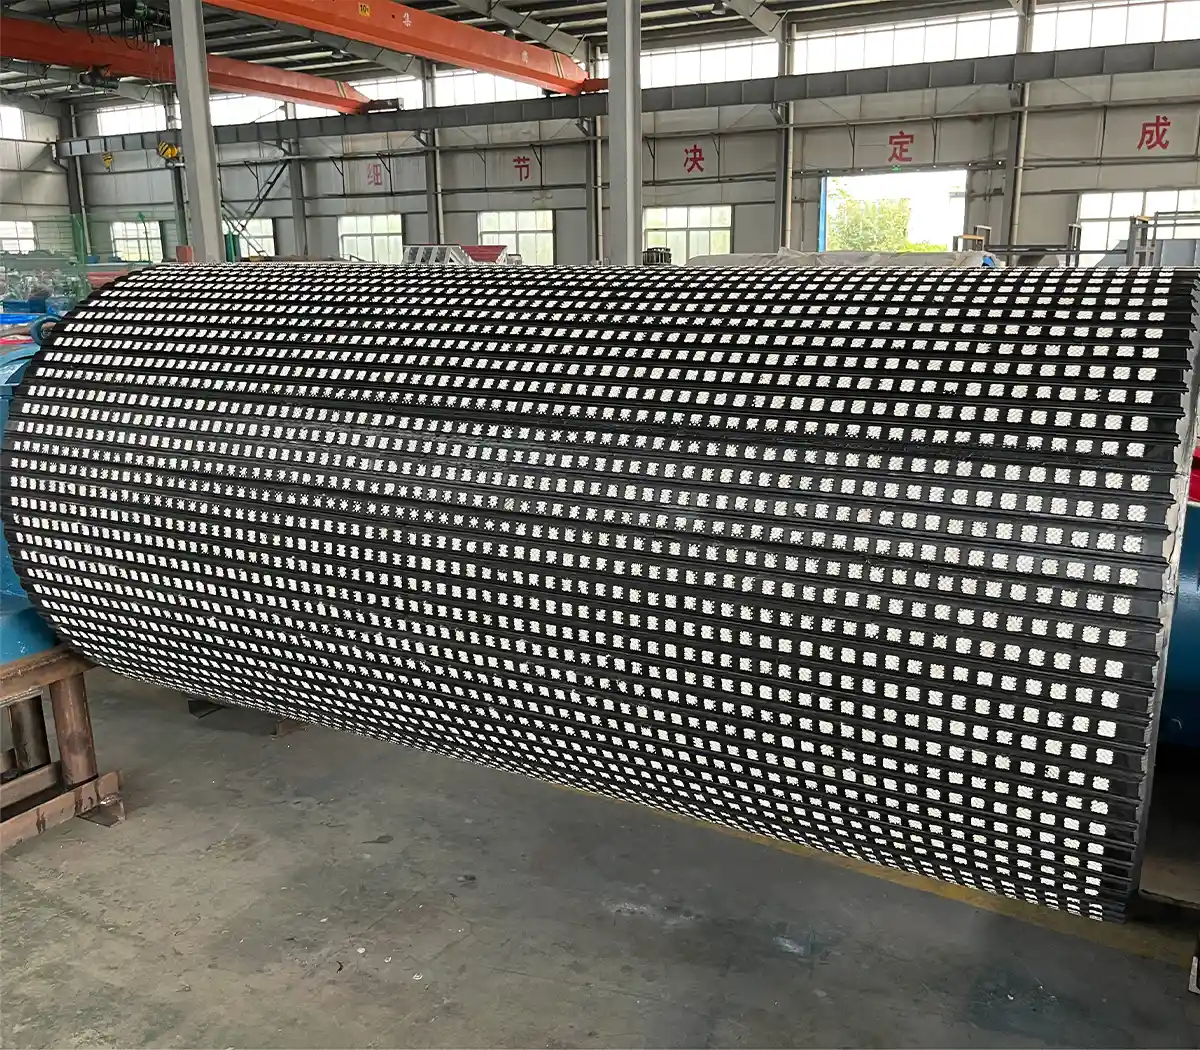
Keterlambatan Katrol
Rubber Wear Lining
Sabuk Konveyor Dinding Samping
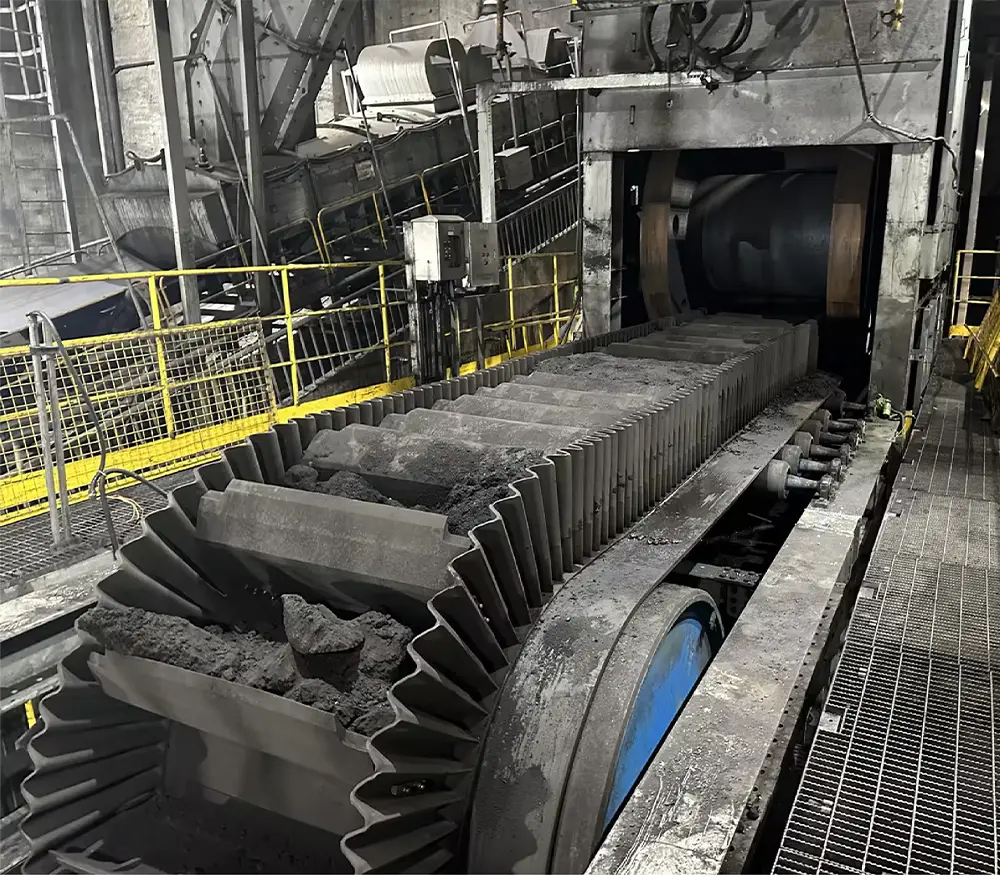
Sabuk Konveyor Dinding Samping Suhu Tinggi EPDM
Berita terkini
QBF rubber & MONSHTECH di Forum Pertambangan China-ASEAN 2026 | Stan B052, Nanning
30 Oktober 2026

Sabuk Beralur Vulkanisasi Panas Kustom Karet QBF
29 Oktober 2026
Proyek Perisai Terowongan | Layanan Pemasangan Sabuk Konveyor Dinding Samping Anti-lengket Karet QBF Telah Diberikan
20 Oktober 2026
Lihat Layanan Terbaru