Cold Bonding Glue
-
Beschreibung
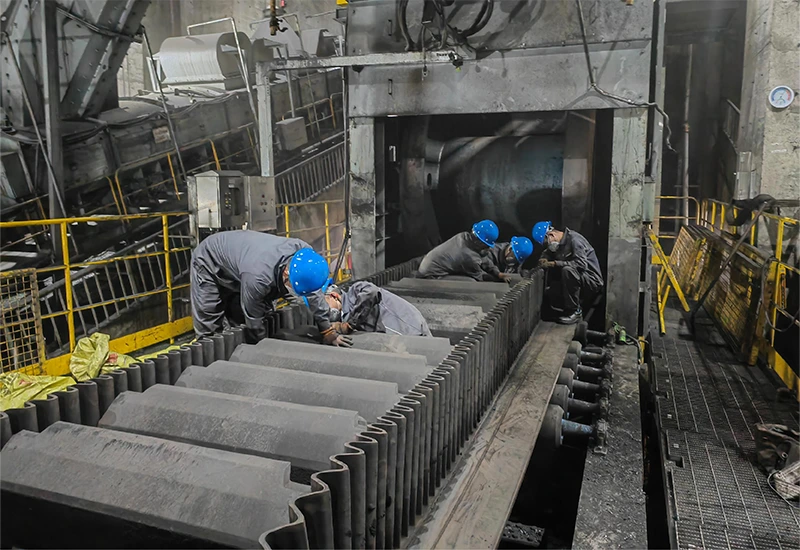
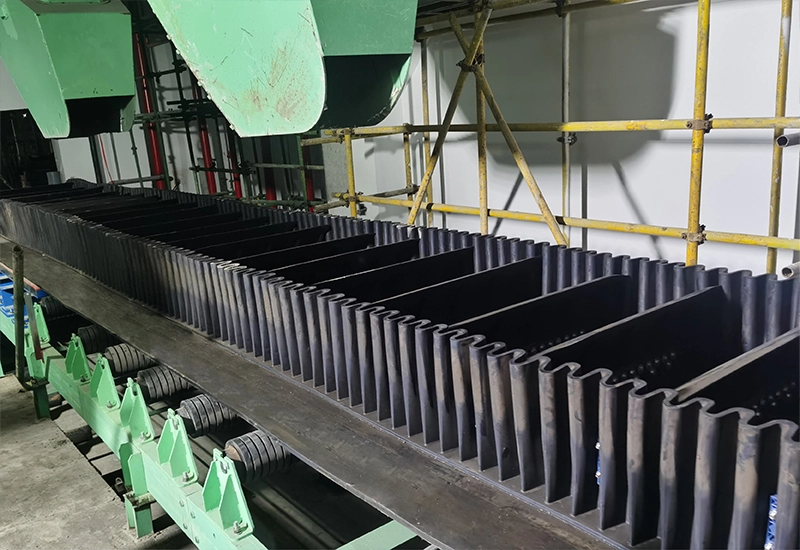
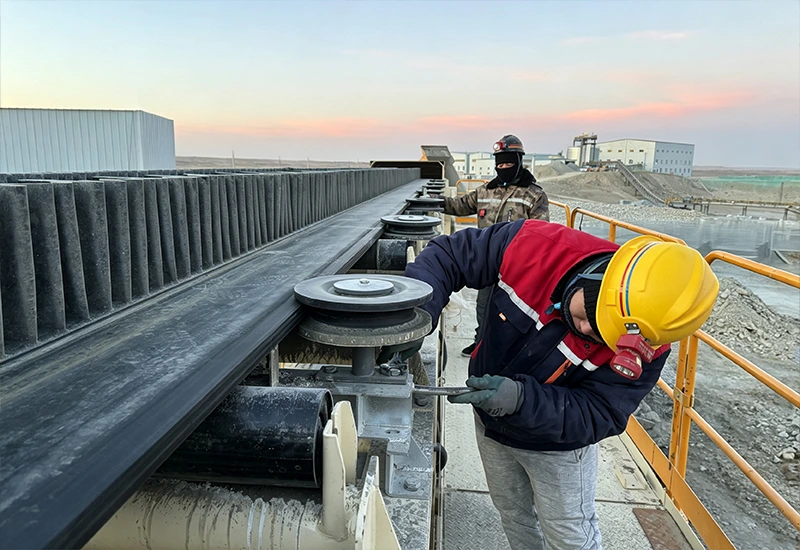
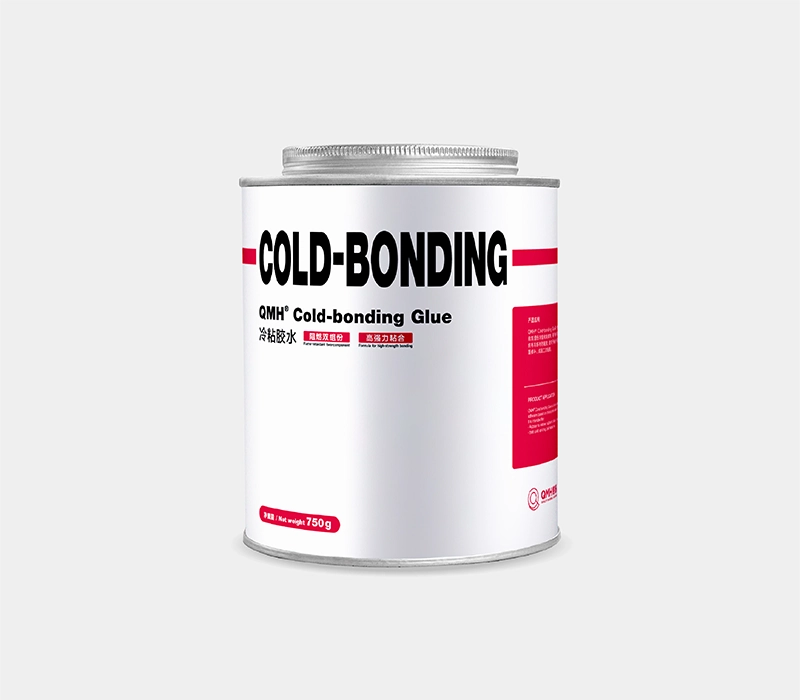
QMH® Cold Bonding Glue is a two component cold vulcanizing adhesive built on chloroprene rubber (neoprene CR). This cold bonding glue works great for on site jobs: conveyor belt splicing, emergency belt fixes, and multi material bonding. Maintenance crews from mines, quarries, cement plants, port terminals and bulk material handling workshops rely on this product day to day.
Die meisten herkömmlichen Heißvulkanisationsverfahren erfordern sperrige Vulkanisierpressen und schweres Zubehör. Mit unserem Kaltklebstoff benötigen Sie diese schwere Ausrüstung nicht. Ihre Techniker benötigen lediglich einfaches Handwerkzeug, und die Klebearbeiten können selbst auf engstem Raum vor Ort durchgeführt werden. Aufwendige Einrichtungsarbeiten werden deutlich reduziert. Beschädigte Gummiteile und Förderbänder sind schnell wieder einsatzbereit, wodurch Sie Produktionsausfälle minimieren und vermeidbare Geschäftsverluste reduzieren.
Dieser aus Chloroprenkautschuk hergestellte Kaltklebstoff ist von Natur aus flammhemmend. Er eignet sich sowohl für Arbeiten in Werkstätten als auch für Einsätze im Untertagebau, wo Brandschutzbestimmungen gelten. Im Vergleich zu teuren, importierten Kaltklebstoffen bietet der QMH-Kaltklebstoff eine ebenso zuverlässige Klebeleistung zu einem günstigeren Preis.
Anwendungsbeispiele aus der Praxis
Mischen Sie diesen Klebstoff vor Beginn der Klebearbeiten immer mit dem passenden QMH® H02 Härter. Er eignet sich für folgende gängige Anwendungen:
- Verbindungen mehrerer Materialien: Gummi mit Gummi, Gummi mit Gewebe, Gewebe mit Gewebe, Gummi mit Metall.
- Installation von Riemenscheibenbeschichtung und verschleißfester Auskleidung: Aufbau robuster, abriebfester und korrosionsbeständiger Gummi-Metall-Oberflächen.
- Vor Ort durchgeführte Kaltverbindungen von Förderbändern, Reparatur von Bandrissen, Ausbesserung abgenutzter Bandkanten, Nachbesserung alter, defekter Verbindungen.
- Gummiauskleidungen für Rutschen, Trichter und Materialübergabestellen reparieren.
Technische Daten des Produkts
| Artikel | Spezifikation |
| Grundmaterial | Chloroprenkautschuk (Neopren / CR) |
| Farbe | Schwarz |
| Dichte | ungefähr 1,45 g/cm³ |
| Oberflächenhärtungszeit | ~10 Minuten (bei 20℃) |
| Topflebensdauer | ~2 Stunden (bei 20℃, direkt nach dem Mischen mit H02-Härter) |
| Haltbarkeit | 48 Monate für ungeöffnete Originalverpackung |
| Lagerbedingungen | Fässer dicht verschließen und trocken und kühl lagern. Temperatur: 20–25 °C, Luftfeuchtigkeit: ≤ 50 %. |
| Standardverpackung | 750 g pro Dose |
Bindungsfestigkeit
| Bindungskombination | 24-Stunden-Haftfestigkeit | Endgültige Bindungsstärke nach 72 Stunden |
| Gummi auf Gummi | ≥6 N/mm | ≥8 N/mm |
| Stoff an Stoff | ≥5 N/mm | ≥7 N/mm |
| Gummi auf Metall | ≥8 N/mm | ≥12 N/mm |
Hinweis: Die Angaben stammen aus Standardlabortests. Die tatsächlichen Ergebnisse im Feld können je nach Oberflächenvorbereitung, Umgebungstemperatur und Luftfeuchtigkeit vor Ort variieren.
Praktische Arbeitsschritte vor Ort
Eine mangelhafte Oberflächenvorbereitung oder falsches Mischen schwächen die endgültige Verbindung. Halten Sie sich an diese praktischen Hinweise für die Feldarbeit.
1. Überprüfen Sie Umgebung und Materialien, bevor Sie beginnen
Prüfen Sie zunächst Temperatur und Luftfeuchtigkeit an Ihrem Arbeitsplatz. Die Luftfeuchtigkeit sollte ≤ 80 % betragen. Stellen Sie sicher, dass die Substrattemperatur mindestens 5 °C über dem Taupunkt liegt. Dadurch wird Kondensation auf den Klebeflächen verhindert – Kondensation ist eine der Hauptursachen für das Versagen von Kaltklebeverbindungen.
2. Klebeflächen vorbereiten
Alle Klebeflächen müssen sauber, trocken und frei von Fett, Farbe, Schmutz und alten Rückständen sein. Falls Öl oder Verunreinigungen vorhanden sind, wischen Sie alles gründlich mit QMH Reinigungslösungsmittel ab. Lassen Sie das Lösungsmittel vollständig verdunsten, bevor Sie mit dem nächsten Schritt fortfahren.
- Gummi ohne Vorbindeschicht
Verwenden Sie einen Winkelschleifer, um die Gummioberfläche anzurauen. Eine gröbere Textur sorgt für bessere Haftung. Wichtig: Verbrennen oder versengen Sie den Gummi beim Schleifen nicht. Verbrannter Gummi kann keine festen Verbindungen eingehen. Blasen oder bürsten Sie den Schleifstaub nach dem Schleifen ab. Geben Sie kein zusätzliches Lösungsmittel zum Reinigen des angeschliffenen Gummis hinzu.
- Gummi mit Vorklebeschicht
Brandneue, intakte Klebeschicht: Mit Reinigungsmittel abwischen und vollständig trocknen lassen. Alte, ausgetrocknete Klebeschicht: Wie Gummi ohne Klebeschicht behandeln, vollständig schleifen und entstauben.
- Metallische Substrate (Riemenscheiben, Stahlauskleidungsplatten)
Zuerst Fett und oberflächlichen Schmutz entfernen. Bei starker Verschmutzung QMH-Reinigungslösungsmittel verwenden. Mit einem Winkelschleifer und einer Polierscheibe die Oberfläche auf eine Rauheit zwischen 90 und 140 µm glätten. Metallabrieb und Staub erneut mit Reinigungslösungsmittel abwischen. Für maximale Haftfestigkeit zwischen Gummi und Metall: Eine dünne Schicht QMH-Metallgrundierung auftragen. Vor dem Kleben ca. 30 Minuten trocknen lassen.
- Textilsubstrate
Passen Sie die Vorbereitungsarbeiten dem Stoffgewicht und der Webart an. Der Stoff muss trocken, staubfrei und ölfrei sein.
3. Kleber und Härter mischen
Mischungsverhältnis (Gewichtsanteile): QMH Kaltkleber : QMH H02 Härter = 100 : 4. Härter in die Dose Kaltkleber geben. Kräftig umrühren und mindestens 2 Minuten lang weiter rühren, bis eine glatte, gleichmäßige Mischung entsteht.
Wichtiger Hinweis: Behälter nach dem Anmischen gut verschließen. Der gesamte angerührte Klebstoff muss innerhalb von 2 Stunden verbraucht werden. Nach Ablauf der Verarbeitungszeit den restlichen Klebstoff entsorgen; abgelaufener Klebstoff verliert seine Klebkraft.
4. Klebstoffschichten auftragen
- Gummi- und Textiloberflächen: 3 dünne, separate Schichten auftragen.
- Oberflächen mit CN-Vorbeschichtung: Ein einziger Anstrich genügt.
- Erster Anstrich: Eine dünne, gleichmäßige Schicht mit dem Pinsel auftragen. Mindestens 30 Minuten trocknen lassen.
- Zweiter Anstrich: Tragen Sie eine weitere dünne, gleichmäßige Schicht auf. Warten Sie erneut mindestens 30 Minuten, bis die Farbe vollständig getrocknet ist.
- Dritte Schicht: Tragen Sie die letzte dünne Schicht auf. Warten Sie etwa 10 Minuten. Haftungstest: Berühren Sie die Oberfläche leicht mit dem Fingernagel. Beenden Sie das Warten, sobald Sie ein leichtes Klebrigkeitsgefühl verspüren und kein nasser Kleber mehr an Ihrem Nagel haften bleibt.
5. Verbundene Oberflächen verbinden und verpressen
Die beiden vorbereiteten Flächen nach dem Vorbereiten fest zusammendrücken. Die gesamte Verbindung gründlich verdichten. Monteure verwenden häufig eine Handwalze, einen Handgummihammer oder einen Druckluftgummihammer, um die Verbindungen zu verdichten. Eingeschlossene Luftblasen zwischen den Kontaktflächen herausdrücken, um eine dauerhafte Verbindung zu gewährleisten.
Wichtige Hinweise zu den Arbeiten vor Ort
- Sowohl die Material- als auch die Lufttemperatur müssen über 10℃ liegen, die Luftfeuchtigkeit am Arbeitsplatz unter 90%, wenn Kaltschweißarbeiten durchgeführt werden.
- Reinigungsmittel in verschlossenen Behältern an kühlen, trockenen Orten aufbewahren. Lösungsmittel sind leicht entzündlich; daher unbedingt von offenen Flammen fernhalten.
- Vermeiden Sie Hautkontakt mit nicht ausgehärtetem Klebstoff. Sollte Klebstoff versehentlich mit der Haut in Berührung kommen, spülen Sie die betroffene Stelle mit reichlich Wasser ab und waschen Sie sie gründlich mit Seife. Tragen Sie während der gesamten Arbeit Arbeitshandschuhe und eine Schutzbrille.
- Befolgen Sie alle Arbeitsschritte genau. Das Auslassen von Schleif-, Trocknungs- oder Verdichtungsschritten verringert die Festigkeit der Fugen.
- Bei Arbeiten im Freien unter kaltem, bewölktem oder regnerischem Wetter sollten provisorische Unterstände errichtet oder Warmluftheizungen eingeschaltet werden. Für optimale Arbeitsbedingungen zur Förderung des Teamzusammenhalts ist zu sorgen.
Häufig gestellte Fragen
Frage 1: Warum sollte man bei Reparaturen vor Ort Kaltklebstoff anstelle von Heißvulkanisation wählen?
A: Kaltverklebungen machen schwere Vulkanisierpressen und Heizgeräte überflüssig. Riemenverbindungen und Gummireparaturen lassen sich direkt vor Ort mit einfachen Handwerkzeugen durchführen. Das spart Kosten für den Gerätetransport und reduziert Produktionsausfallzeiten. Wichtig: Kaltverklebungen erreichen die gleiche Festigkeit wie heißvulkanisierte Verbindungen nur, wenn die Regeln für Oberflächenvorbereitung und Mischung strikt eingehalten werden.
F2: Kann ich anstelle von QMH H02 auch Härter anderer Marken verwenden?
A: Wir raten dringend von der Verwendung von Härtern anderer Hersteller ab. Die QMH-Kaltklebstoffformel ist speziell auf die Verwendung mit dem Härter H02 abgestimmt. Ein unpassender Härter beeinträchtigt die Aushärtungsgeschwindigkeit, die Endhaftfestigkeit und die Flammschutzwirkung und kann später zu Verbindungsproblemen führen.
Frage 3: Mein angerührter Kleber hat die Verarbeitungszeit von 2 Stunden überschritten. Kann ich ihn noch verwenden?
A: Nicht verwenden. Nach Ablauf der Verarbeitungszeit sind die internen chemischen Reaktionen teilweise abgeschlossen. Der Klebstoff dickt ein, verliert an Klebkraft und erreicht nicht mehr die angegebene Klebkraft. Entsorgen Sie abgelaufenen Klebstoff; verdünnen oder verwenden Sie alte Chargen nicht wieder.
Frage 4: Meine Kaltverklebung ist nach der Installation versagt. Was ist die Ursache dafür?
A: Die meisten Klebefehler sind auf unsachgemäße Vorbereitung vor Ort zurückzuführen: Feuchtigkeit oder Kondensation auf dem Untergrund, unvollständiges Anschleifen, Öl- oder Staubrückstände, zu kurze Trocknungszeit zwischen den Klebeschichten, falsches Härter-Mischverhältnis oder zu niedrige Arbeitstemperatur. Überprüfen Sie die Umgebungsbedingungen und jeden Vorbereitungsschritt für Ihren nächsten Klebeauftrag sorgfältig.
Frage 5: Wann kann ich mein repariertes Förderband wieder unter Volllast betreiben?
A: Sie können das Band direkt nach der Verdichtung unter leichter Last betreiben. Für die Produktion unter Volllast warten Sie 72 Stunden, bis die maximale Bindungsfestigkeit erreicht ist.
Für wen ist dieses Produkt geeignet?
Wartungsteams vor Ort, Förderanlagenbauer, Minen- und Steinbruchbetreiber, Zementwerke, Hafenlogistikzentren, Schüttgutverarbeitungsanlagen. Verwenden Sie diesen Kaltvulkanisationsklebstoff für Notfallreparaturen an Förderbändern, regelmäßige Riemenscheibenbeschichtungen, Gummiauskleidungen und Verklebungen verschiedener Materialien.
Produkte
Basisgürtel
Seitenwand
Riemenscheibenverwicklung
Rubber Wear Lining
Seitenwandförderband
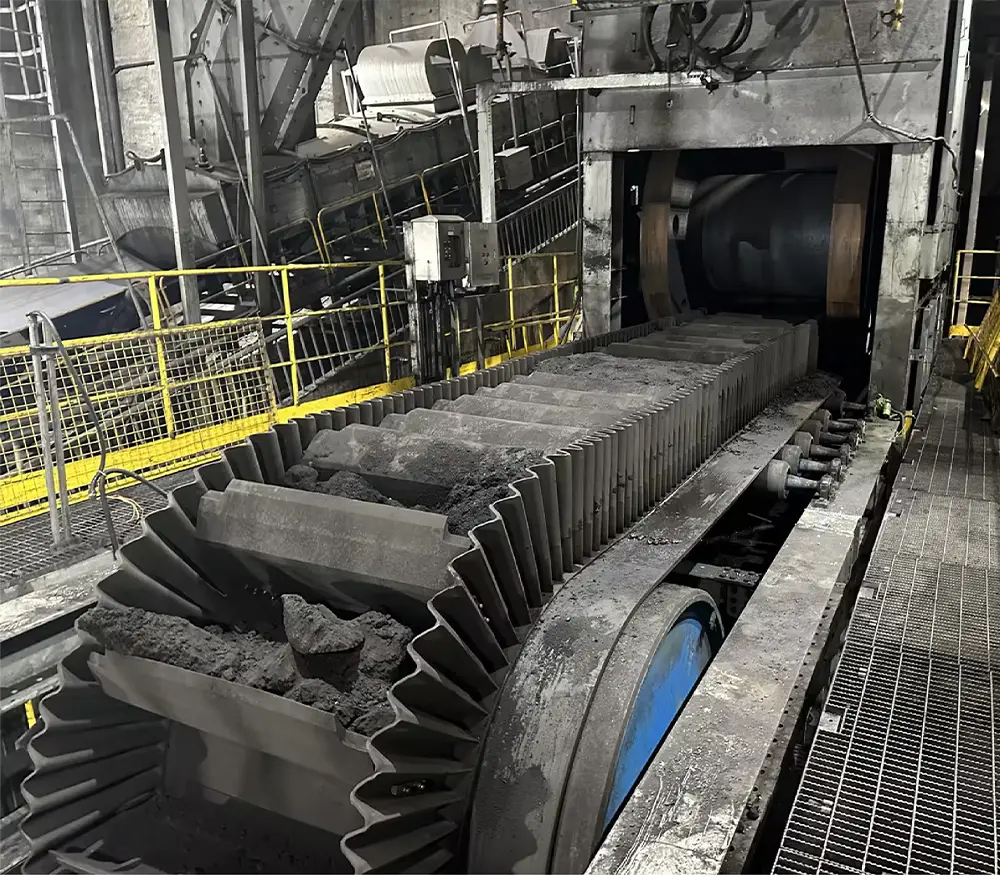
EPDM-Hochtemperatur-Seitenwandförderband
Aktuelle Nachrichten
QBF rubber & MONSHTECH auf dem China-ASEAN-Bergbauforum 2026 | Stand B052, Nanning
30. Oktober 2026

QBF-Gummiriemen, kundenspezifisch heißvulkanisiert, mit Stollen
29. Oktober 2026
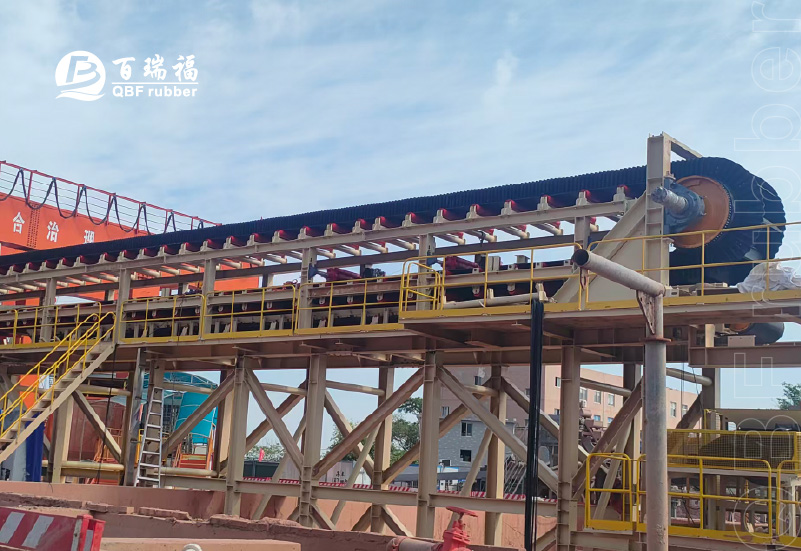
Tunnelschildprojekt | Installationsservice für QBF-Gummi-Antihaft-Seitenwandförderbänder abgeschlossen
20. Oktober 2026
Neuesten Service ansehen