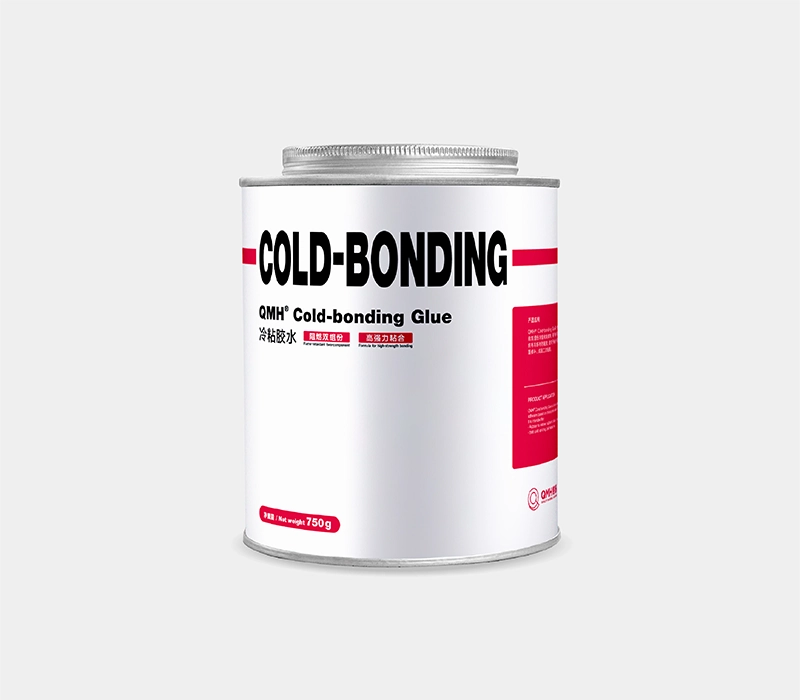
Cold Bonding Glue
-
説明
QMH® Cold Bonding Glue is a two component cold vulcanizing adhesive built on chloroprene rubber (neoprene CR). This cold bonding glue works great for on site jobs: conveyor belt splicing, emergency belt fixes, and multi material bonding. Maintenance crews from mines, quarries, cement plants, port terminals and bulk material handling workshops rely on this product day to day.
従来の高温加硫作業では、かさばる加硫プレス機と重機が必要となります。しかし、当社の冷間接着剤なら、そのような大型機器は不要です。作業員はシンプルな手工具のみで済み、狭い現場でも接着作業を完了できます。複雑なセットアップ作業も大幅に短縮できます。損傷したゴム部品やコンベアベルトを迅速に復旧できるため、生産時間のロスを最小限に抑え、回避可能な事業損失を削減できます。
クロロプレンゴムを原料とするこの常温加硫接着剤は、自然な難燃性を備えています。地上での作業はもちろん、防火基準が適用される地下鉱山での作業にも適しています。市場に出回っている高価な輸入常温接着剤と比較しても、QMH常温接着剤は同等の信頼性の高い接着性能を、より手頃な価格で提供します。
実際の応用例
接着作業を始める前に、必ずこの接着剤を対応するQMH® H02硬化剤と混ぜてください。この接着剤は、以下の一般的な用途に適しています。
- 異種材料の接合:ゴム同士、ゴムと布、布同士、ゴムと金属。
- プーリーのライニングと耐摩耗性ライニングの取り付け:丈夫で耐摩耗性、耐腐食性に優れたゴムと金属の表面を構築します。
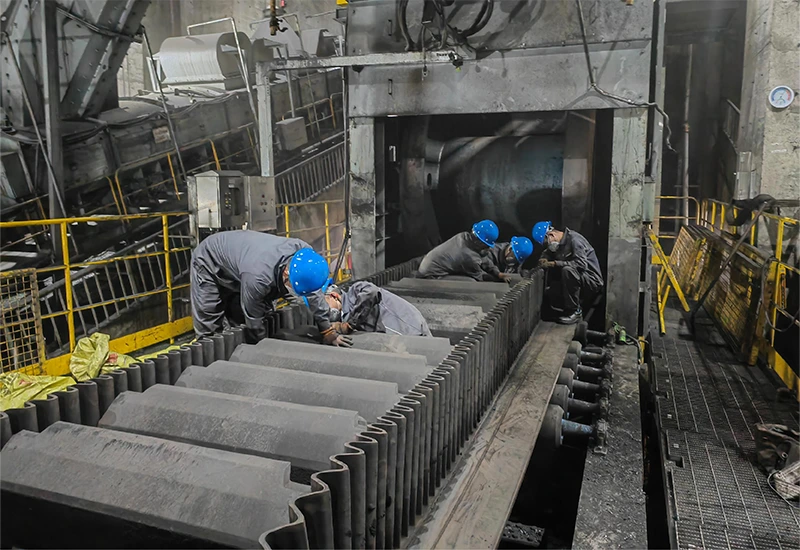
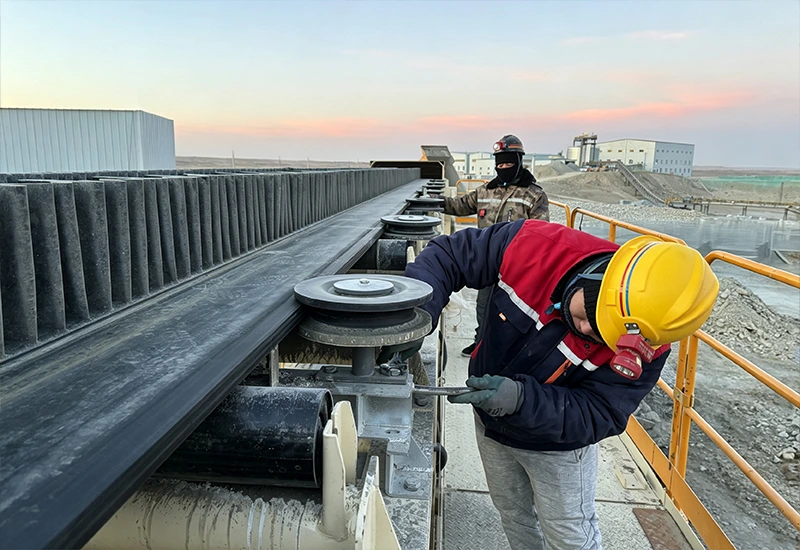
- 現場でのコンベヤベルトの冷間接合、ベルトの亀裂の補修、摩耗したベルト端の修復、古い破損した接合部の再加工。
- シュート、ホッパー、材料移送ポイントのゴムライニングを修理する。
製品技術データ
| アイテム | 仕様 |
| 基材 | クロロプレンゴム(ネオプレン/CR) |
| 色 | 黒 |
| 密度 | 約1.45 g/cm³ |
| 表面硬化時間 | 約10分(20℃の場合) |
| ポットライフ | 約2時間(20℃、H02硬化剤と混合した直後) |
| 貯蔵寿命 | 未開封のオリジナルパッケージの場合、48ヶ月 |
| 保管条件 | ドラム缶をしっかりと密封し、乾燥した涼しい場所に保管してください。温度は20~25℃、湿度は50%以下に保ってください。 |
| 標準パッケージ | 1缶あたり750g |
接着強度性能
| 結合の組み合わせ | 24時間持続する接着力 | 72時間後の最終接着強度 |
| ゴムとゴム | ≥6 N/mm | ≥8 N/mm |
| 生地から生地へ | ≥5 N/mm | ≥7 N/mm |
| ゴムから金属へ | ≥8 N/mm | ≥12 N/mm |
注:数値は標準的な実験室試験によるものです。実際の現場での結果は、表面処理、周囲温度、湿度レベルによって変動します。
現場での実践的な操作手順
下地処理が不十分だったり、混合方法が間違っていたりすると、最終的な接着力が弱まります。現場での実務ガイドラインを必ず守ってください。
1. 作業開始前に環境と材料を確認してください
まず、作業場所の温度と湿度を確認してください。現場の湿度は80%以下に保ってください。基材の温度は露点より少なくとも5℃高く保ってください。これにより、接着面への結露を防ぐことができます。結露は、コールドボンド接合部の破損の主な原因の一つです。
2. 接着面を準備する
接着面はすべて、清潔で乾燥した状態を保ち、油分、塗料、汚れ、古い残留物が付着していないようにしてください。油分や汚染物質が付着している場合は、QMHクリーニング溶剤で完全に拭き取ってください。次のステップに進む前に、溶剤が完全に蒸発するまで待ってください。
- プレボンディング層のないゴム
ゴム表面を粗くするためにグラインダーを使用してください。粗い表面ほど接着性が向上します。重要:研磨中にゴムを焦がしたり、焼いたりしないでください。焦げたゴムはしっかりと接着できません。研磨が終わったら、研磨粉をすべて吹き飛ばすかブラシで払い落としてください。研磨したゴムに余分な溶剤を加えないでください。
- ゴム製で、接着層が予め取り付けられています。
新品で接着層が損傷していない場合:洗浄溶剤で拭き取り、完全に乾くまで待ちます。古い接着層が乾燥している場合:接着層のないゴムと同じように扱い、研磨と粉塵除去作業を完全に完了します。
- 金属基板(プーリー、鋼製ライナープレート)
まず、グリースと表面の汚れを取り除きます。ひどい汚れには、QMH クリーニング溶剤を使用してください。バフ研磨ディスクを取り付けたアングルグラインダーで、表面粗さを 90 ~ 140 μm にします。クリーニング溶剤で、金属の砂や埃を再度拭き取ります。ゴムと金属の接着強度を最大限に高めるには、QMH メタルプライマーを薄く 1 回塗ります。接着剤を塗布する前に、プライマーが完全に乾くまで約 30 分待ちます。
- 布地基材
生地の重さや織り方に合わせて下準備を調整してください。生地は乾燥した状態に保ち、ほこりや油分が付着しないようにしてください。
3. 接着剤と硬化剤を混ぜる
混合重量比:QMH コールドボンディンググルー:QMH H02 硬化剤 = 100:4 硬化剤をコールドボンディンググルーの缶に注ぎます。よくかき混ぜ、滑らかで均一な混合物になるまで、少なくとも 2 分間かき混ぜ続けます。
現場での重要な注意事項:混合後は容器を密封してください。混合した接着剤は2時間以内に使い切ってください。使用期限が過ぎた接着剤は廃棄してください。期限切れの接着剤は接着力を失います。
4. 接着剤を塗布する
- ゴムおよび布地表面:薄く3回に分けて塗布してください。
- CNプレコート済みの表面:1回の塗布で十分です
- 1回目の塗装:薄く均一に塗ります。少なくとも30分間乾燥させてください。
- 2回目の塗装:もう一度、薄く均一な層を塗ります。完全に乾くまで、最低30分間待ちます。
- 3回目の塗布:最後に薄く塗ります。約10分待ちます。粘着力を確認する:爪で表面を軽く触ります。爪に濡れた接着剤が付着せず、わずかに粘着性がある状態になったら待ちます。
5. 接合面を接合して圧着する
準備ができたら、処理済みの2つの面をしっかりと押し付けます。接合部全体を徹底的に圧縮してください。現場作業員は、ハンドローラー、ハンドゴムハンマー、またはエアゴムハンマーを使用して接合部を締め付けることがよくあります。接合面の間に閉じ込められた気泡を押し出すことで、安定した接着性能が得られます。
現場作業に関する重要な注意事項
- 冷間接着作業を行う際は、材料温度と気温の両方を10℃以上に保ち、作業湿度を90%以下にする必要があります。
- 洗浄用溶剤は密閉容器に入れ、涼しく乾燥した場所に保管してください。溶剤は引火しやすいので、火気から遠ざけてください。
- 未硬化の接着剤が皮膚に触れないようにしてください。万が一、接着剤が皮膚に付着した場合は、大量の水で洗い流し、石鹸で十分にすすいでください。作業中は常に作業用手袋と安全ゴーグルを着用してください。
- すべての作業手順を厳守してください。研磨、乾燥、圧縮の工程を省略すると、接合部の強度が低下します。
- 寒冷、曇天、雨天時の屋外作業では、仮設シェルターを設置するか、暖房器具を使用してください。接着作業に適した作業環境を維持してください。
よくある質問
Q1:現場での修理において、高温加硫ではなく低温接着剤を選ぶ理由は何ですか?
A:冷間接着工法では、大型の加硫プレスや加熱装置が不要です。ベルトの接合やゴムの補修は、現場で簡単な手工具だけで完了します。機器の輸送コストを削減し、生産ラインの稼働停止時間を短縮できます。ただし、注意点として、冷間接着接合部が高温加硫と同等の強度を得るには、表面処理と混合に関する規則を厳守する必要があります。
Q2:QMH H02の代わりに、他社製の硬化剤を使用しても構いませんか?
A:他社製の硬化剤のご使用は強くお勧めしません。QMHコールドボンド接着剤は、H02硬化剤との組み合わせを前提に設計されています。硬化剤の配合が合わないと、硬化速度、接着強度、難燃性能が変化し、後々接合部の破損につながる可能性があります。
Q3:混ぜ合わせた接着剤が使用期限の2時間を過ぎてしまいましたが、まだ使えますか?
A:使用しないでください。使用期限が過ぎると、内部の化学反応が部分的に完了します。接着剤は粘度が増し、粘着力が低下し、表示されている接着強度に達しません。使用期限切れの混合済み接着剤は廃棄してください。古いものを希釈したり、再利用したりしないでください。
Q4:コールドボンド接合部が取り付け後に破損しました。原因は何でしょうか?
A:接着不良のほとんどは、現場での取り扱いの不備に起因します。例えば、基材表面の水分や結露、研磨不足、油や粉塵の残留、接着剤塗布間の乾燥時間の不足、硬化剤の混合比率の誤り、または低温下での作業などが挙げられます。次回の接着作業では、作業環境とすべての準備手順を再度確認してください。
Q5:修理したコンベアベルトはいつからフル稼働させることができますか?
A:圧縮直後であれば、軽負荷条件下でベルトを運転できます。重負荷での全負荷生産の場合は、最大接着強度に達するまで72時間お待ちください。
この製品は誰のためのものですか?
現場保守作業員、コンベアシステム請負業者、鉱山・採石場運営者、セメント工場、港湾物流拠点、バルク材加工工場。この常温加硫接着剤は、緊急時のベルト修理、通常のプーリーライニング作業、ゴムライニングの取り付け、および複数の材料の接着作業にご使用いただけます。
製品
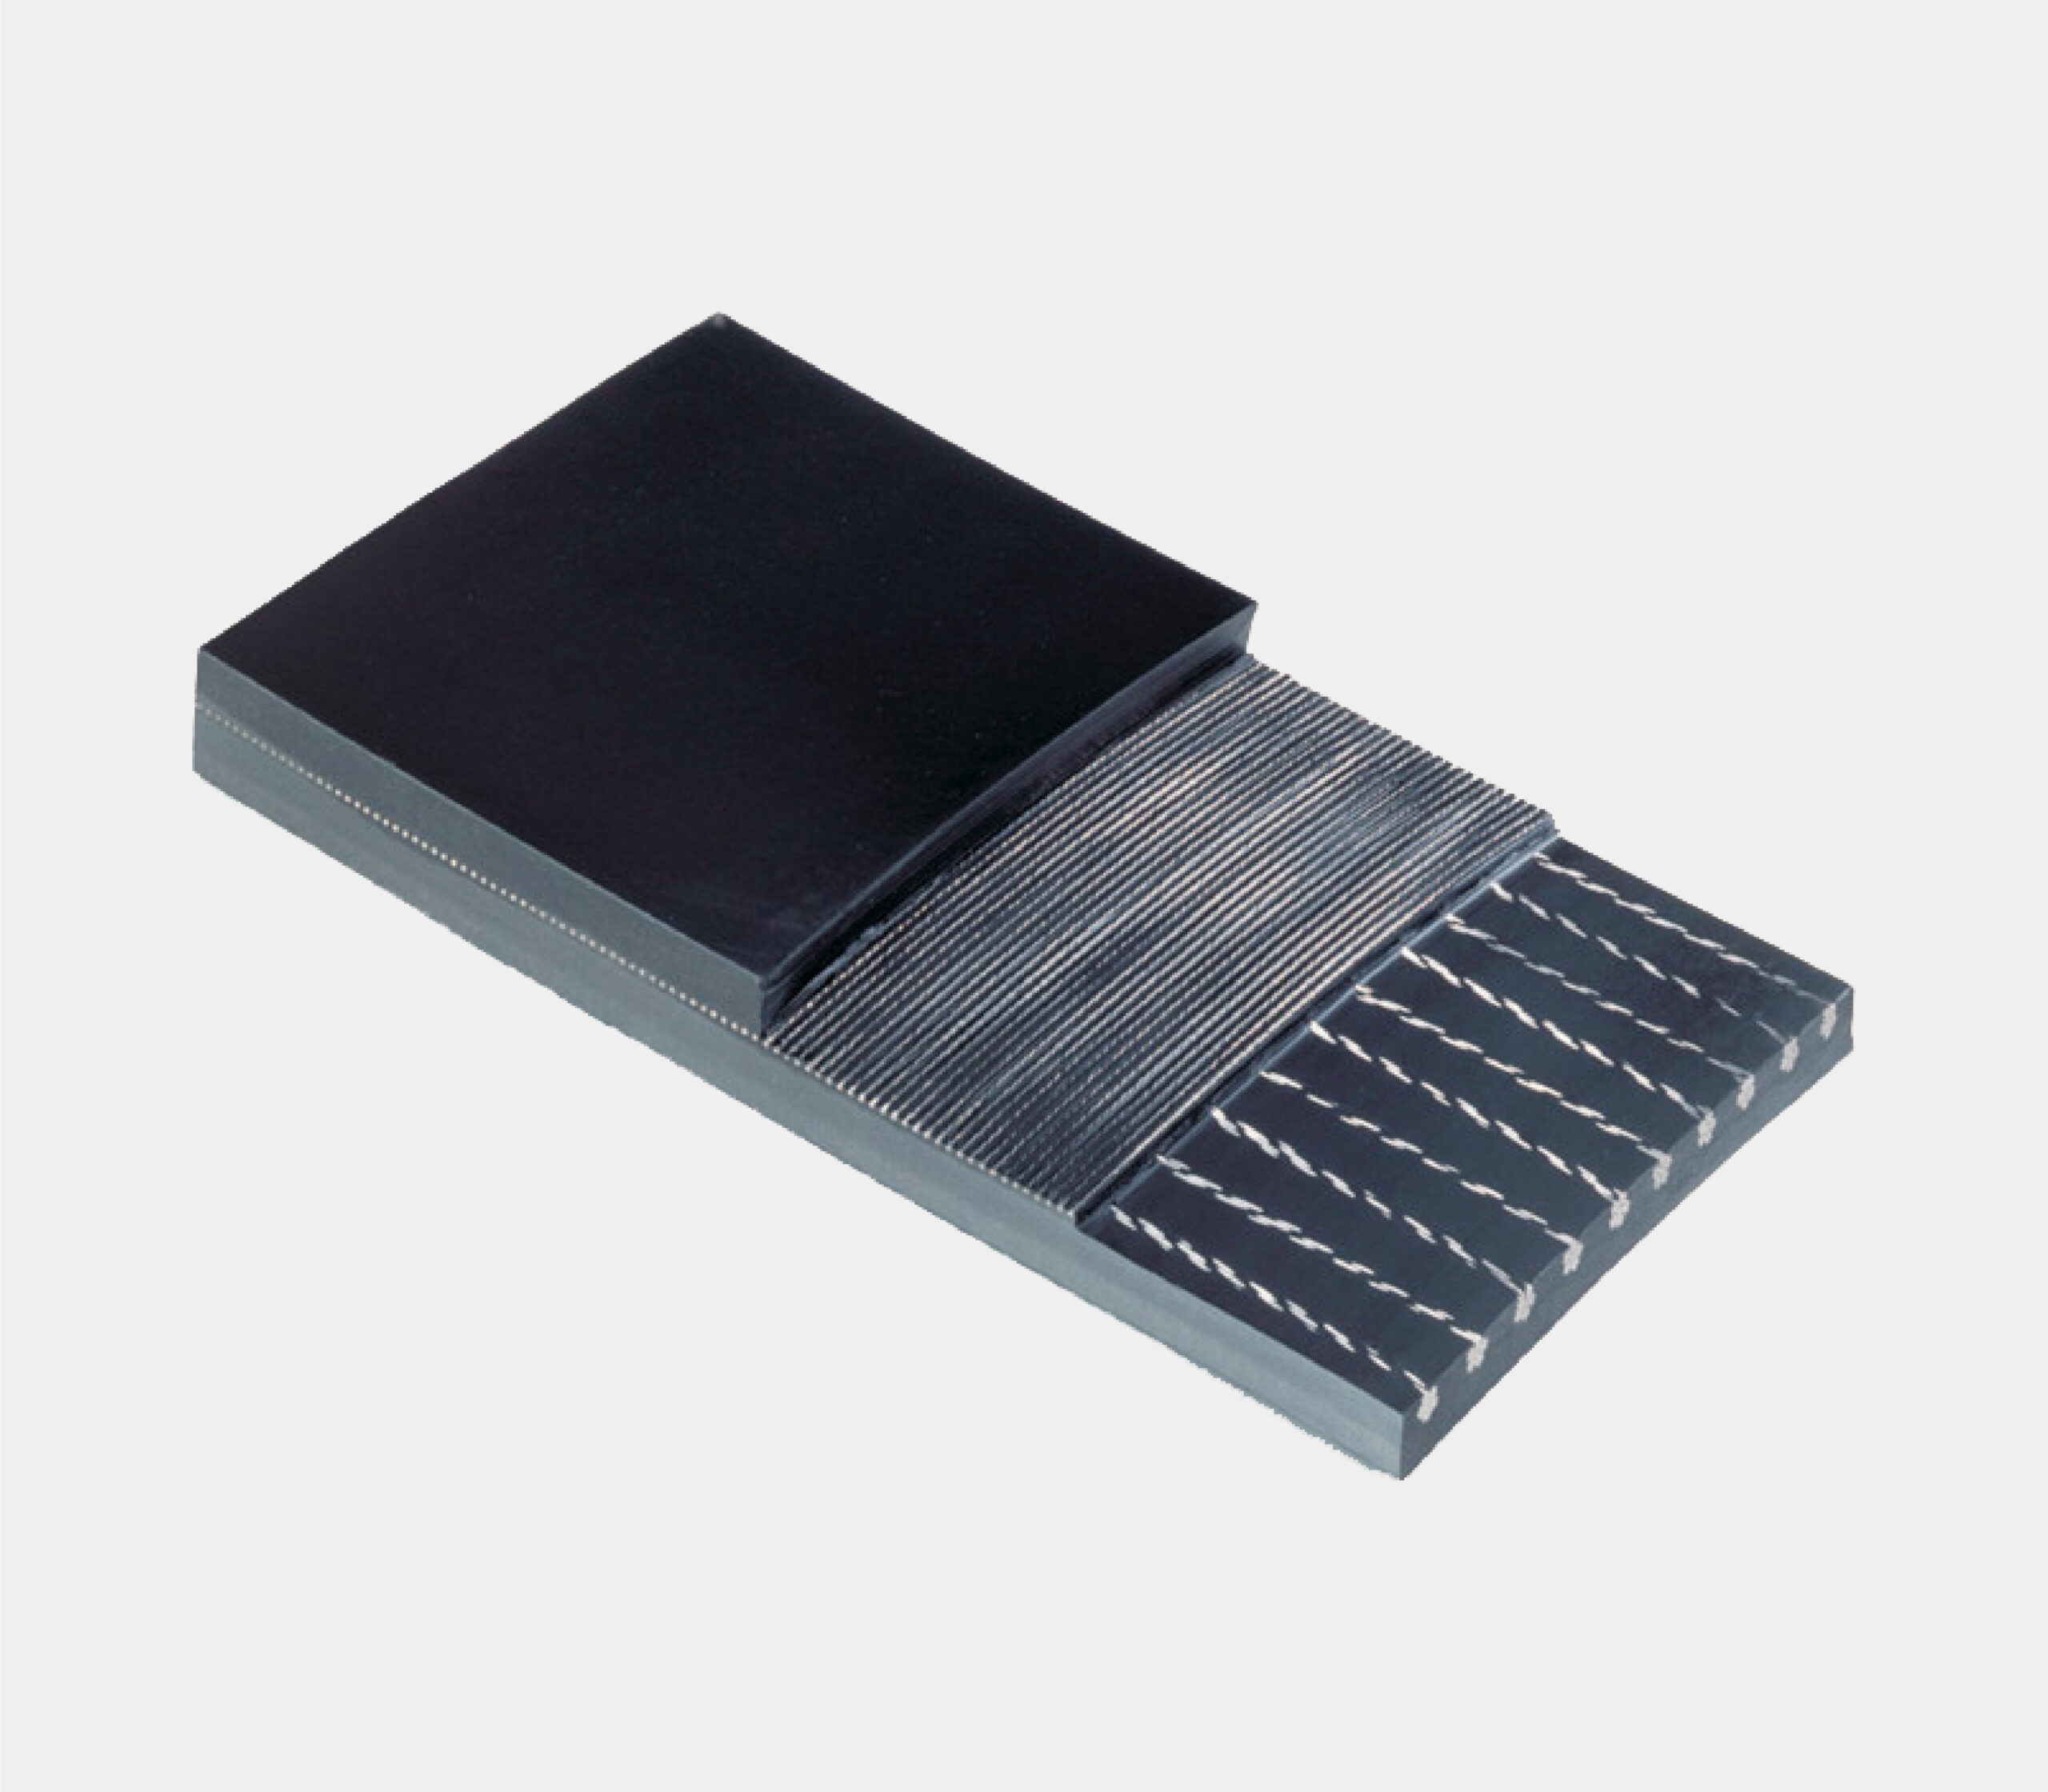
ベースベルト
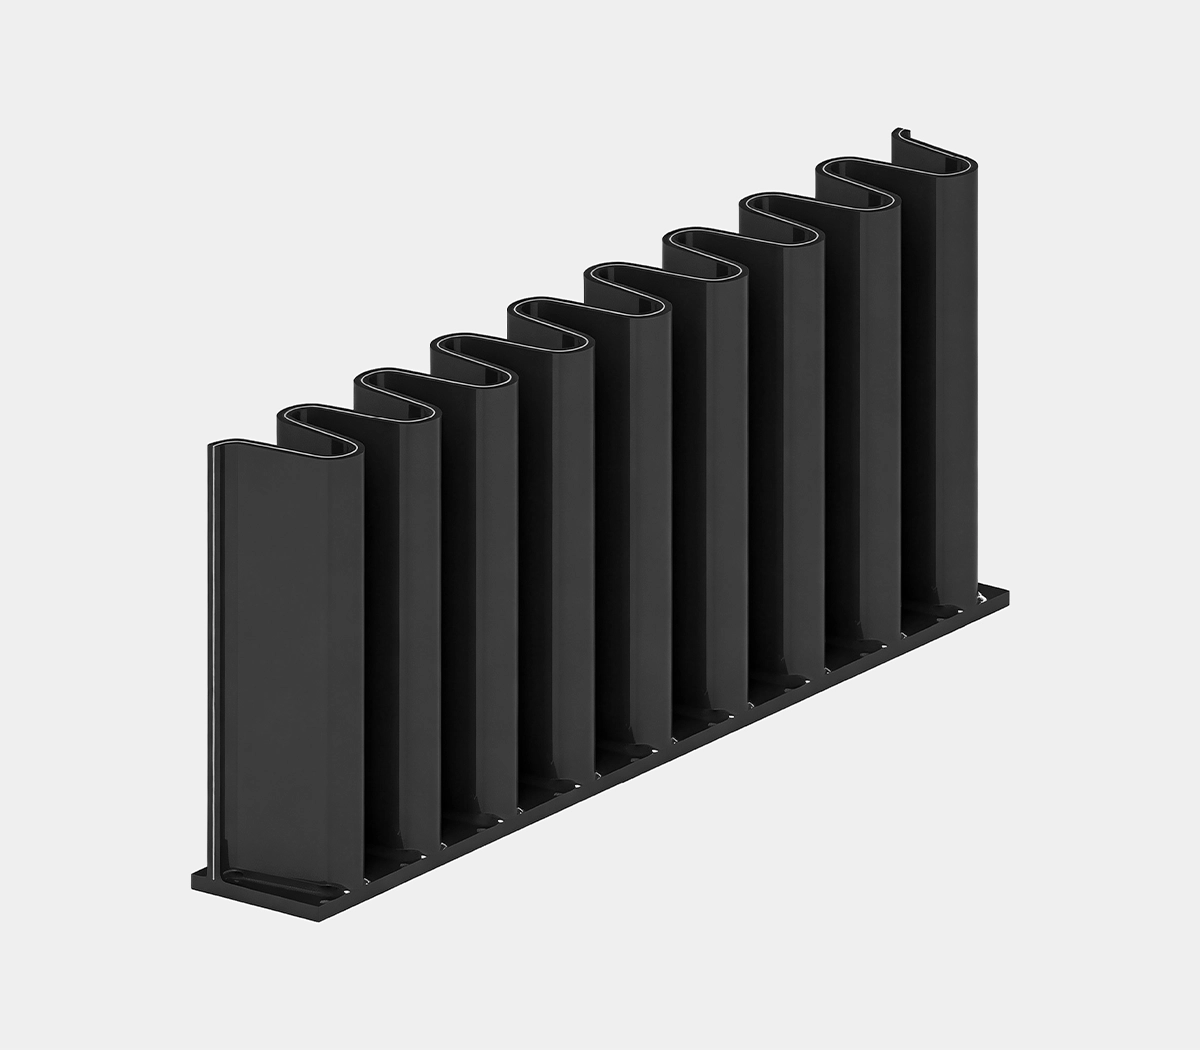
サイドウォール
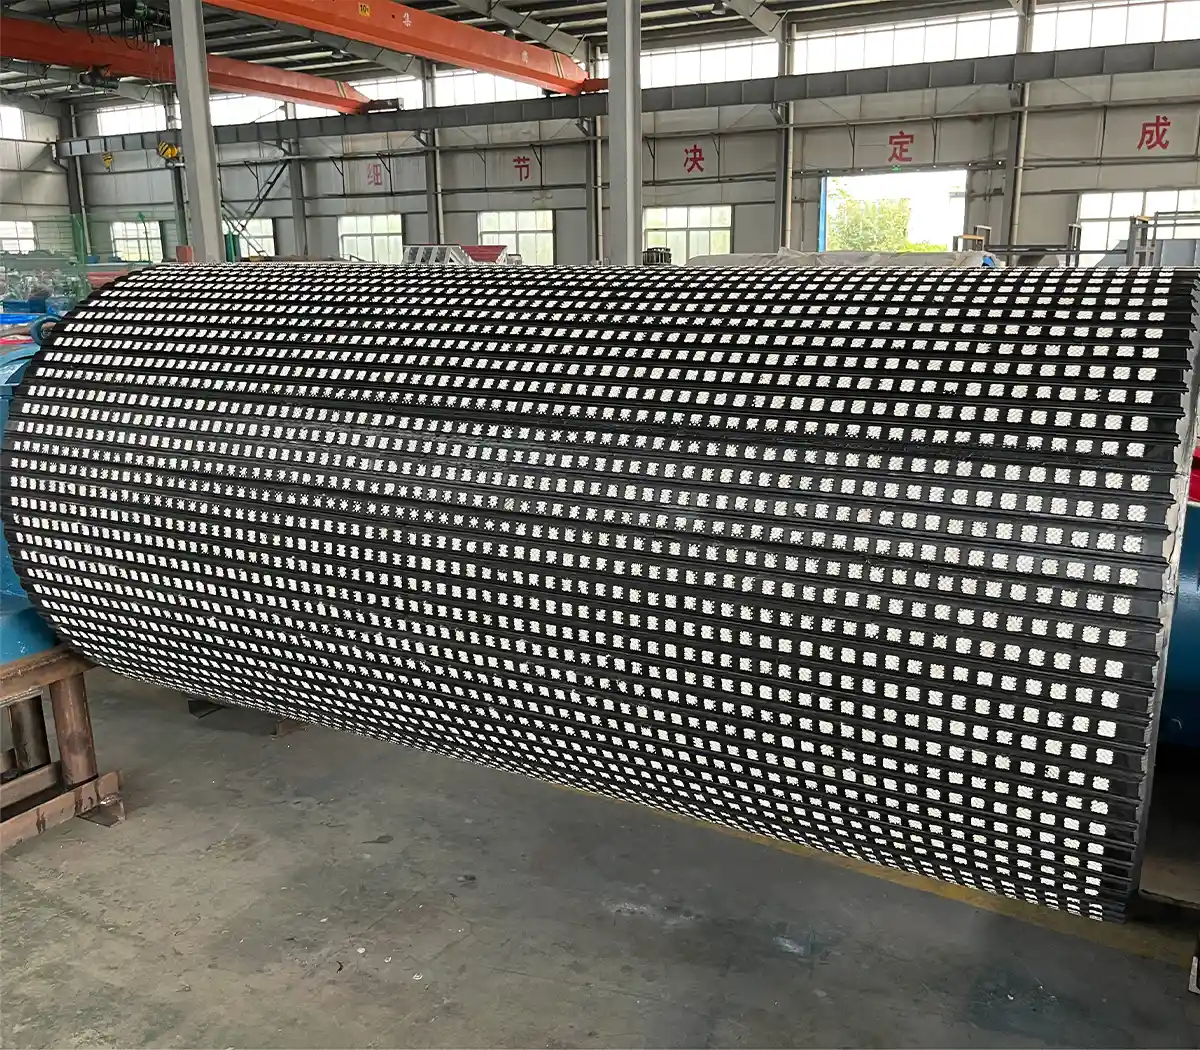
プーリーのラギング
Rubber Wear Lining
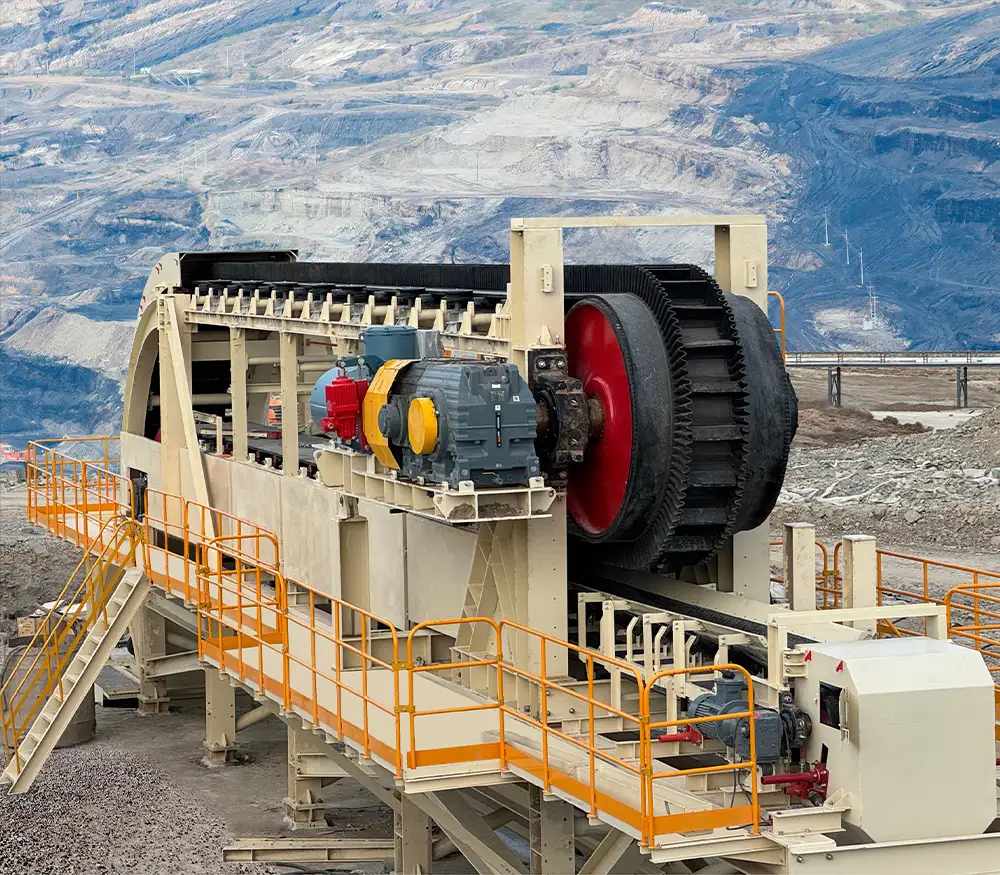
側壁コンベアベルト
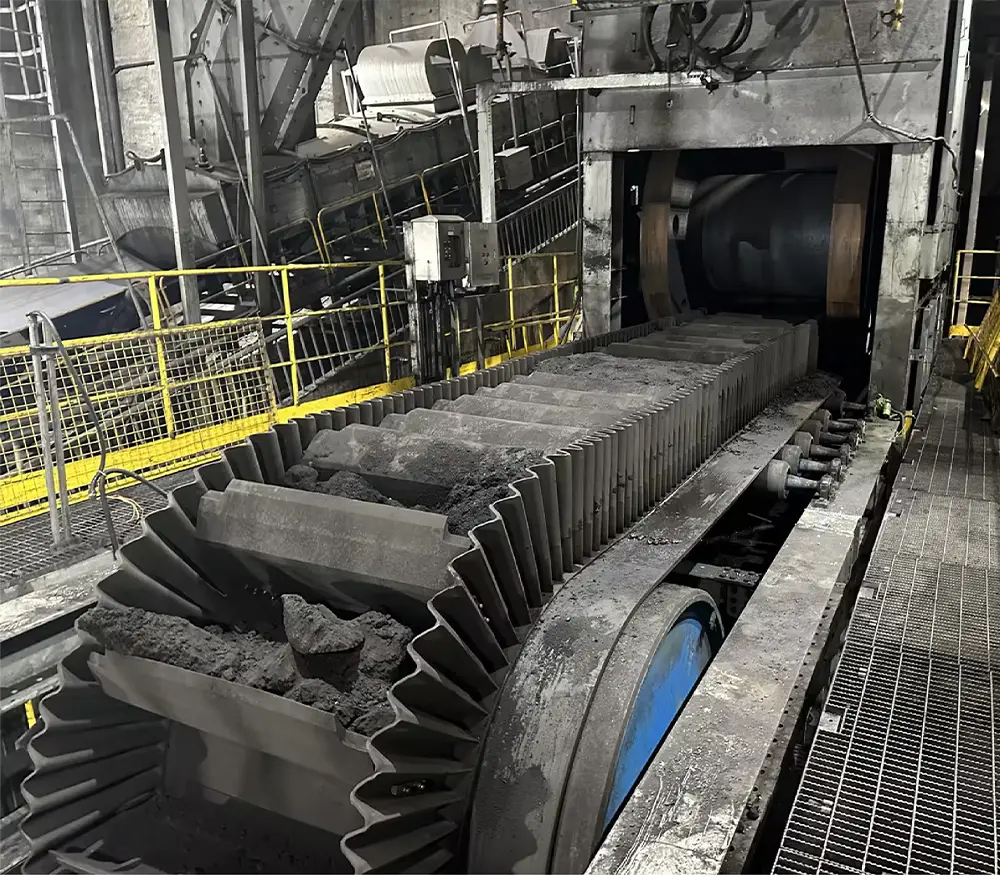
EPDM製高温対応側壁コンベヤベルト
最新ニュース
QBF rubberとMONSHTECHが中国・ASEAN鉱業フォーラム2026に出展|ブースB052、南寧
10月 30, 2026

QBFゴム製カスタム熱加硫クリートベルト
10月 29, 2026
トンネルシールドプロジェクト|QBFゴム製非粘着性側壁コンベヤベルトの設置サービスを提供
10月 20, 2026
最新のサービスを見る