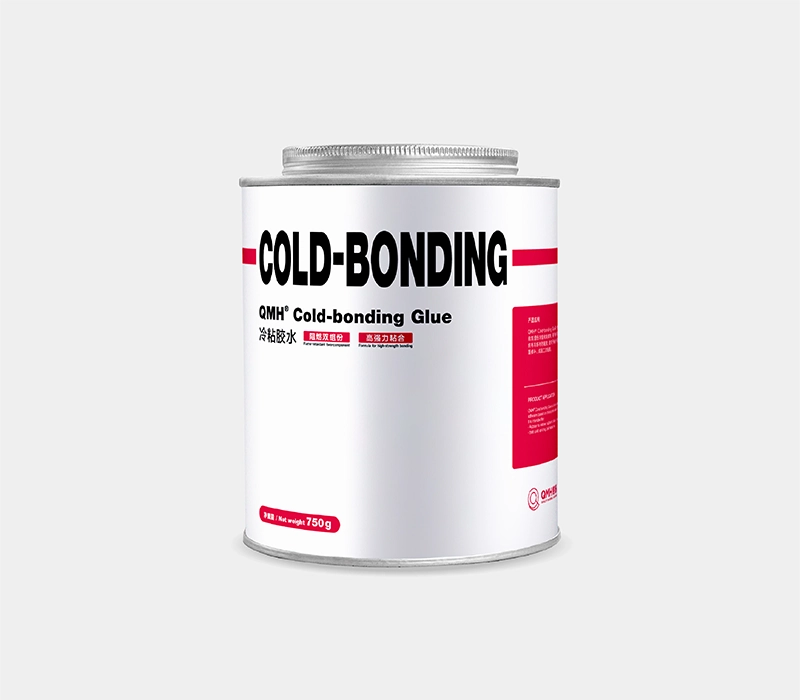
Cold Bonding Glue
-
Descripción
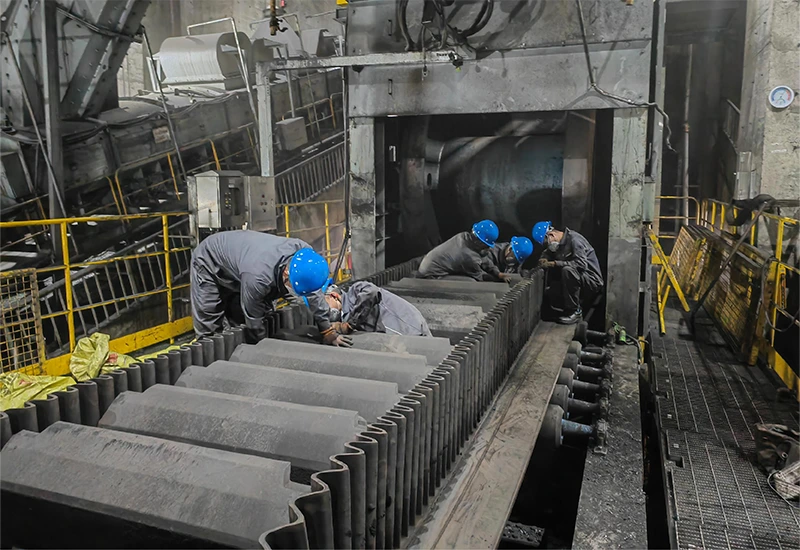
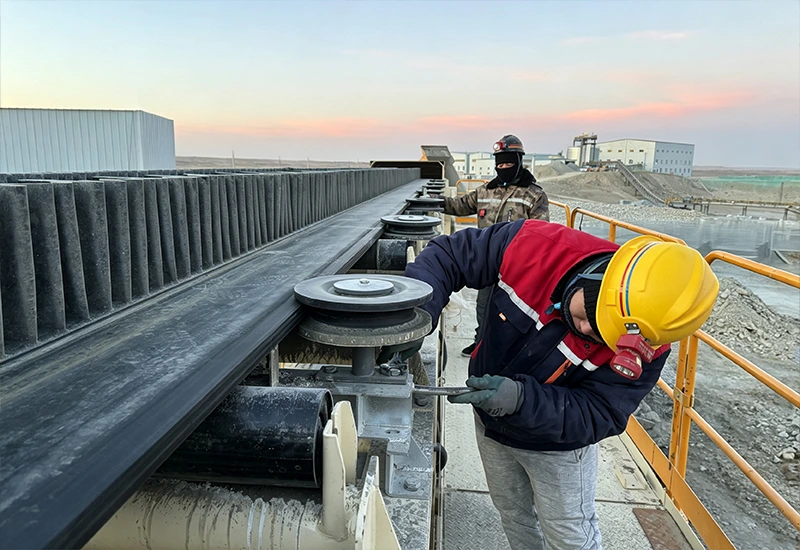
QMH® Cold Bonding Glue is a two component cold vulcanizing adhesive built on chloroprene rubber (neoprene CR). This cold bonding glue works great for on site jobs: conveyor belt splicing, emergency belt fixes, and multi material bonding. Maintenance crews from mines, quarries, cement plants, port terminals and bulk material handling workshops rely on this product day to day.
La mayoría de los procesos tradicionales de vulcanización en caliente requieren prensas de vulcanización voluminosas y equipos de soporte pesados. Con nuestro adhesivo de unión en frío, no necesita ese equipo pesado. Los técnicos solo utilizan herramientas manuales sencillas, y puede realizar el trabajo de unión incluso en espacios reducidos. Reduce drásticamente el tiempo de preparación. Las piezas de caucho y las cintas transportadoras dañadas vuelven a estar operativas rápidamente, lo que minimiza el tiempo de producción y reduce las pérdidas comerciales evitables.
Fabricado con caucho de cloropreno, este adhesivo de vulcanización en frío posee propiedades ignífugas naturales. Es ideal tanto para trabajos en talleres de superficie como para proyectos de minería subterránea donde se aplican normas de seguridad contra incendios. En comparación con los adhesivos de unión en frío importados de alto costo disponibles en el mercado, el adhesivo de unión en frío QMH ofrece un rendimiento de unión confiable a un precio más accesible para sus proyectos.
Aplicaciones en el mundo real
Siempre mezcle este pegamento con el endurecedor QMH® H02 correspondiente antes de comenzar el trabajo de unión. Sirve para los siguientes trabajos comunes:
- Uniones multimateriales: caucho con caucho, caucho con tejido, tejido con tejido, caucho con metal.
- Instalación de revestimiento de poleas y revestimiento resistente al desgaste: crea superficies metálicas de caucho resistentes a la abrasión y a la corrosión.
- Empalme en frío in situ de cintas transportadoras, reparación de grietas en la cinta, arreglo de bordes desgastados y reparación de juntas antiguas defectuosas.
- Reparar los revestimientos de goma de tolvas, conductos y puntos de transferencia de material.
Datos técnicos del producto
| Artículo | Especificación |
| Material base | Caucho de cloropreno (neopreno / CR) |
| Color | Negro |
| Densidad | Aproximadamente 1,45 g/cm³ |
| Tiempo de curado de la superficie | ~10 minutos (a 20℃) |
| Vida de la marihuana | ~2 horas (a 20℃, justo después de mezclar con el endurecedor H02) |
| Duración | 48 meses para el paquete original sin abrir. |
| Condiciones de almacenamiento | Cierre bien los bidones y guárdelos en un lugar fresco y seco. Mantenga una temperatura de 20 a 25 °C y una humedad ≤50 %. |
| Embalaje estándar | 750 g por lata |
Rendimiento de la fuerza de unión
| Combinación de enlaces | Resistencia de la unión durante 24 horas | Resistencia de unión final a las 72 horas |
| Goma con goma | ≥6 N/mm | ≥8 N/mm |
| Tela a tela | ≥5 N/mm | ≥7 N/mm |
| Caucho a metal | ≥8 N/mm | ≥12 N/mm |
Nota: Las cifras provienen de pruebas de laboratorio estándar. Los resultados reales en campo varían según la preparación de la superficie, la temperatura ambiente y los niveles de humedad en el lugar.
Pasos prácticos para la operación en el sitio
Una mala preparación de la superficie o una mezcla incorrecta debilitarán la unión final. Siga estas pautas prácticas para el trabajo de campo.
1. Compruebe el entorno y los materiales antes de empezar.
Primero, verifique la temperatura y la humedad en su área de trabajo. Mantenga la humedad del sitio por debajo del 80 %. Asegúrese de que la temperatura del sustrato sea al menos 5 °C superior al punto de rocío. Esto evita la condensación de humedad en las superficies de unión, una de las principales causas de fallas en las uniones en frío.
2. Preparar las superficies de unión
Todas las superficies de unión deben mantenerse limpias, secas y libres de grasa, pintura, suciedad y residuos antiguos. Si quedan restos de aceite o contaminantes en las superficies, límpielas completamente con el disolvente de limpieza QMH. Deje que el disolvente se evapore por completo antes de continuar.
- Caucho sin capa de preadherencia
Utilice una amoladora para texturizar las superficies de caucho. Una textura más rugosa proporciona mejores resultados de adhesión. Importante: No queme ni chamusque el caucho durante el lijado. El caucho quemado no puede formar uniones sólidas. Elimine el polvo de lijado con aire comprimido o un cepillo una vez terminado. No añada disolvente adicional al caucho lijado limpio.
- Caucho provisto de capa de preadherencia
Capa adhesiva nueva e intacta: Limpie con disolvente de limpieza y espere a que se seque por completo. Capa adhesiva vieja y seca: Trátela como si fuera caucho sin capa adhesiva; complete el lijado y la eliminación del polvo.
- Sustratos metálicos (poleas, placas de revestimiento de acero)
Primero, elimine la grasa y la suciedad superficial. Para suciedad persistente, utilice el disolvente de limpieza QMH. Pase una amoladora angular con disco de pulido para lograr una rugosidad superficial de entre 90 y 140 μm. Limpie nuevamente con el disolvente de limpieza toda la suciedad y el polvo metálico. Para lograr la máxima resistencia de la unión caucho-metal: aplique una capa fina de imprimación metálica QMH. Deje secar la imprimación durante aproximadamente 30 minutos antes de aplicar el pegamento.
- Sustratos textiles
Adapta la preparación según el peso y el tipo de tejido de la tela. Mantén la tela seca, libre de polvo y de aceite.
3. Mezclar el pegamento y el endurecedor.
Proporción de peso de la mezcla: Pegamento para adhesivos en frío QMH : Endurecedor QMH H02 = 100 : 4 Vierta el endurecedor en el envase del pegamento para adhesivos en frío. Revuelva enérgicamente y continúe revolviendo durante al menos 2 minutos completos, hasta obtener una mezcla suave y homogénea.
Recordatorio importante: Selle el recipiente después de mezclar. Debe usar todo el pegamento mezclado en un plazo de 2 horas. Deseche el adhesivo sobrante una vez que se agote el tiempo de vida útil; el pegamento mezclado caducado pierde su capacidad adhesiva.
4. Aplicar capas adhesivas
- Superficies de caucho y tela: Aplicar 3 capas finas por separado.
- Superficies con pretratamiento CN: Una sola capa es suficiente.
- Primera capa: Aplique una capa fina y uniforme con una brocha. Deje secar durante al menos 30 minutos.
- Segunda capa: Aplique otra capa fina y uniforme. Espere nuevamente un mínimo de 30 minutos para que se seque por completo.
- Tercera capa: Aplica la última capa fina. Espera unos 10 minutos. Comprueba la adherencia: toca ligeramente la superficie con la uña. Deja de esperar cuando notes una ligera pegajosidad, sin que el pegamento húmedo se adhiera a la uña.
5. Unir y presionar superficies adheridas
Una vez listas, presione firmemente las dos superficies tratadas. Compacte bien toda la junta. Los operarios suelen usar rodillos manuales, martillos de goma manuales o martillos neumáticos para compactar las juntas. Elimine las burbujas de aire atrapadas entre las superficies de contacto para lograr una unión uniforme.
Recordatorios importantes sobre el trabajo en obra
- Cuando se realizan trabajos de unión en frío, tanto la temperatura del material como la del aire deben mantenerse por encima de los 10 ℃, y la humedad de trabajo por debajo del 90 %.
- Guarde el disolvente de limpieza en recipientes herméticos, en lugares frescos y secos. Los disolventes son inflamables; manténgalos alejados de las llamas.
- Evite el contacto de la piel con el pegamento sin curar. Si el pegamento entra en contacto con la piel accidentalmente, enjuague con abundante agua y lave bien con jabón. Use guantes de trabajo y gafas de seguridad durante toda la operación.
- Siga atentamente todos los pasos del proceso. Omitir los pasos de molienda, secado o compactación reducirá la resistencia de la junta.
- Para trabajos al aire libre en días fríos, nublados o lluviosos, instale refugios temporales o utilice calefacción por aire caliente. Mantenga las condiciones de trabajo adecuadas para la conexión a tierra.
Preguntas frecuentes
P1: ¿Por qué elegir el adhesivo de unión en frío en lugar de la vulcanización en caliente para reparaciones en campo?
A: El proceso de unión en frío elimina la necesidad de prensas de vulcanización pesadas y equipos de calentamiento. Las uniones de correas y las reparaciones de caucho se realizan in situ con herramientas manuales sencillas. Esto ahorra dinero en el transporte de equipos y reduce el tiempo de inactividad de las líneas de producción. Un detalle importante: las uniones en frío solo alcanzan la resistencia de las uniones vulcanizadas en caliente si se siguen estrictamente las normas de preparación de la superficie y de mezcla.
P2: ¿Puedo usar endurecedor de otras marcas en lugar de QMH H02?
A: Desaconsejamos encarecidamente el uso de endurecedores de terceros. La fórmula del adhesivo de unión en frío QMH está diseñada para usarse con el endurecedor H02. El uso de un endurecedor incompatible altera la velocidad de curado, la resistencia de la unión y el rendimiento ignífugo, y puede provocar la degradación de la junta posteriormente.
P3: Mi pegamento mezclado ha superado el tiempo de vida útil de 2 horas, ¿aún puedo usarlo?
A: No lo utilice. Una vez transcurrido el tiempo de vida útil, las reacciones químicas internas habrán finalizado parcialmente. El adhesivo se espesa, pierde adherencia y no alcanza la fuerza de unión anunciada. Deseche el adhesivo mezclado caducado; no lo diluya ni lo reutilice.
P4: Mi unión en frío falló después de la instalación. ¿Cuál es la causa de este problema?
A: La mayoría de los fallos de adhesión se deben a una mala gestión en obra: humedad o condensación en las superficies del sustrato, lijado incompleto, restos de aceite o polvo, tiempo de secado insuficiente entre capas de adhesivo, proporción incorrecta de la mezcla de endurecedor o trabajar a temperaturas demasiado bajas. Verifique minuciosamente el entorno y cada paso de preparación para su próximo trabajo de adhesión.
P5: ¿Cuándo podré volver a poner en funcionamiento mi cinta transportadora reparada a plena carga?
R: Puede poner en marcha la cinta transportadora con carga ligera inmediatamente después de la compactación. Para la producción a plena carga y en condiciones de trabajo pesado, espere 72 horas para alcanzar la máxima resistencia de unión nominal.
¿Para quién es este producto?
Equipos de mantenimiento in situ, contratistas de sistemas de transporte, operadores de minas y canteras, fábricas de cemento, centros logísticos portuarios y plantas de procesamiento de materiales a granel. Utilice este adhesivo de vulcanización en frío para la reparación de emergencia de correas, el revestimiento regular de poleas, la colocación de revestimientos de caucho y la unión de diversos materiales.
Productos
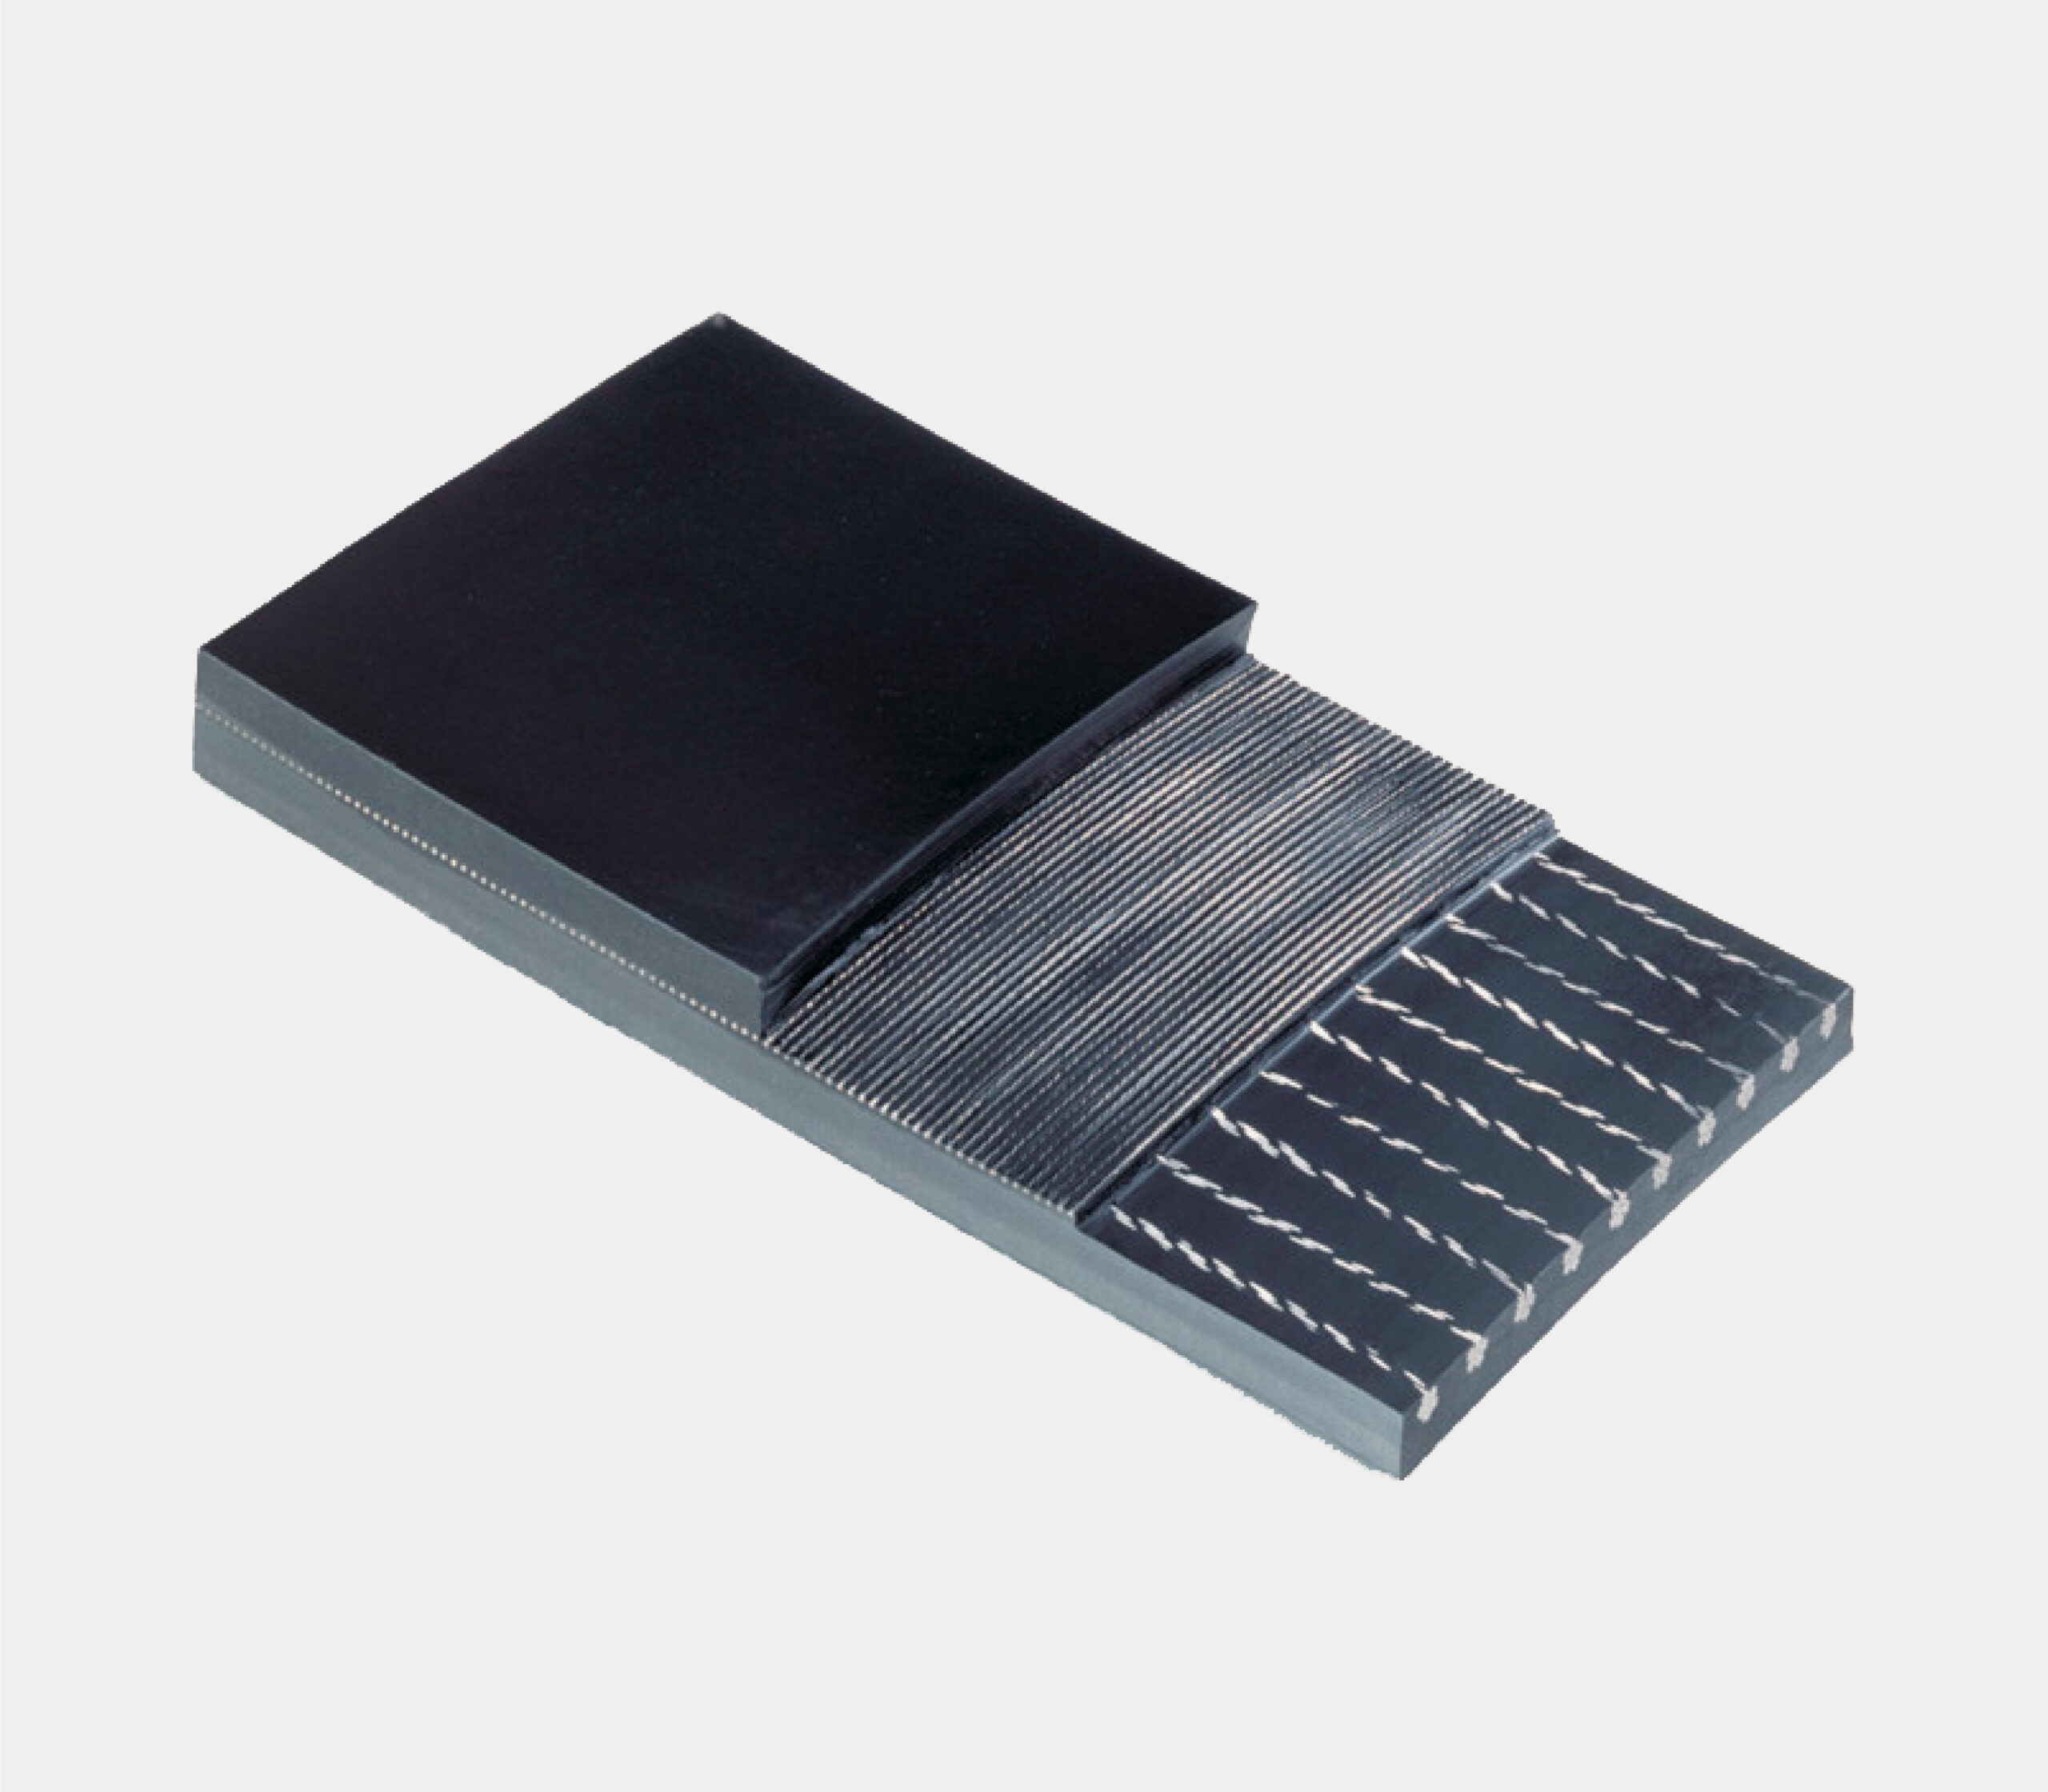
Cinturón base
Pared lateral
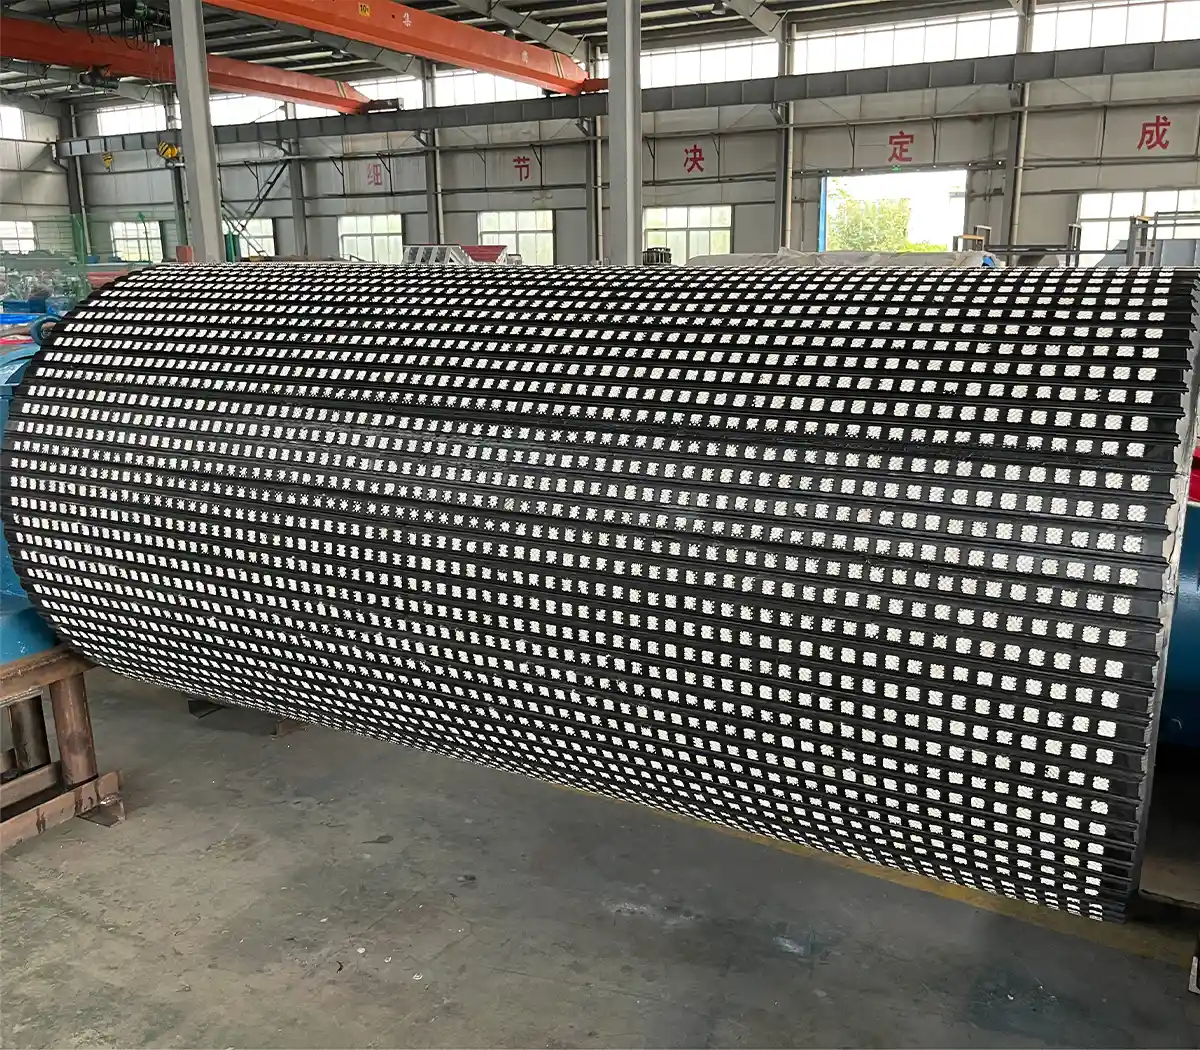
Revestimiento de poleas
Rubber Wear Lining
Cinta transportadora de pared lateral
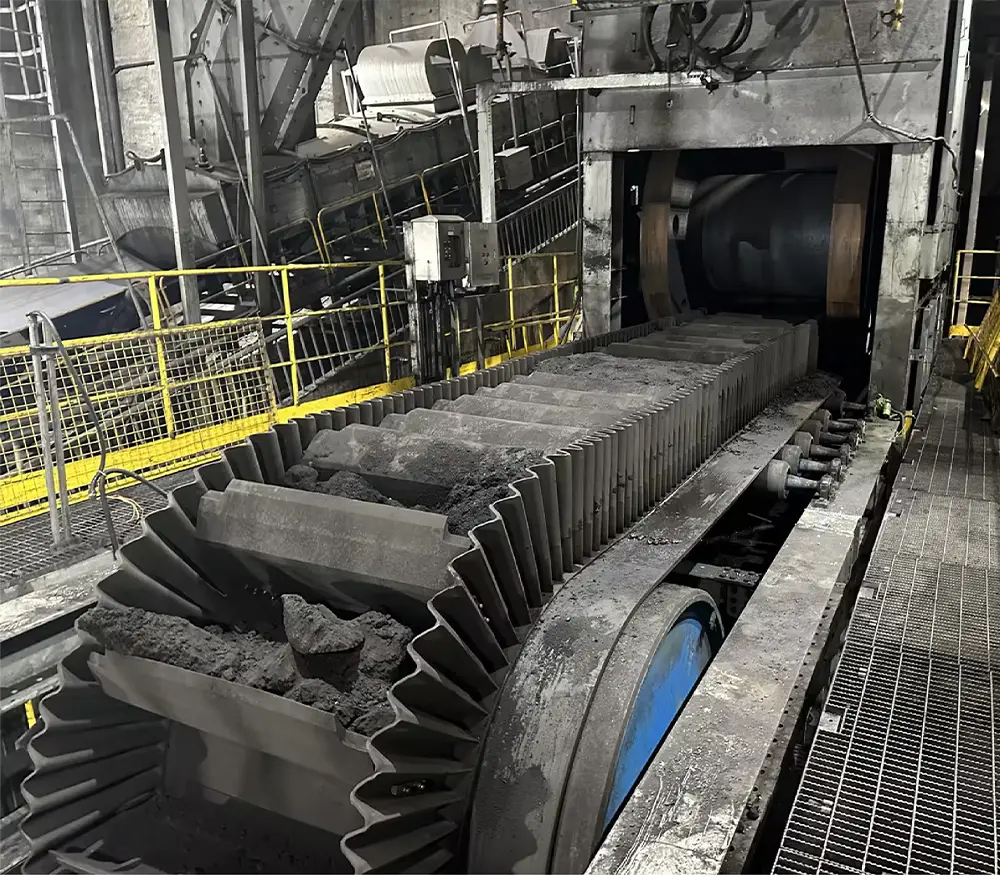
Cinta transportadora con paredes laterales de EPDM para altas temperaturas
Noticias recientes
QBF rubber y MONSHTECH en el Foro Minero China-ASEAN 2026 | Stand B052, Nanning
30 de octubre de 2026

Correa de caucho QBF personalizada vulcanizada en caliente con tacos
29 de octubre de 2026
Proyecto de protección de túneles | Servicio de instalación de cintas transportadoras con paredes laterales antiadherentes de caucho QBF
20 de octubre de 2026
Ver el último servicio