Cold Bonding Glue
-
Tanım
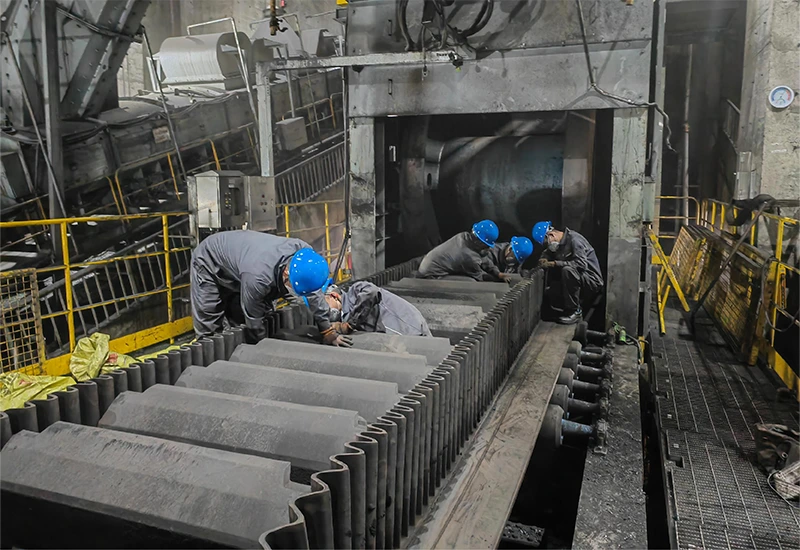
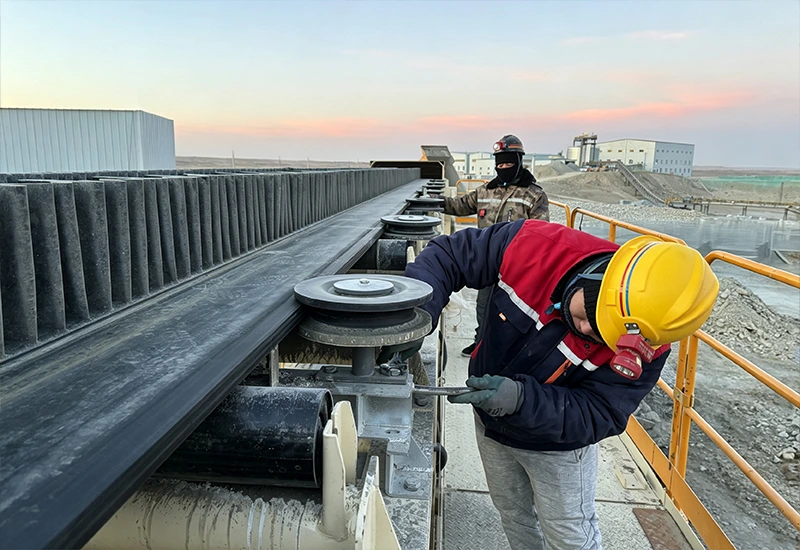
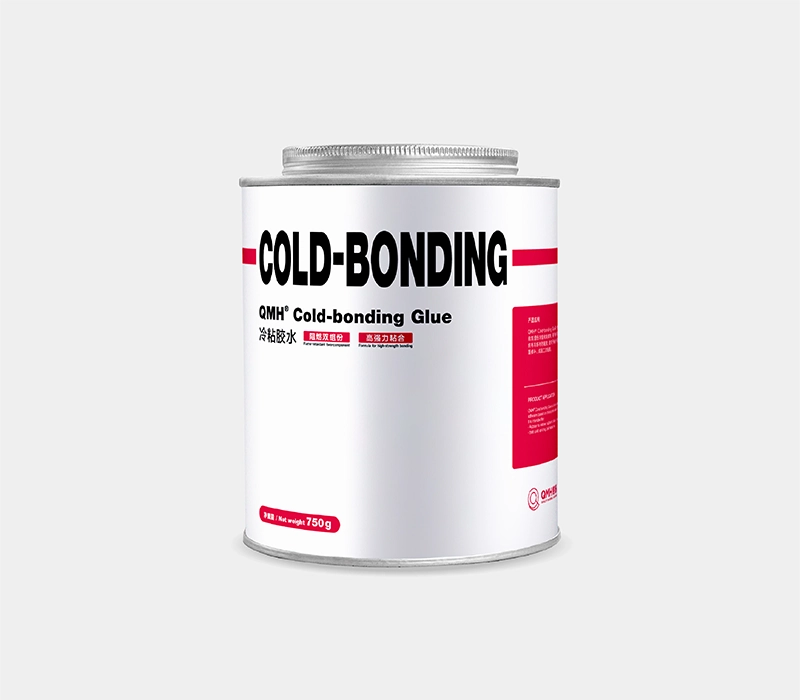
QMH® Cold Bonding Glue is a two component cold vulcanizing adhesive built on chloroprene rubber (neoprene CR). This cold bonding glue works great for on site jobs: conveyor belt splicing, emergency belt fixes, and multi material bonding. Maintenance crews from mines, quarries, cement plants, port terminals and bulk material handling workshops rely on this product day to day.
Geleneksel sıcak vulkanizasyon işlemlerinin çoğu, hantal vulkanizasyon presleri ve ağır destek ekipmanları gerektirir. Soğuk yapıştırma tutkalımızla bu ağır ekipmanlara ihtiyacınız yok. Teknisyenler sadece basit el aletleri kullanır ve yapıştırma işlemini dar alanlarda bile tamamlayabilirsiniz. Karmaşık kurulum işlerini kısaltır. Hasarlı kauçuk parçaları ve konveyör bantlarını hızla tekrar kullanıma sokarsınız, böylece üretim zaman kaybını azaltır ve önlenebilir iş kayıplarını en aza indirirsiniz.
Kloropren kauçuktan üretilen bu soğuk vulkanize yapıştırıcı, doğal alev geciktirici özelliklere sahiptir. Hem yüzey atölye işlerinde hem de yangın güvenliği standartlarının geçerli olduğu yeraltı madencilik projelerinde kullanılabilir. Piyasada satılan yüksek maliyetli ithal soğuk yapıştırma yapıştırıcılarıyla karşılaştırıldığında, QMH soğuk yapıştırma tutkalı, projeleriniz için daha uygun fiyatlı bir şekilde eşdeğer güvenilir yapıştırma performansı sunar.
Gerçek Dünya Uygulama Kullanımları
Yapıştırma işlemine başlamadan önce bu yapıştırıcıyı daima uygun QMH® H02 Sertleştirici ile karıştırın. Şu yaygın işlerde kullanılır:
- Çok malzemeli yapıştırma bağlantıları: kauçuktan kauçuğa, kauçuktan kumaşa, kumaştan kumaşa, kauçuktan metale.
- Kasnak kaplaması ve aşınmaya dayanıklı astar montajı: dayanıklı, aşınmaya ve korozyona karşı dirençli kauçuk metal yüzeyler oluşturun.
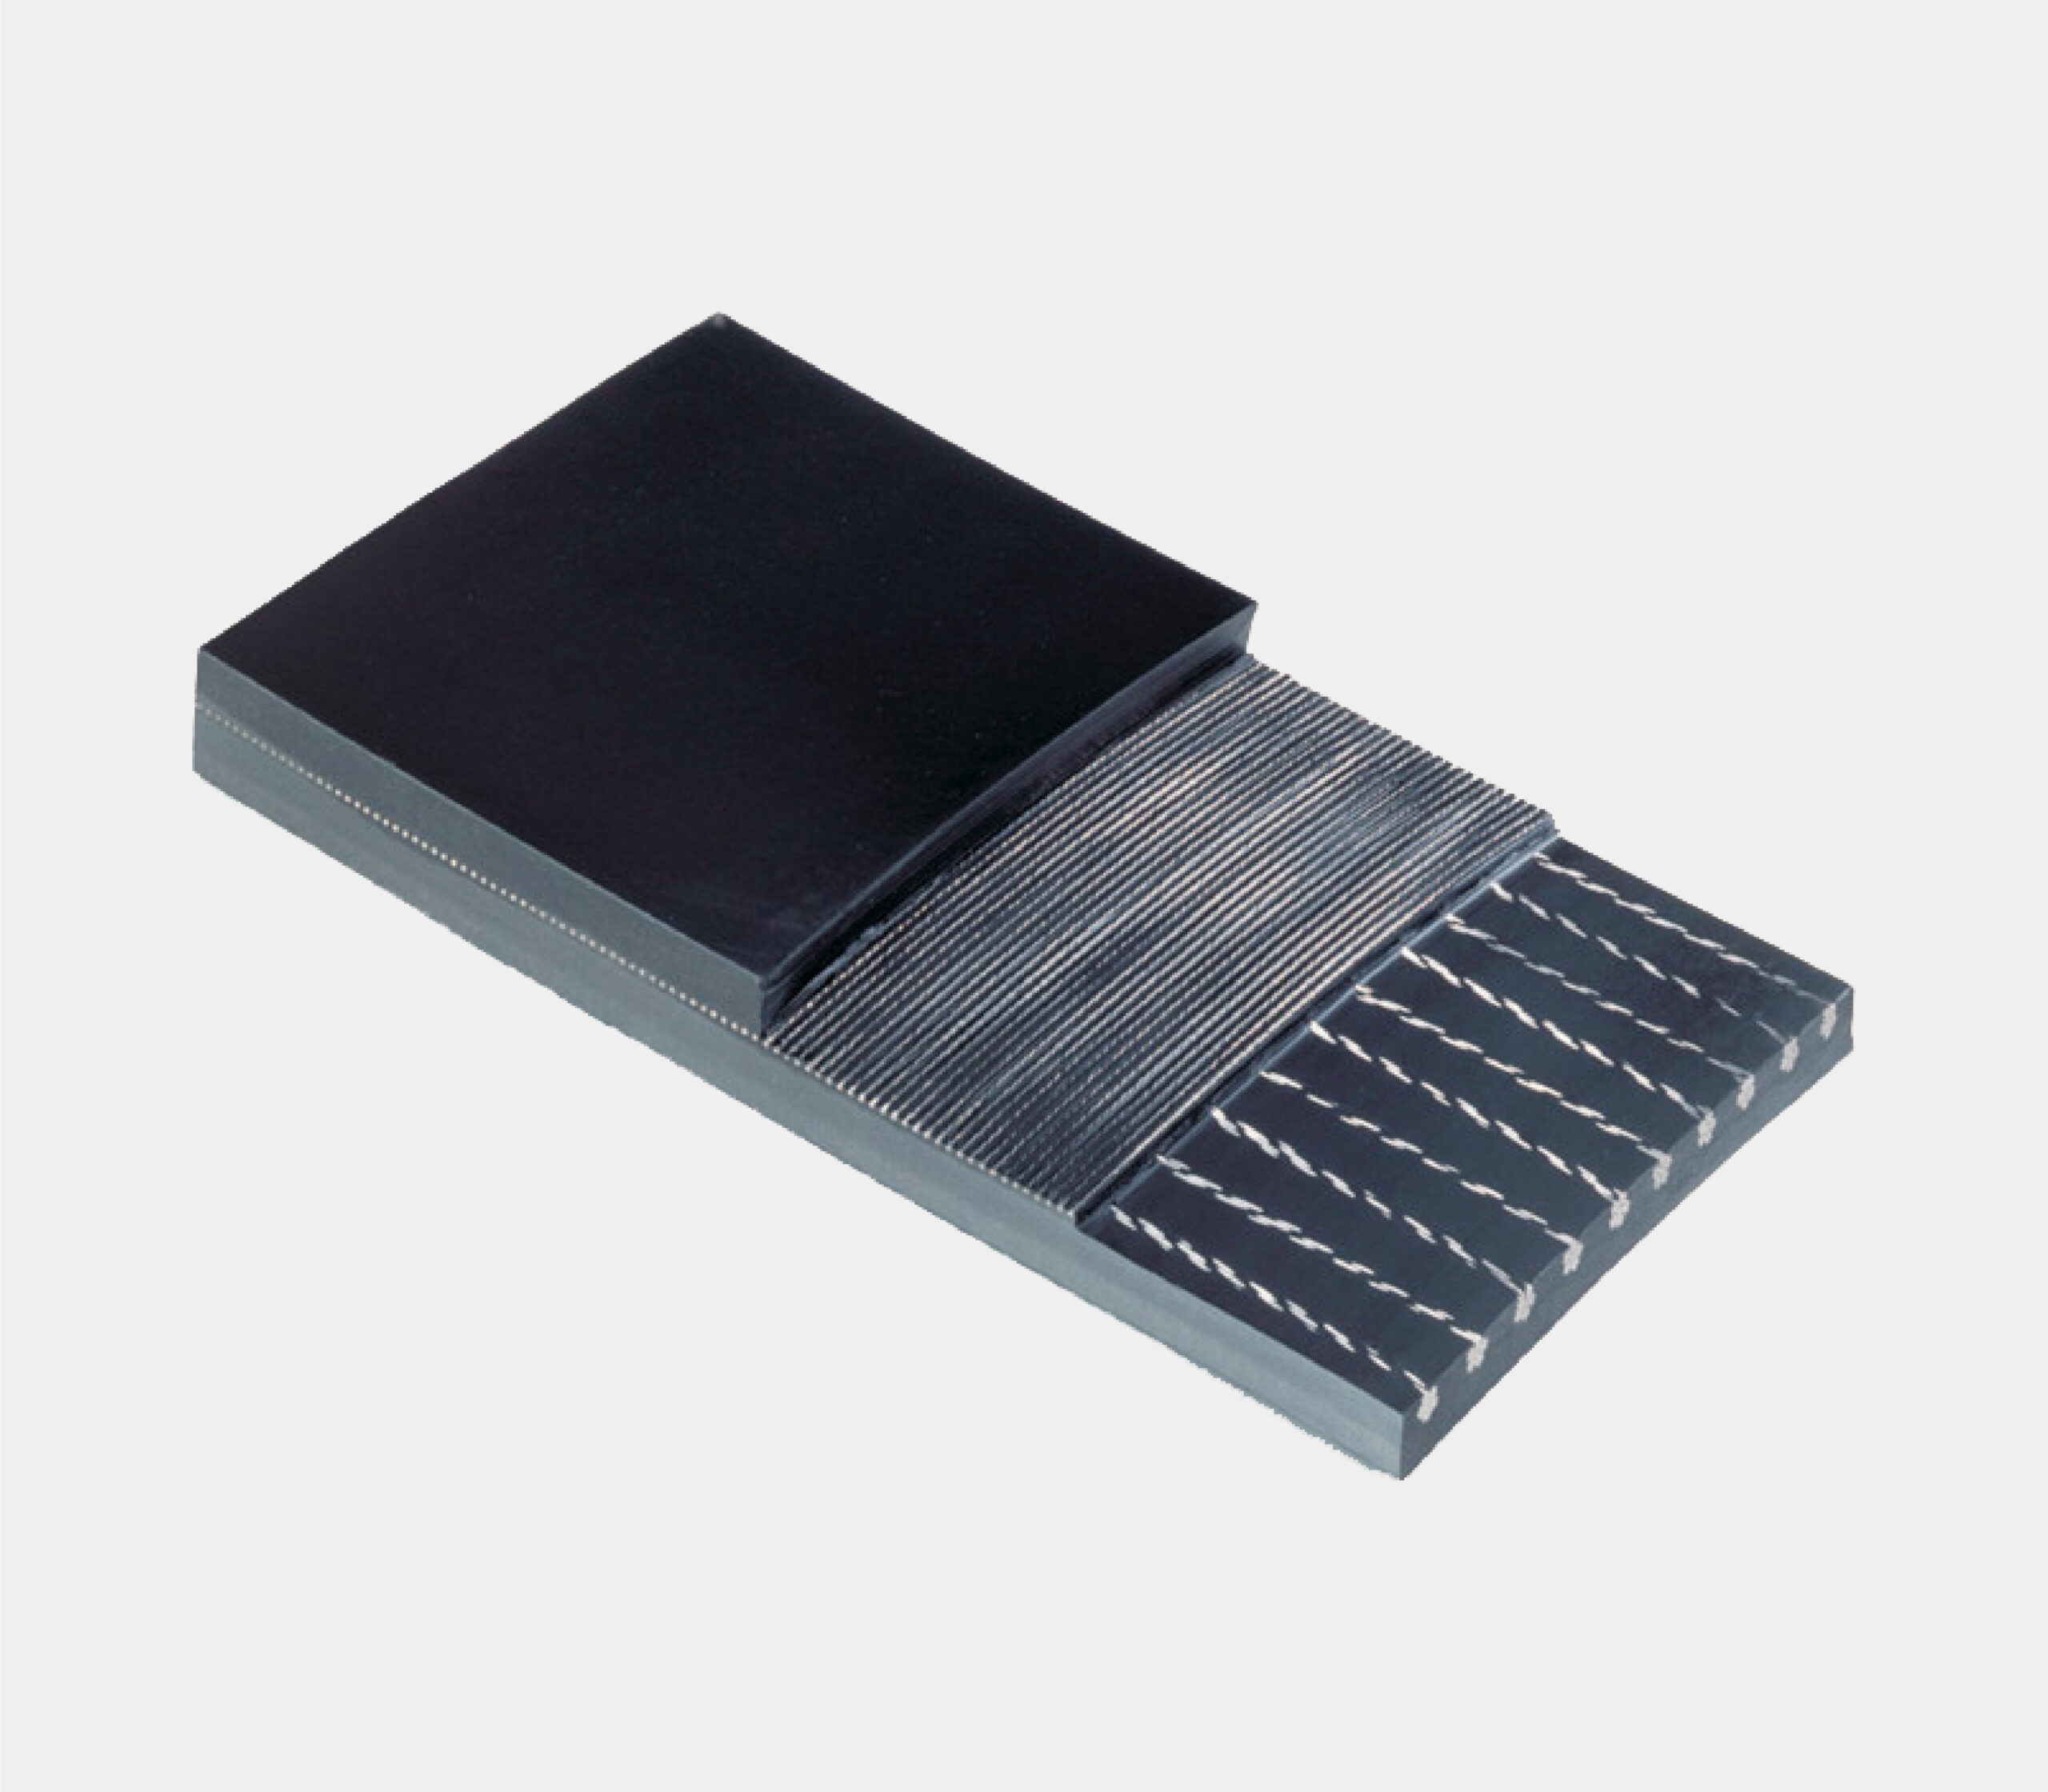
- Yerinde konveyör bant soğuk ekleme, bant çatlaklarının onarımı, aşınmış bant kenarlarının tamiri, eski arızalı bağlantıların yeniden işlenmesi.
- Oluklar, huniler ve malzeme transfer noktaları için kauçuk kaplamaları onarın.
Ürün Teknik Verileri
| Öğe | Özellikler |
| Temel Malzeme | Kloropren kauçuk (neopren / CR) |
| Renk | Siyah |
| Yoğunluk | Yaklaşık 1,45 g/cm³ |
| Yüzey Kürlenme Süresi | ~10 dakika (20℃'de) |
| Pot Life | ~2 saat (20℃'de, H02 sertleştirici ile karıştırıldıktan hemen sonra) |
| Raf ömrü | Açılmamış orijinal ambalajı için 48 ay. |
| Saklama Koşulları | Varilleri sıkıca kapatın, kuru ve serin bir yerde saklayın. Sıcaklığı 20-25℃, nemi ise ≤'de tutun. |
| Standart Ambalaj | Konserve başına 750 gram |
Bağ Mukavemeti Performansı
| Bağ Kombinasyonu | 24 Saat Boyunca Bağlanma Gücü | 72 Saatlik Nihai Bağlanma Mukavemeti |
| Kauçuktan Kauçuğa | ≥6 N/mm | ≥8 N/mm |
| Kumaştan Kumaşa | ≥5 N/mm | ≥7 N/mm |
| Kauçuktan Metale | ≥8 N/mm | ≥12 N/mm |
Not: Rakamlar standart laboratuvar testlerinden elde edilmiştir. Gerçek saha sonuçları, yüzey hazırlığına, ortam sıcaklığına ve nem seviyelerine bağlı olarak değişiklik gösterebilir.
Sahada Uygulanabilecek Pratik Operasyon Adımları
Yüzey hazırlığının yetersiz olması veya karıştırma işleminin yanlış yapılması, nihai yapışmayı zayıflatacaktır. Gerçek dünya saha çalışmalarında uygulanacak bu yönergelere uyun.
1. Başlamadan Önce Ortamı ve Malzemeleri Kontrol Edin
Öncelikle çalışma alanınızdaki sıcaklık ve nemi kontrol edin. Çalışma alanı nemini 'in altında tutun. Yüzey sıcaklığının çiğlenme noktasının en az 5℃ üzerinde olduğundan emin olun. Bu, yapıştırma yüzeylerinde nem yoğunlaşmasını önler; yoğunlaşma, soğuk yapıştırma bağlantı arızalarının en önemli nedenlerinden biridir.
2. Yapıştırma Yüzeylerini Hazırlayın
Tüm yapıştırma yüzeyleri temiz, kuru, yağdan, boyadan, kirden ve eski kalıntılardan arındırılmış olmalıdır. Yüzeylerde yağ veya kirleticiler varsa, her şeyi QMH TEMİZLEME SOLVENTİ ile tamamen silin. Bir sonraki adıma geçmeden önce solventin 0 buharlaşmasını bekleyin.
- Ön yapıştırma tabakası olmayan kauçuk
Kauçuk yüzeyleri pürüzlendirmek için bir taşlama makinesi kullanın. Daha kaba bir doku, daha iyi yapışma sonuçları verir. Önemli: Taşlama sırasında kauçuğu yakmayın veya kavurmayın. Yanmış kauçuk sağlam bağlar oluşturamaz. İşlem bittiğinde tüm taşlama tozunu üfleyerek veya fırçalayarak temizleyin. Taşlanmış kauçuğu temizlemek için ekstra çözücü eklemeyin.
- Ön yapıştırma tabakasıyla donatılmış kauçuk
Yepyeni, sağlam yapıştırma tabakası: Temizleme çözücüsüyle silin, tamamen kuruyana kadar bekleyin. Eski, kurumuş yapıştırma tabakası: Yapıştırma tabakası olmayan kauçuk gibi işlem yapın, tüm zımparalama ve toz giderme işlemlerini tamamlayın.
- Metal alt tabakalar (kasnaklar, çelik astar plakaları)
Öncelikle yağ ve yüzey kirini temizleyin. Ağır kirlilik için QMH TEMİZLEME SOLVENTİ kullanın. Yüzey pürüzlülüğünü 90-140 μm arasına getirmek için parlatma diskli bir açılı taşlama makinesi kullanın. Tüm metal parçacıklarını ve tozunu tekrar temizleme solventiyle silin. Maksimum kauçuk-metal yapışma mukavemeti için: İnce bir kat QMH METAL ASTAR sürün. Yapıştırıcı uygulamadan önce astarın tamamen kuruması için yaklaşık 30 dakika bekleyin.
- Kumaş alt tabakalar
Kumaşın ağırlığına ve dokuma stiline göre hazırlık aşamasını ayarlayın. Kumaşı kuru, tozsuz ve yağsız tutun.
3. Tutkalı ve sertleştiriciyi karıştırın.
Ağırlık oranı şu şekildedir: QMH Soğuk Yapıştırıcı Tutkalı : QMH H02 Sertleştirici = 100 : 4. Sertleştiriciyi soğuk yapıştırıcı kutusuna dökün. İyice karıştırın ve pürüzsüz, homojen bir karışım elde edene kadar en az 2 dakika boyunca karıştırmaya devam edin.
Önemli hatırlatma: Karıştırdıktan sonra kabı sıkıca kapatın. Karıştırılmış yapıştırıcının tamamını 2 saat içinde kullanmalısınız. Kullanım süresi dolduktan sonra kalan yapıştırıcıyı atın; süresi geçmiş yapıştırıcı yapışma özelliğini kaybeder.
4. Yapıştırıcı Katmanları Uygulayın
- Kauçuk ve kumaş yüzeyler: 3 ince, ayrı katman halinde uygulayın.
- CN ön kaplamalı yüzeyler: Tek bir kat yeterlidir.
- Birinci kat: İnce ve eşit bir tabaka halinde fırçayla sürün. En az 30 dakika kurumaya bırakın.
- İkinci kat: İnce ve düzgün bir katman daha uygulayın. Tamamen kuruması için yine en az 30 dakika bekleyin.
- Üçüncü kat: Son ince katı sürün. Yaklaşık 10 dakika bekleyin. Yapışkanlığı test edin: Yüzeye tırnağınızla hafifçe dokunun. Hafif bir yapışkanlık hissettiğinizde, tırnağınıza ıslak tutkal yapışmadığında beklemeyi bırakın.
5. Yapıştırılmış Yüzeyleri Birleştirin ve Bastırın
İşlem görmüş iki yüzeyi hazır olduktan sonra sıkıca bastırın. Tüm birleşme yerini iyice sıkıştırın. Saha çalışanları genellikle birleşme yerlerini sıkıştırmak için el silindiri, el kauçuk çekiç veya pnömatik kauçuk çekiç kullanırlar. Sağlam bir yapışma performansı elde etmek için birleşme yüzeyleri arasında sıkışmış hava kabarcıklarını dışarı itin.
Şantiyede Yapılacak Kritik İşler Hakkında Hatırlatmalar
- Soğuk yapıştırma işlemi yapılırken hem malzeme hem de hava sıcaklığının 10℃'nin üzerinde, çalışma neminin ise 'ın altında olması gerekir.
- Temizlik çözücülerini kapalı kaplarda, serin ve kuru yerlerde saklayın. Çözücüler kolayca tutuşur; açık alevlerden uzak tutun.
- Kurumamış yapıştırıcının ciltle temasından kaçının. Yapıştırıcı yanlışlıkla cilde temas ederse, bol su ile yıkayın ve sabun kullanarak iyice temizleyin. İşlem boyunca iş eldiveni ve koruyucu gözlük takın.
- Tüm işlem adımlarını dikkatlice takip edin. Öğütme, kurutma veya sıkıştırma adımlarını atlamak, derz mukavemetini azaltacaktır.
- Soğuk, bulutlu veya yağmurlu dış mekan çalışmalarında geçici barınaklar kurun veya sıcak hava ısıtıcıları çalıştırın. Bağlanma için uygun çalışma koşullarını sağlayın.
SSS
S1: Saha onarımlarında sıcak vulkanizasyon yerine neden soğuk yapıştırma yöntemi tercih edilir?
A: Soğuk yapıştırma yöntemi, ağır vulkanizasyon presleri ve ısıtma ekipmanlarını ortadan kaldırır. Kayış eklemelerini ve kauçuk onarımlarını yerinde, sadece basit el aletleriyle tamamlayabilirsiniz. Ekipman taşıma maliyetlerinden tasarruf sağlar ve üretim hatlarının çalışma süresini kısaltır. Dikkat edilmesi gereken bir nokta: Soğuk yapıştırma bağlantıları, ancak yüzey hazırlığı ve karıştırma kurallarına kesinlikle uyulduğu takdirde sıcak vulkanize edilmiş bağlantıların mukavemetine ulaşır.
S2: QMH H02 yerine başka markaların sertleştiricilerini kullanabilir miyim?
A: Üçüncü taraf sertleştirici kullanmanızı kesinlikle önermiyoruz. QMH soğuk yapıştırma tutkalı formülü, H02 sertleştirici ile uyumlu olacak şekilde tasarlanmıştır. Uyumsuz sertleştirici kullanımı, kürlenme hızını, son yapışma mukavemetini ve alev geciktirici performansını değiştirir ve daha sonra bağlantıda bozulmaya neden olabilir.
S3: Hazırladığım tutkalın 2 saatlik kullanım süresi doldu, yine de kullanabilir miyim?
A: Kullanmayın. Kullanım ömrü dolduktan sonra, iç kimyasal reaksiyonlar kısmen tamamlanmış olur. Yapıştırıcı koyulaşır, yapışkanlığını kaybeder ve reklamda belirtilen yapışma gücüne ulaşamaz. Kullanım süresi dolmuş yapıştırıcı karışımını atın; eski partileri seyreltmeyin veya tekrar kullanmayın.
S4: Soğuk kaynaklı birleştirme işlemi sonrasında bağlantı koptu. Bu soruna ne sebep oluyor?
A: Çoğu yapıştırma hatası, yetersiz şantiye uygulamalarından kaynaklanır: alt tabaka yüzeylerinde nem veya yoğuşma, eksik zımparalama, kalan yağ veya toz, yapıştırıcı katmanları arasında yetersiz kuruma süresi, yanlış sertleştirici karıştırma oranı veya çok düşük sıcaklıkta çalışma. Bir sonraki yapıştırma işiniz için ortamı ve her hazırlık aşamasını iki kez kontrol edin.
S5: Tamir edilen konveyör bandımı ne zaman tekrar tam yükte çalıştırabilirim?
A: Sıkıştırma işleminden hemen sonra bandı hafif yük altında çalıştırabilirsiniz. Ağır hizmet tipi tam yük üretiminde, maksimum nominal yapışma mukavemetine ulaşmak için 72 saat bekleyin.
Bu ürün kimler için?
Şantiye bakım ekipleri, konveyör sistemi yüklenicileri, maden ve taş ocağı işletmecileri, çimento fabrikaları, liman lojistik tesisleri, dökme malzeme işleme tesisleri. Bu soğuk vulkanize yapıştırıcıyı acil kayış onarımı, düzenli kasnak kaplama işleri, kauçuk astar montajı ve çok malzemeli yapıştırma işlerinde kullanın.
Ürünler
Temel kemer
Yan duvar
Kasnak Gecikmesi
Rubber Wear Lining
Yan Duvar Konveyör Bandı
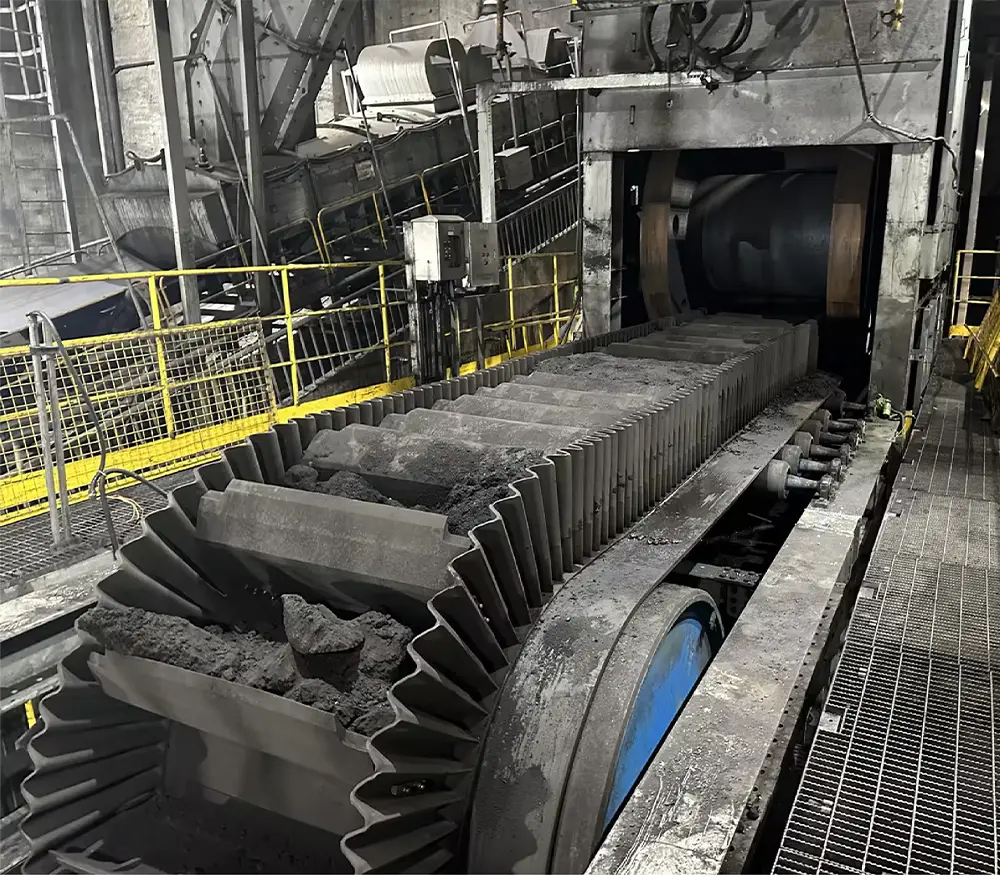
EPDM Yüksek Sıcaklık Yan Duvarlı Konveyör Bant
Son Haberler
QBF rubber&MONSHTECH, Çin-ASEAN Madencilik Forumu 2026'da | Stand B052, Nanning
Eki 30, 2026

QBF kauçuk Özel Sıcak Vulkanize Çivili Kayış
Eki 29, 2026
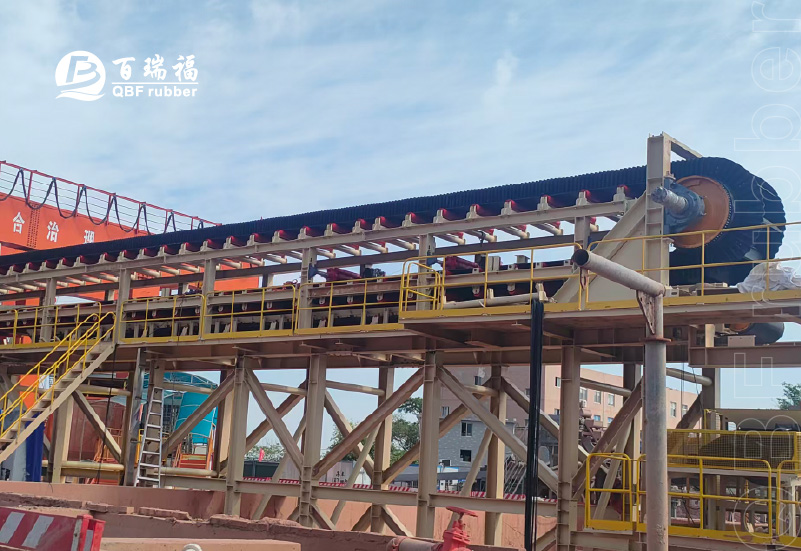
Tünel Kalkanı Projesi | QBF Kauçuk Yapışmaz Yan Duvarlı Konveyör Bant Montaj Hizmeti Teslim Edildi
Eki 20, 2026
En Son Hizmeti Görüntüle